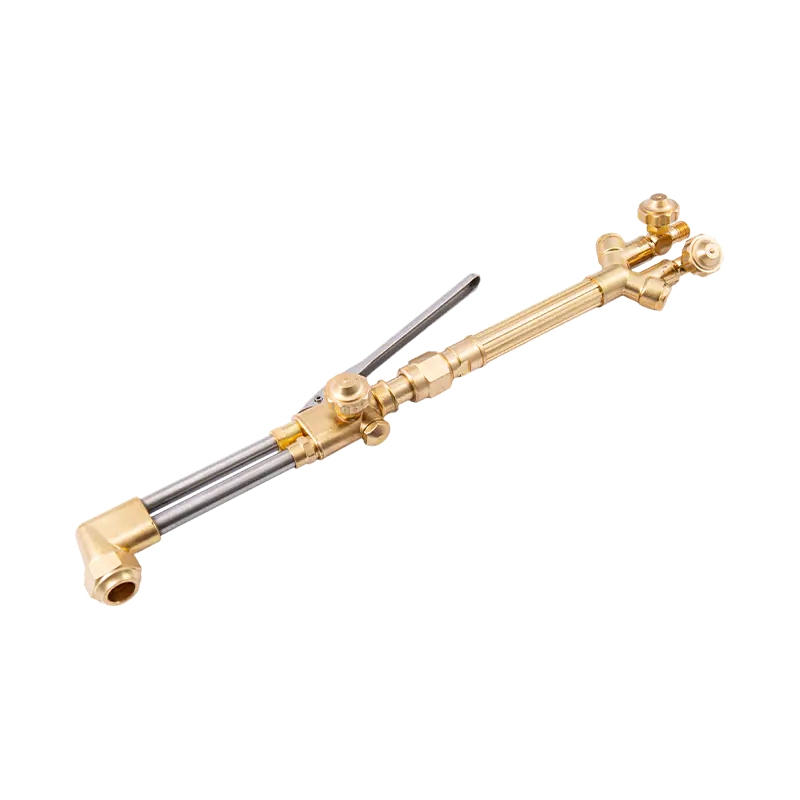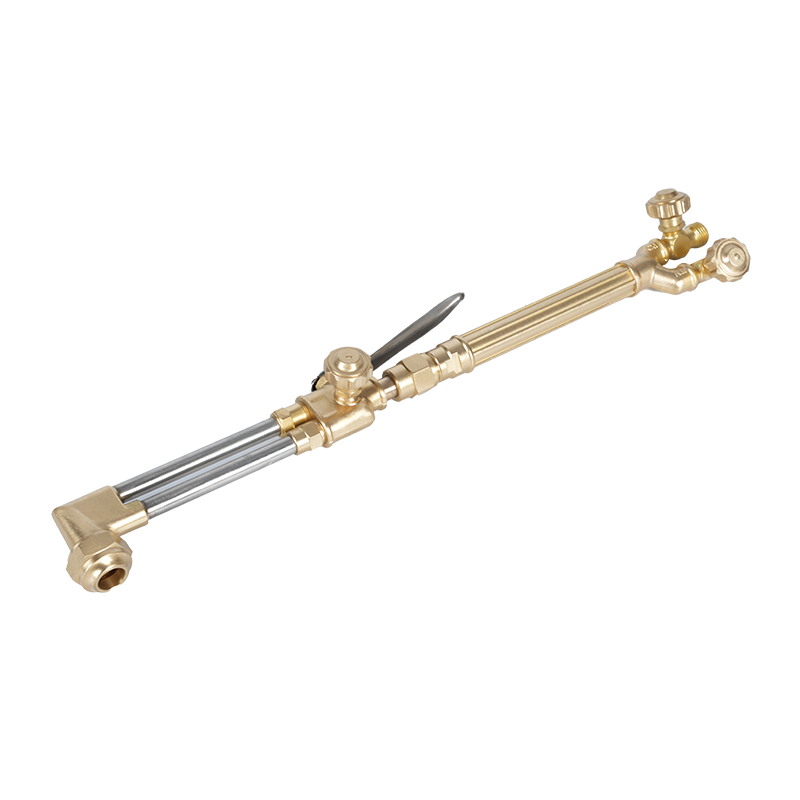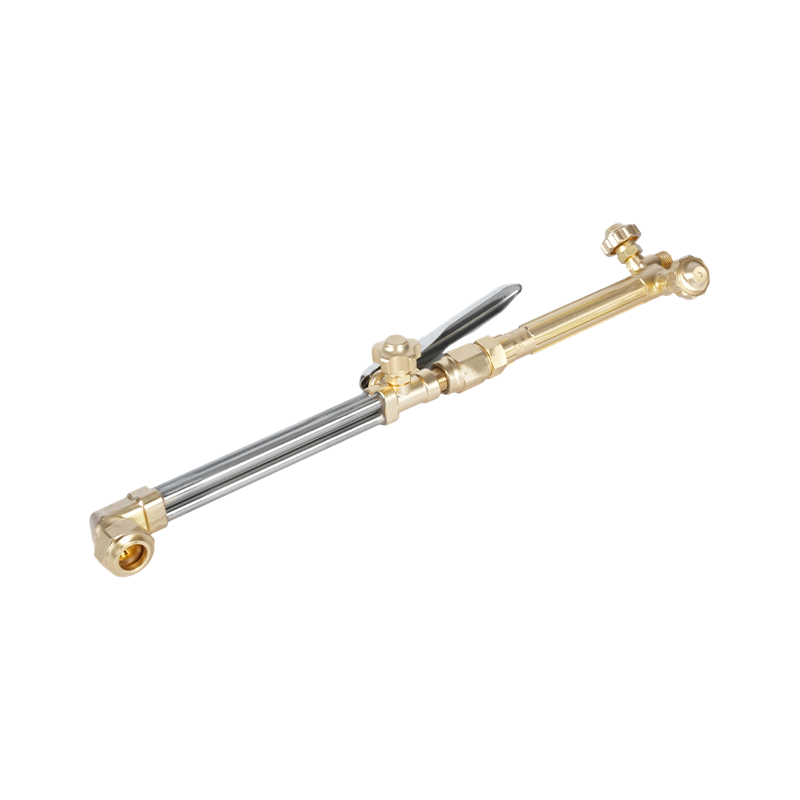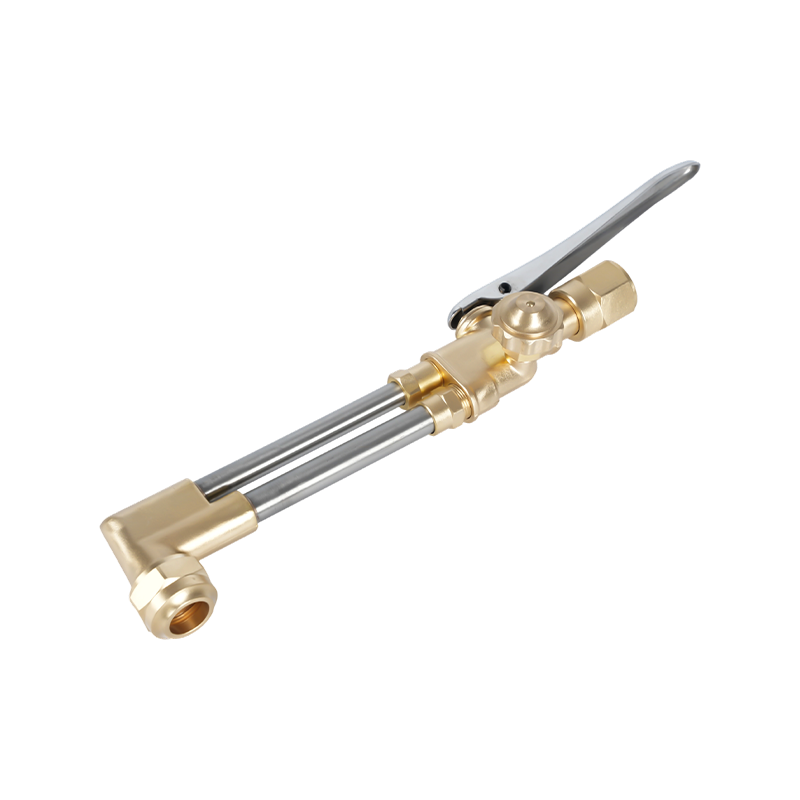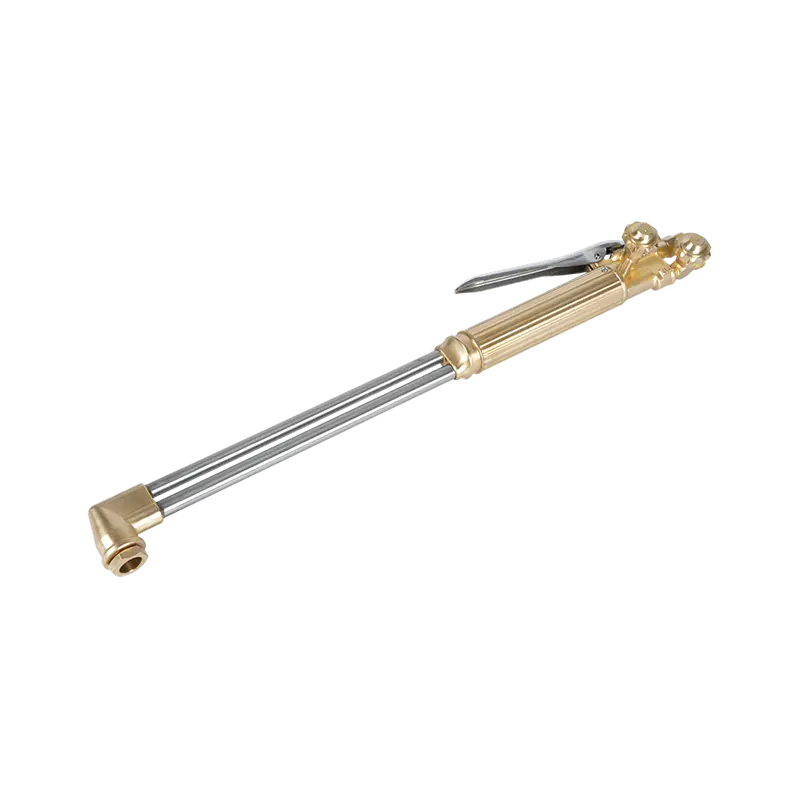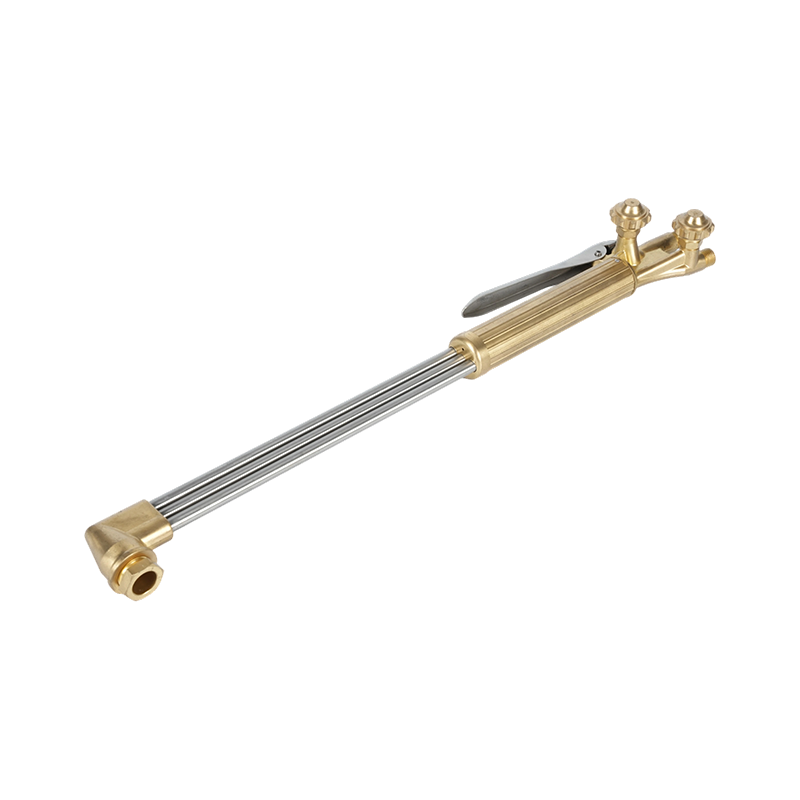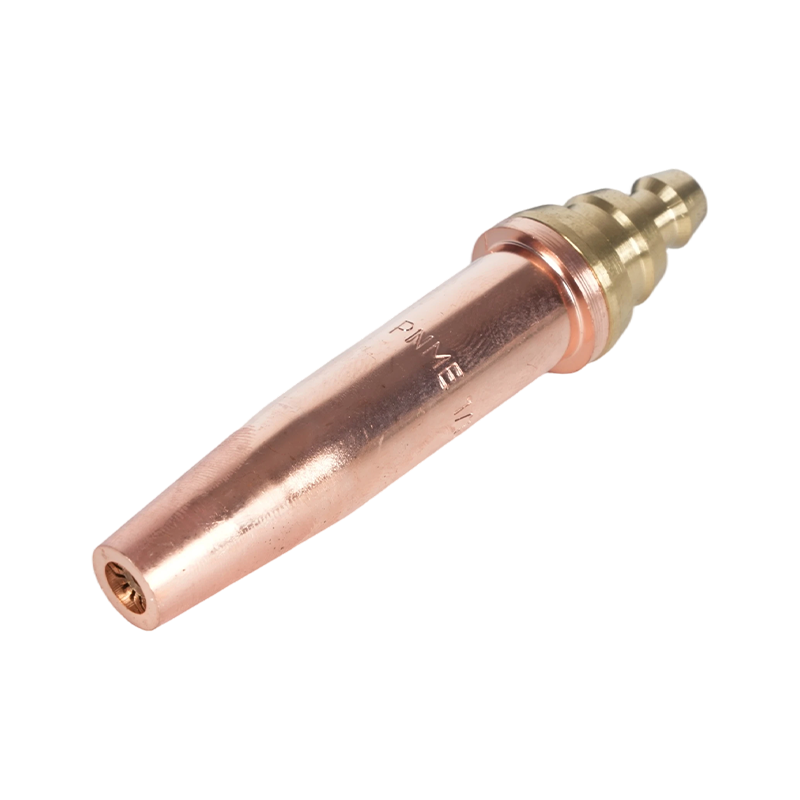
Este artículo se centra específicamente en las puntas de los sopletes de corte y boquillas de soplete de corte utilizado en el corte de metales con oxicombustible. Cubre tipos de consejos, cómo seleccionar la boquilla correcta para un trabajo, configuración correcta y guía de presión, mantenimiento y limpieza, solución de problemas comunes de corte y consideraciones de seguridad. La información es práctica y está destinada a soldadores, fabricantes y técnicos de mantenimiento que necesitan pasos prácticos y tablas de referencia para las tareas de corte diarias.
Tipos de puntas y boquillas de soplete de corte
Las puntas y boquillas de los sopletes de corte están diseñadas para tareas específicas. Comprender el tipo le ayudará a hacer coincidir la punta con el grosor del material y la calidad de corte deseada. Las categorías principales se enumeran a continuación con las diferencias funcionales y dónde cada una es apropiada.
Consejos de corte manual (manual)
Las puntas manuales son habituales en el trabajo móvil y en los talleres pequeños. Tienen un único orificio de corte de oxígeno y una disposición de chorro de precalentamiento. Los tamaños varían según el grosor que cortarán limpiamente; Se utilizan puntas más pequeñas para placas delgadas y puntas grandes para placas pesadas. Las puntas manuales son fáciles de reparar (reemplace el inserto de la boquilla) y se usan con un cuerpo de antorcha manual.
Boquillas para corte de máquinas y líneas
Las boquillas de las máquinas están diseñadas para sistemas de pórtico, mesas de oxicorte CNC o transportadores automatizados. Suelen ser más robustos, ofrecen orificios reemplazables y pueden incorporar cámaras de mezcla especializadas para mejorar la consistencia del precalentamiento a velocidades de desplazamiento más altas. Las boquillas de las máquinas a menudo requieren un control de presión y una disciplina de limpieza más precisos.
Consejos para arrastrar y ranurar
Las puntas de arrastre tienen una forma para un contacto continuo o casi contacto con la pieza de trabajo (se utilizan para cortes largos y rectos o ranurados). Las puntas y boquillas de ranurado tienen chorros más anchos, a menudo múltiples, para eliminar metal en lugar de realizar cortes finos y precisos, lo que resulta útil para la preparación de juntas soldadas o la eliminación de defectos.
Cómo elegir la punta adecuada: tamaño, orificio y forma
Para elegir una punta es necesario hacer coincidir el tamaño del orificio de la boquilla, la configuración del chorro y la geometría de la punta con el espesor de la placa, el grado del acero y el método de corte (mano o máquina). A continuación se detallan los criterios de selección más importantes y cómo aplicarlos.
Tamaño de la punta frente al espesor de la placa
Los fabricantes clasifican las puntas según su capacidad de corte nominal. Utilice un enfoque conservador: elija una punta de tamaño ligeramente superior al espesor de la placa para un corte eficiente y reducir la escoria. Para trabajos repetitivos, mantenga una pequeña variedad de tamaños de puntas para cubrir trabajos típicos en lugar de cambiar puntas continuamente.
| Tamaño típico de la punta | Espesor recomendado de acero al carbono | Presión típica de oxígeno de corte (psi) |
| Consejo 0 (muy pequeño) | 1–6 mm (1/16"–1/4") | 20 a 40 psi |
| Consejo 1-2 | 6–12 mm (1/4"–1/2") | 30 a 50 psi |
| Consejo 3–5 | 12–25 mm (1/2"–1") | 40 a 60 psi |
| Consejo 6 en adelante (grande) | 25–100 mm (1"–4") | 50 a 90 psi |
Estos valores son rangos típicos; consulte la tabla de puntas del fabricante para conocer los diámetros de orificio exactos, la presión de corte de oxígeno y las velocidades de desplazamiento recomendadas para su modelo de punta y grado de acero específicos.
Consideraciones sobre materiales y revestimientos
La mayor parte del oxicorte se realiza en acero dulce. Los aceros inoxidables y de alta aleación requieren diferentes enfoques (por ejemplo, corte por plasma o técnicas especiales) porque no se oxidan de la misma manera. Las puntas suelen ser de aleación de latón o cobre; Elija una boquilla con un orificio reemplazable si espera un desgaste intenso o contaminación frecuente.
Configuración correcta: presiones, precalentamiento y velocidad de desplazamiento
Las presiones de gas correctas, el ajuste del chorro de precalentamiento y la velocidad de desplazamiento son tan importantes como el diseño de la punta. A continuación se detallan pasos prácticos de configuración y rangos de parámetros comúnmente utilizados para el oxicorte de acero al carbono.
Configuración paso a paso
- Inspeccione la punta y la boquilla en busca de residuos, asientos rayados u orificio dañado.
- Configure la presión de precalentamiento del combustible (acetileno/propano) según las recomendaciones del fabricante del soplete.
- Abra los surtidores de precalentamiento y ajuste los conos de llama internos a una llama neutra o ligeramente carburante si corta metal delgado.
- Ajuste la presión de oxígeno de corte al valor recomendado por el fabricante para el tamaño de la punta y el espesor de la placa.
- Realice un corte de prueba en la chatarra para verificar que la perforación esté limpia, la velocidad de desplazamiento correcta y la formación de escoria aceptable.
Guía típica de presión y velocidad
Las velocidades de desplazamiento dependen del tamaño de la punta y del espesor de la placa; una punta optimizada para un espesor determinado permitirá una velocidad de desplazamiento más rápida y una ranura más estrecha con menos escoria. Utilice siempre las tablas de velocidad de desplazamiento del fabricante de la boquilla como punto de partida y refine para su antorcha y condición particular del acero.
Mantenimiento: limpieza, reparación de puntas y vida útil
El mantenimiento regular mantiene el rendimiento de la boquilla predecible. El mantenimiento común incluye limpiar los puertos de precalentamiento, eliminar la escoria del área del orificio y reemplazar los orificios o los insertos de punta desgastados. Siga un cronograma: inspeccione las puntas diariamente en líneas de uso intensivo y limpie después de cualquier ranura o recorrido largo.
Métodos y herramientas de limpieza.
- Utilice escariadores de punta recomendados y cepillos de chorro precalentados; nunca utilice clavos de alambre que puedan agrandar o distorsionar los orificios.
- Remoje brevemente las puntas muy contaminadas en un solvente diseñado para equipos de corte para disolver la grasa y la escoria (siga las instrucciones del fabricante).
- Reemplace los insertos de punta cuando el orificio muestre erosión (diámetro desigual) o el asiento esté rayado; el rendimiento se degrada antes de que aparezcan daños grandes visibles.
Vida útil esperada
La vida útil varía según el material cortado, el material de la punta y el nivel de contaminación. Una punta bien mantenida utilizada en acero dulce limpio puede durar muchos meses con uso intermitente; Los entornos de producción pueden necesitar reemplazos cada pocas semanas. Realice un seguimiento de las horas de uso y tenga a mano insertos de repuesto para evitar tiempos de inactividad.
Solución de problemas comunes de boquillas y puntas
Cuando los cortes son deficientes, diagnosticar si la punta/boquilla tiene fallas ahorra tiempo. Los siguientes pares de problema-solución son comunes en los talleres.
- Problema: Escoria excesiva y corte lento. Arreglar: Reduzca ligeramente la velocidad de desplazamiento, verifique la presión de corte de oxígeno, inspeccione el orificio en busca de obstrucción parcial o erosión y verifique si hay una llama de precalentamiento desafilada.
- Problema: Perforación difícil de iniciar o perforación inconsistente. Arreglar: Aumente el precalentamiento para garantizar que se elimine la oxidación de la superficie; verificar que el tamaño de la punta sea adecuado para el espesor de la placa; verifique si hay orificios dañados o obstrucciones en la cámara de mezcla interna.
- Problema: Llama irregular o flashbacks. Arreglar: Deténgase inmediatamente, revise las válvulas de retención y los supresores de llamas y reemplace las mangueras o accesorios dañados. No utilice la punta hasta que el sistema pase las pruebas de fugas y reflujo.
- Problema: Corte muy ancho o fusión excesiva del metal. Arreglar: La punta puede ser demasiado grande para el trabajo o el orificio está dañado; cambie a una punta más pequeña y reduzca la presión de corte del oxígeno y la velocidad de desplazamiento según sea necesario.
Seguridad y mejores prácticas al trabajar con boquillas de corte
Trabajar de forma segura alrededor de sistemas de oxicombustible no es negociable. El manejo adecuado de la punta y la elección del equipo reducen el riesgo de retroceso y protegen al personal y la propiedad.
- Utilice siempre supresores de retroceso de llama y válvulas de retención en reguladores y antorchas; reemplácelos a la primera señal de daño.
- Use EPP adecuado: guantes de cuero, protección para los ojos con pantalla de filtro adecuada para cortar, protección auditiva en ambientes ruidosos y ropa resistente a las llamas.
- Almacene los cilindros en posición vertical y encadenados; asegure los sopletes y las mangueras para evitar daños accidentales a las válvulas. Cierre las válvulas de los cilindros cuando no estén en uso y purgue las líneas antes de almacenarlos.
Consejos de compra y compatibilidad
No todas las puntas son compatibles entre fabricantes: el ajuste del asiento, el paso de la rosca y la geometría del orificio varían. Considere estos puntos al comprar puntas o boquillas de repuesto.
OEM versus mercado de repuestos
Las puntas OEM coinciden con las tolerancias del equipo original y a menudo incluyen un tamaño de orificio preciso e inserciones de repuesto. Los consejos de calidad del mercado de accesorios pueden ser rentables, pero verifique las especificaciones de ajuste y material. Para aplicaciones de producción crítica, prefiera piezas OEM o de terceros calificados con tolerancias documentadas.
Qué mantener en stock
- Una selección de los 2 o 3 tamaños de puntas más utilizados para su flujo de trabajo.
- Insertos/orificios de puntas de repuesto, insertos de chorro de precalentamiento y herramientas de limpieza de puntas (escariadores, cepillos).
- Al menos un supresor de retroceso de llama de repuesto y un regulador de repuesto para cada servicio de gas.
Mantener un registro de punta del soplete de corte El rendimiento (horas/tareas) y el etiquetado de puntas de repuesto con su espesor de corte nominal acelera la preparación del trabajo y reduce el desperdicio debido a puntas que no coinciden.
Resumen: lista de verificación práctica antes de cada corte
- Verifique el tamaño correcto de la punta para el espesor de la placa.
- Inspeccionar y limpiar la punta y los chorros de precalentamiento; reemplace los insertos desgastados.
- Establezca las presiones de precalentamiento y corte de oxígeno según la tabla de puntas; haga un corte de prueba de restos y ajuste la velocidad de desplazamiento.
- Confirme que los dispositivos de seguridad (protectores de retroceso de llama, válvulas de retención) estén en su lugar y en funcionamiento.
La aplicación de estos prácticos pasos de selección, configuración y mantenimiento extenderá la vida útil de la punta, mejorará la calidad del corte y reducirá el tiempo de inactividad. Para conocer las dimensiones exactas del orificio, las tablas de presión y las recomendaciones de velocidad de desplazamiento, consulte siempre la hoja de datos técnicos del fabricante de la boquilla para el modelo de punta específico que esté utilizando.