Cómo funcionan las puntas de los sopletes de corte de acetileno
La punta de un soplete de corte de acetileno es el componente terminal de un sistema de oxicorte: el punto en el que la química del gas, la ingeniería de presión y la reacción metalúrgica convergen para producir un corte. Comprender cómo funciona mecánicamente una punta de corte es la base para seleccionar la punta correcta, establecer las presiones correctas y diagnosticar problemas cuando la calidad del corte se deteriora.
El proceso de corte opera en dos etapas distintas, ambas controladas por la geometría de la punta. Primero, el precalentar llamas (suministrado a través de un anillo de orificios más pequeños que rodean el orificio central) eleva el metal base a su temperatura de encendido de aproximadamente 1,800 °F (982 °C). El acetileno es el combustible preferido para esta etapa porque su combustión con oxígeno produce una temperatura de llama de aproximadamente 5720 °F (3160 °C), con la mayor parte de su calor concentrado en el cono interno de la llama. Esta concentración del cono interno permite un precalentamiento rápido y preciso con una zona mínima afectada por el calor en el metal circundante, una ventaja que los combustibles alternativos como el propano y el propileno no pueden replicar por completo.
Una vez que el acero alcanza la temperatura de encendido y se vuelve rojo cereza, el operador abre la palanca de oxígeno de corte. Se libera una corriente de oxígeno puro a alta presión (99,5 % de pureza o superior) a través del orificio central de la punta. Este chorro de oxígeno no derrite el acero; provoca una reacción de oxidación exotérmica que quema el hierro directamente, convirtiéndolo en escoria de óxido de hierro que es simultáneamente expulsada de la ranura por la velocidad de la corriente de gas. El resultado es un corte termoquímico en lugar de una fusión térmica, razón por la cual el oxiacetileno puede cortar placas de acero de varios centímetros de espesor que ningún proceso de plasma o láser puede igualar económicamente a escala.
Dos limitaciones críticas específicas del acetileno rigen cómo se deben utilizar las puntas de corte: La presión de trabajo del acetileno nunca debe exceder los 15 PSI (1 bar). , ya que el gas se vuelve químicamente inestable y sensible a los golpes por encima de este umbral. Además, no se debe extraer acetileno de un cilindro a una velocidad que exceda un séptimo de la capacidad total del cilindro por hora; una extracción más rápida atrae acetona líquida hacia las mangueras y el soplete, dañando el equipo y creando un comportamiento peligroso en la llama.
Consejos de corte de una pieza o de dos piezas
Las puntas de los sopletes de corte de acetileno se fabrican en dos formatos estructurales, y la distinción entre ellas no es meramente cosmética: determina la compatibilidad del gas, la geometría de la llama, el rendimiento térmico y el tipo de trabajo de corte para el que está diseñada cada punta.
Puntas de corte de acetileno de una pieza
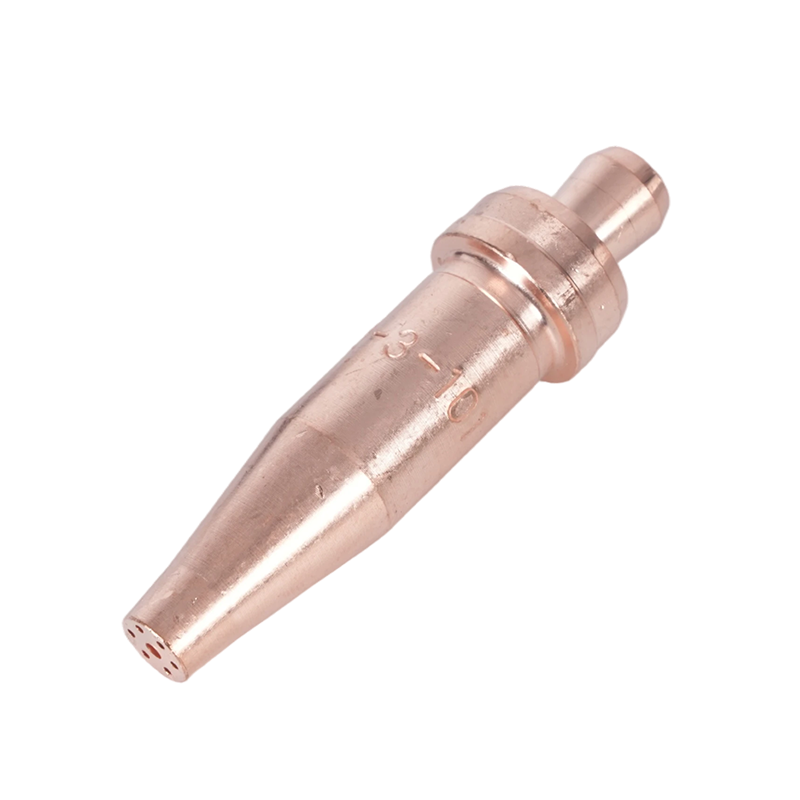
Las puntas de una sola pieza se mecanizan a partir de un tocho de aleación de cobre sólido, más comúnmente cobre de teluro, elegido por su combinación de alta conductividad térmica, maquinabilidad y resistencia al calor extremo generado en la cara de la punta. La punta se produce perforando y estampando con precisión alambres calibrados para crear orificios de precalentamiento exactos y un orificio de corte central de oxígeno de diámetro controlado con precisión. El resultado es un único componente integrado sin juntas entre los conductos de gas. Las puntas de una pieza son diseñado exclusivamente para acetileno y son el formato estándar para el corte manual en trabajos de fabricación, construcción, automoción y acero estructural. Por lo general, cuentan con cuatro o seis orificios de precalentamiento dispuestos concéntricamente alrededor del orificio central.

Consejos de corte de dos piezas
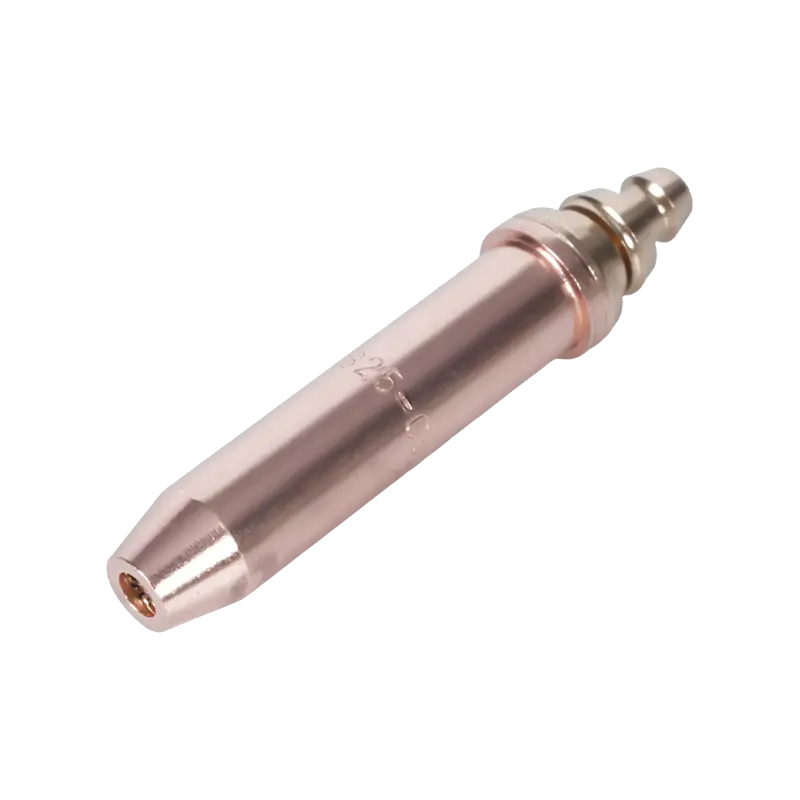
Las puntas de dos piezas constan de una carcasa exterior de cobre y un elemento interior de latón. Esta construcción crea ranuras de llama de precalentamiento entre los dos componentes en lugar de pasajes perforados a través de una sola pieza. Las puntas de dos piezas están diseñadas para usarse con gases combustibles alternativos (propileno, propano, gas natural y MAPP) donde el tiempo de precalentamiento más prolongado y la diferente geometría de la llama de estos gases requieren un patrón de precalentamiento más amplio y distribuido. Las puntas de dos piezas son no intercambiable con configuraciones de acetileno : las características de la llama y los requisitos de presión del gas difieren fundamentalmente, y el uso del tipo de punta incorrecto compromete tanto la calidad del corte como la seguridad.
| Característica | Punta de una pieza | Punta de dos piezas |
|---|---|---|
| Material de construcción | Aleación de cobre sólida (cobre telurio) | Miembro interior de latón de la carcasa exterior de cobre |
| Gas combustible compatible | Acetileno solamente | Propano, propileno, MAPP, gas natural |
| Diseño de orificio de precalentamiento | Agujeros perforados (4 o 6) | Ranuras entre la carcasa y el miembro interior |
| Concentración de llama | Alto: enfoque del cono interior | Más amplio: patrón de precalentamiento distribuido |
| Aplicación típica | Corte manual, trabajo de precisión, chapa fina-media. | Corte de producción, chapa gruesa, calefacción. |
Explicación de la numeración de las puntas y el tamaño de los orificios
Una de las fuentes de confusión más persistentes en la selección de puntas de corte es el sistema de numeración. A diferencia de los sujetadores o las brocas, los números de puntas de los sopletes de corte no siguen un estándar universal: diferentes fabricantes asignan números diferentes a puntas con diámetros de orificio idénticos . Una punta de tamaño n.º 2 de un fabricante puede tener el mismo orificio de corte para oxígeno que una punta de tamaño n.º 3 de otro. Esta inconsistencia no es un defecto; refleja convenciones históricas específicas de la marca que se establecieron de forma independiente en toda la industria.
El enfoque técnicamente correcto para la selección de puntas es especificar mediante Cortar el diámetro del orificio de oxígeno. , expresado como el tamaño del índice de la broca, en lugar de solo por el número de punta. El orificio central (el único orificio a través del cual se suministra el oxígeno de corte a alta presión) es la dimensión que determina el volumen de oxígeno que llega al corte y, por lo tanto, el espesor máximo de acero que la punta puede cortar limpiamente. Los diámetros de los orificios de precalentamiento son especificaciones secundarias que afectan la velocidad de precalentamiento y están diseñados por el fabricante para coincidir con el orificio central.
Los números de punta generalmente aumentan con el tamaño del orificio: los números más pequeños (000, 00, 0, 1) corresponden a orificios más pequeños adecuados para material delgado, mientras que los números más grandes (4, 5, 6 y superiores) corresponden a orificios más grandes para corte de placas pesadas. Nuestra gama de puntas de soplete de corte se produce con tolerancias de orificios estampados con precisión, con tamaños de índice de perforación publicados para cada modelo para permitir una verificación dimensional directa independiente de la convención de numeración utilizada en su equipo existente.
Tabla de selección de puntas de corte de acetileno
La siguiente tabla proporciona la selección de puntas estándar y los parámetros de presión para corte con acetileno en acero dulce en buenas condiciones. Todas las presiones se miden en el regulador con una manguera de 25 pies. Para tramos de manguera significativamente más cortos o más largos que 25 pies, ajuste la presión de trabajo en consecuencia para mantener la presión de salida de la punta correcta.
| Espesor del metal | Tamaño típico de la punta | Presión de O₂ (PSI) | Presión de C₂H₂ (PSI) | Precalentar agujeros |
|---|---|---|---|---|
| Hasta 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6-12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70-100 | 8-15 | 6 |
Se aplican dos reglas operativas sin excepción en todas las entradas de esta tabla. Primero, nunca utilice una punta del tamaño adecuado para material más grueso del que realmente está cortando —Una punta de gran tamaño suministra más oxígeno del que la llama de precalentamiento puede consumir adecuadamente, lo que provoca sobrecalentamiento, daños en la punta, disparos contraproducentes y cortes irregulares. En segundo lugar, nunca exceda la presión de trabajo de acetileno de 15 PSI, independientemente del tamaño de la punta o del grosor de la placa; Si un corte específico requiere más flujo de oxígeno del que una punta del tamaño correcto puede proporcionar a una presión segura de acetileno, la solución es cambiar a un cilindro de oxígeno o una configuración de colector más grande, no aumentar la presión de acetileno.
Consejos de corte con orificio recto y con orificio divergente
Más allá de la distinción de una y dos piezas, las puntas de corte de acetileno se diferencian aún más por la geometría del orificio de corte central de oxígeno. Esta especificación es fundamental para los operadores que trabajan con equipos de corte tanto manuales como montados en máquinas.
Puntas de orificio recto
Un orificio recto mantiene un diámetro cilíndrico constante desde el paso del gas hasta la salida de la punta. Las puntas de orificio recto funcionan para reducir las presiones de oxígeno de 40 a 60 PSI y son el diseño estándar para operaciones de corte manual. La corriente de gas cilíndrica que producen es estable a velocidades moderadas, lo que le brinda al operador un control adecuado de la línea de corte, la expulsión de escoria y la cobertura de precalentamiento durante el movimiento manual del soplete.
Puntas de orificio divergente
Un orificio divergente, también llamado salida abocinada o cónica, se ensancha ligeramente en la salida de la punta, lo que permite que la corriente de oxígeno cortante se expanda y acelere a medida que sale. Esta geometría está diseñada para aplicaciones de corte con máquina y funciona a Presión de oxígeno de corte de 70 a 100 PSI . La corriente de oxígeno divergente de mayor velocidad permite velocidades de corte aproximadamente un 25% más rápidas que las puntas de orificio recto con un tamaño de orificio equivalente, al tiempo que mantiene una calidad de corte aceptable en placas de acero dulce en los espesores donde el corte a máquina está económicamente justificado. No se recomiendan puntas de orificio divergentes para el corte manual: las presiones más altas involucradas y la menor respuesta del operador debido al chorro acelerado hacen que el control manual preciso sea significativamente más difícil.
Mantenimiento, limpieza y seguridad de la punta
El estado de una punta de corte determina directamente la calidad del corte y la seguridad operativa. Una punta con orificios de precalentamiento parcialmente bloqueados, un orificio central deformado o una cara de asiento contaminada producirá una llama irregular, un flujo de oxígeno de corte inestable y un riesgo elevado de retroceso o retroceso de llama. El mantenimiento de la punta no es opcional: es un requisito operativo de rutina.
Procedimiento de limpieza
Los orificios de las puntas acumulan salpicaduras, escoria y depósitos de oxidación durante el uso normal. Estos depósitos restringen el flujo de gas y distorsionan el patrón de la llama. La limpieza debe realizarse con Limpiadores de puntas diseñados específicamente para el diámetro del orificio en uso. —Nunca con clavos, alambres, brocas o herramientas improvisadas. Los limpiadores de puntas son limas cilíndricas de tamaño adecuado para coincidir con los diámetros de orificios estándar; utilizados correctamente, eliminan los depósitos sin agrandar ni deformar el orificio. Ampliar un orificio de precalentamiento o corte incluso unas pocas milésimas de pulgada cambia las características del flujo de gas lo suficiente como para afectar el equilibrio de la llama y la calidad del corte, y un orificio deformado no se puede corregir: se debe reemplazar la punta. Limpie todos los orificios individualmente con un ligero movimiento de limado, luego sople la punta con aire comprimido a baja presión para eliminar cualquier residuo antes de volver a instalarlo.
Inspección de la cara del asiento
La cara de asiento de la punta (la superficie mecanizada que coincide con el cabezal del soplete) debe ser plana, lisa y libre de rebabas. Una cara de asiento dañada permite que el gas pase por alto el sello entre la punta y el soplete, creando una fuga que produce una llama irregular e introduce riesgo de retroceso de llama. Inspeccione la cara del asiento después de cada extracción de la punta. Las marcas superficiales ligeras se pueden pulir con papel abrasivo fino sobre una superficie plana; cualquier punta que muestre hendiduras profundas, grietas o irregularidades importantes en la superficie debe reemplazarse inmediatamente.
Prevención de retrocesos y retrocesos
Un contraataque (donde la llama regresa a la punta y se vuelve a encender en la cara de la punta) es causado más comúnmente por operar a presiones por debajo del mínimo para el tamaño de la punta, sostener la punta demasiado cerca de la superficie de trabajo u orificios parcialmente bloqueados que restringen el flujo de gas. Si se produce un retroceso, cierre primero la válvula de acetileno, luego la válvula de oxígeno, deje que la punta se enfríe, inspeccione y limpie los orificios y verifique los ajustes de presión antes de volver a encenderla. Un retroceso de llama, cuando la llama viaja hacia las mangueras y los reguladores, es un evento más grave que requiere la instalación de supresores de retroceso de llama en las líneas de combustible y oxígeno en el cuerpo del soplete o en las salidas del regulador. Los supresores de retroceso de llama son obligatorios para los sistemas de acetileno en la mayoría de las jurisdicciones y se recomiendan encarecidamente independientemente de los requisitos locales.
Elegir la punta adecuada para su configuración
Seleccionar correctamente una punta de soplete de corte de acetileno requiere tomar cuatro decisiones secuenciales. Aplicarlos en orden elimina la mayoría de los errores de selección antes de que ocurran.
- Paso 1: Confirme la compatibilidad del gas combustible. Verifique que su configuración utilice acetileno, no propano, propileno o MAPP. En los sistemas de acetileno solo se deben utilizar puntas de una pieza fabricadas específicamente para acetileno. El uso de una punta de combustible alternativo de dos piezas en un soplete de acetileno produce una geometría de llama incorrecta y un comportamiento del gas impredecible.
- Paso 2: determine el espesor del metal en su máximo. Seleccione una punta clasificada para cortar la sección más gruesa que encontrará en el trabajo, no el grosor promedio. Cortar una sección un 10% más gruesa que la capacidad nominal de una punta produce un corte incompleto o irregular; Usar una punta de tamaño insuficiente para la sección más gruesa e intentar compensar con una presión más alta corre el riesgo de resultar contraproducente y dañar la punta.
- Paso 3: elija el tipo de orificio según la aplicación. Las operaciones de corte manual requieren puntas de orificio recto con oxígeno de corte de 40 a 60 PSI. Las operaciones de corte automatizadas o con máquinas se benefician de puntas de orificio divergentes a 70-100 PSI para obtener la ventaja de velocidad del 25 % que ofrecen en cortes rectos en placa.
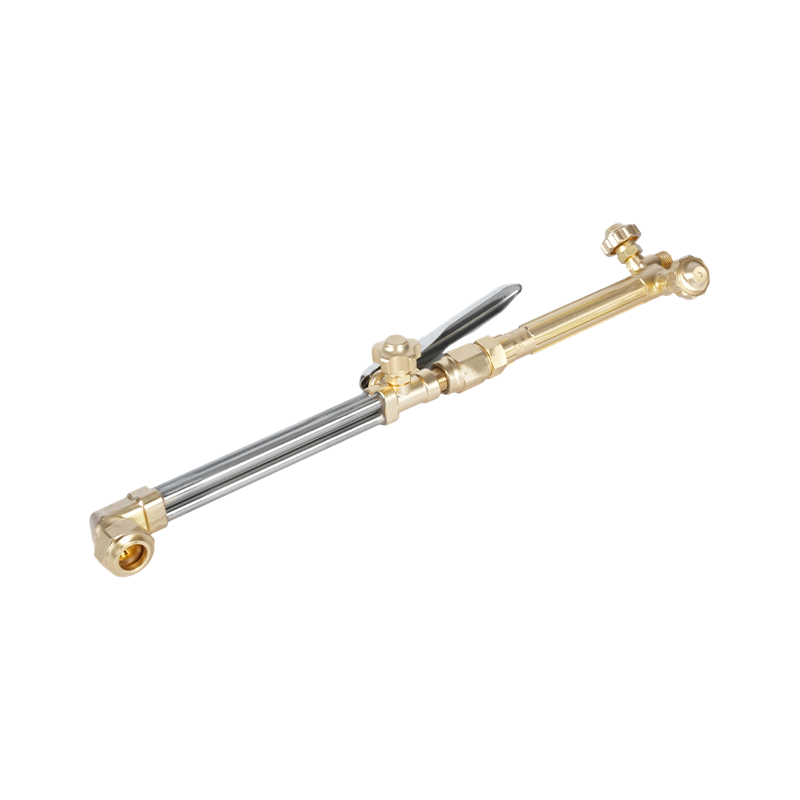
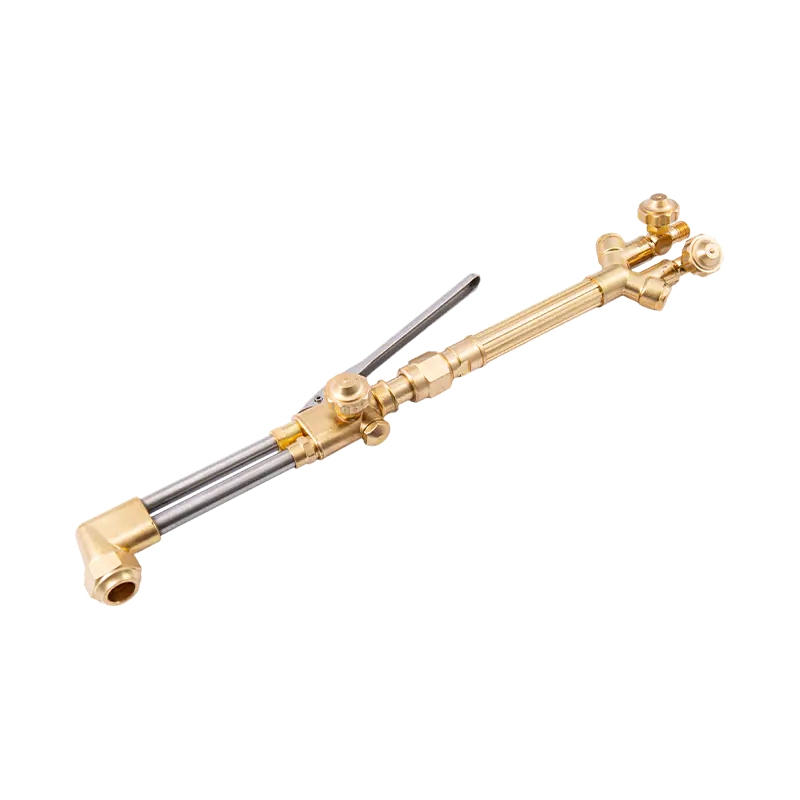
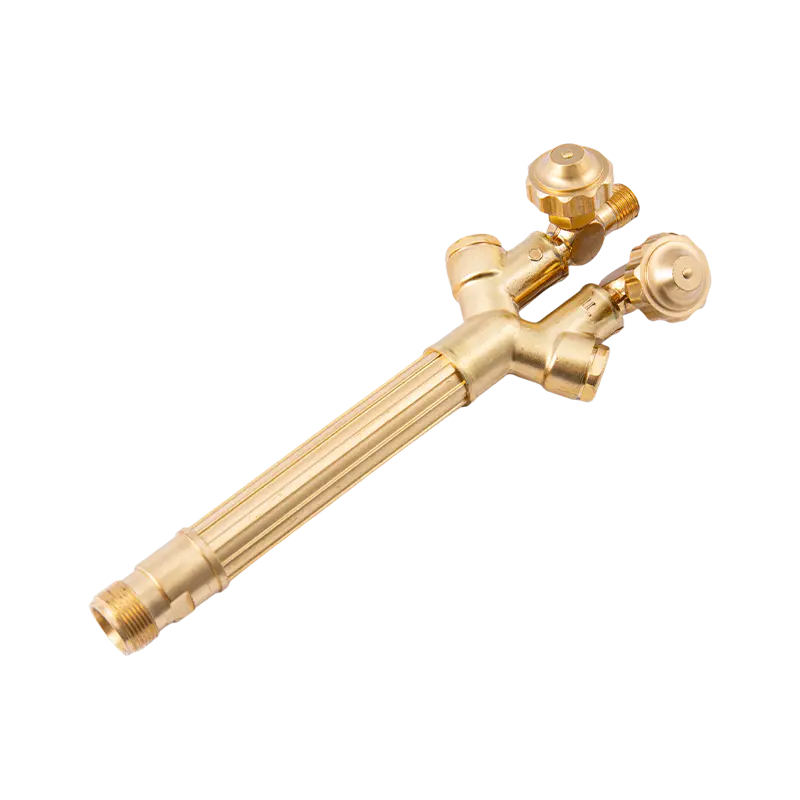
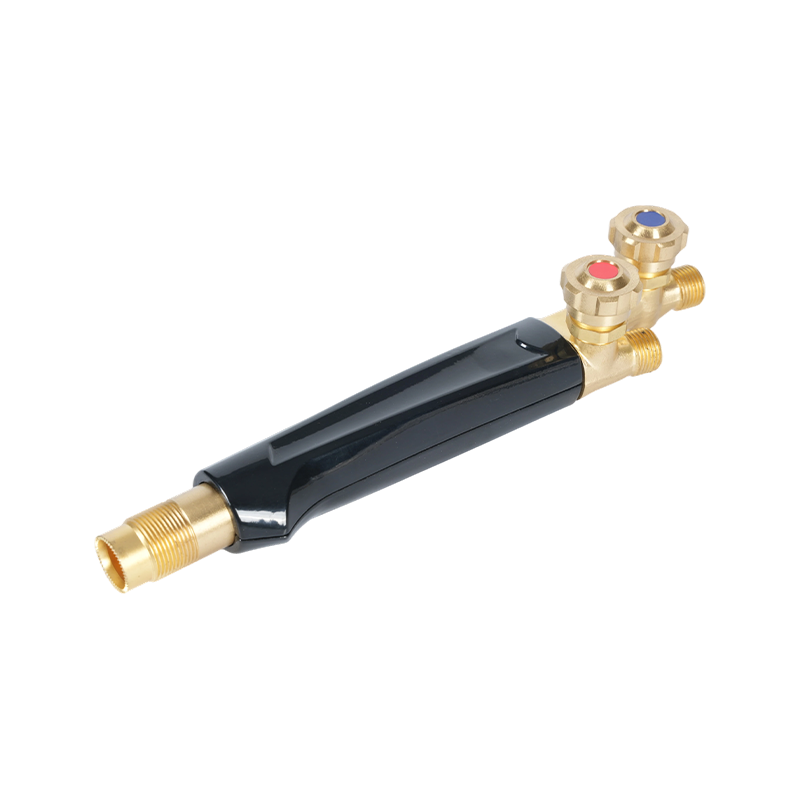
- Paso 4: Verifique la compatibilidad del mango y el cabezal de la antorcha. Las puntas de corte deben asentarse correctamente contra el cabezal de la antorcha en el que están instaladas. La rosca de la punta, la geometría del asiento y la rosca de la cabeza deben coincidir. Nuestro mangos de soplete de corte se fabrican con rosca de punta y especificaciones de asiento estandarizadas; combinarlos con puntas coincidentes del mismo sistema elimina las fugas y la inestabilidad de la llama que resultan de mezclar componentes incompatibles de diferentes fabricantes.
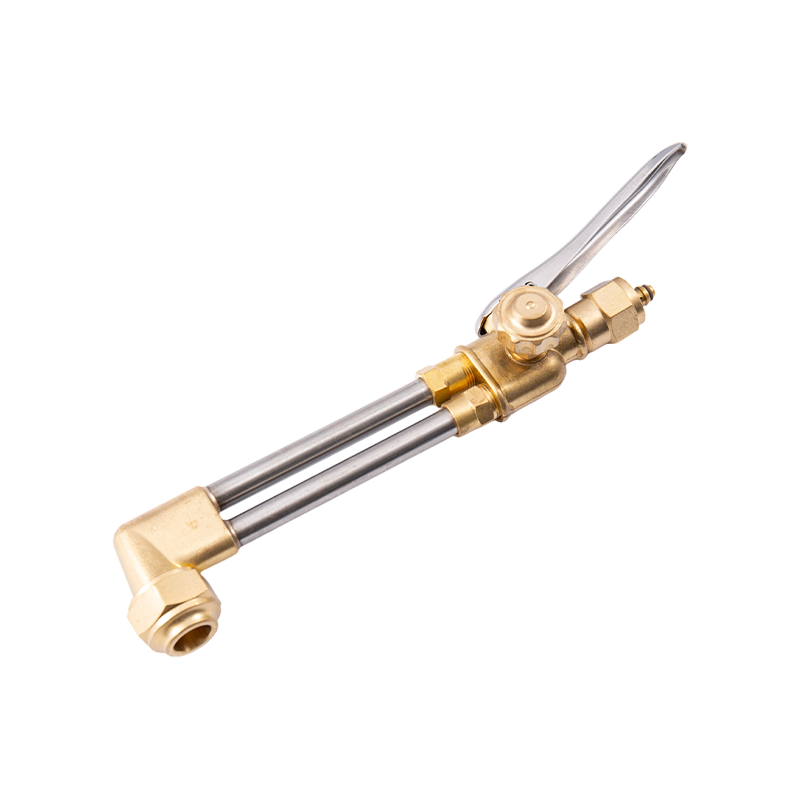
Para los operadores que equipan una nueva estación o reemplazan una instalación completa de oxicombustible, un enfoque de sistema completo (mango de antorcha, accesorio de corte, reguladores, mangueras y puntas combinadas comprados juntos) elimina la incertidumbre de compatibilidad desde el principio. Nuestro kits de soplete de corte se ensamblan como sistemas combinados con compatibilidad de puntas documentada, especificaciones de presión y componentes con clasificación de acetileno, lo que proporciona un punto de partida confiable para aplicaciones de corte en taller y en campo.