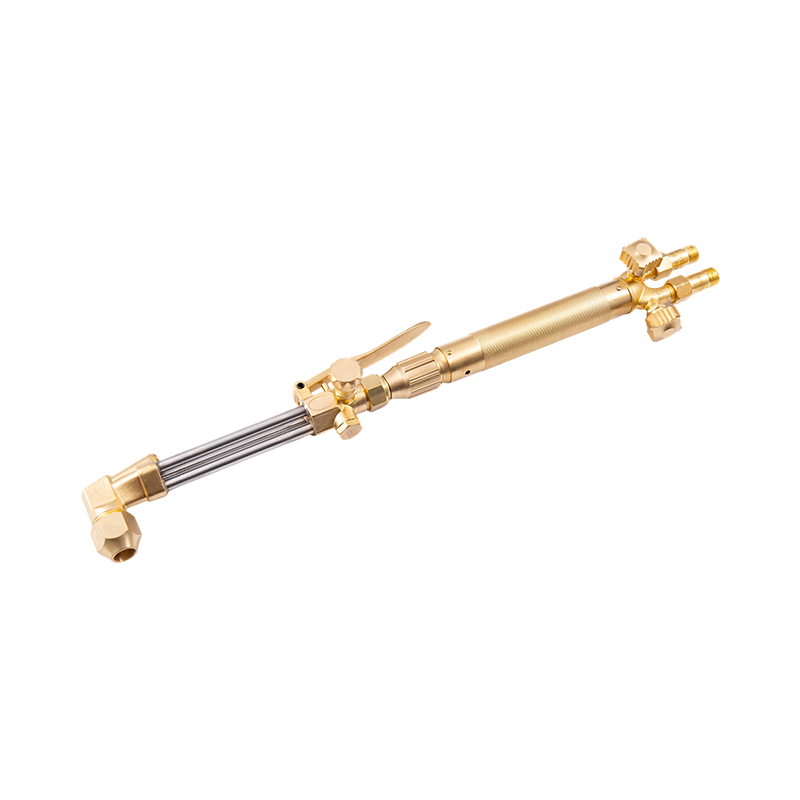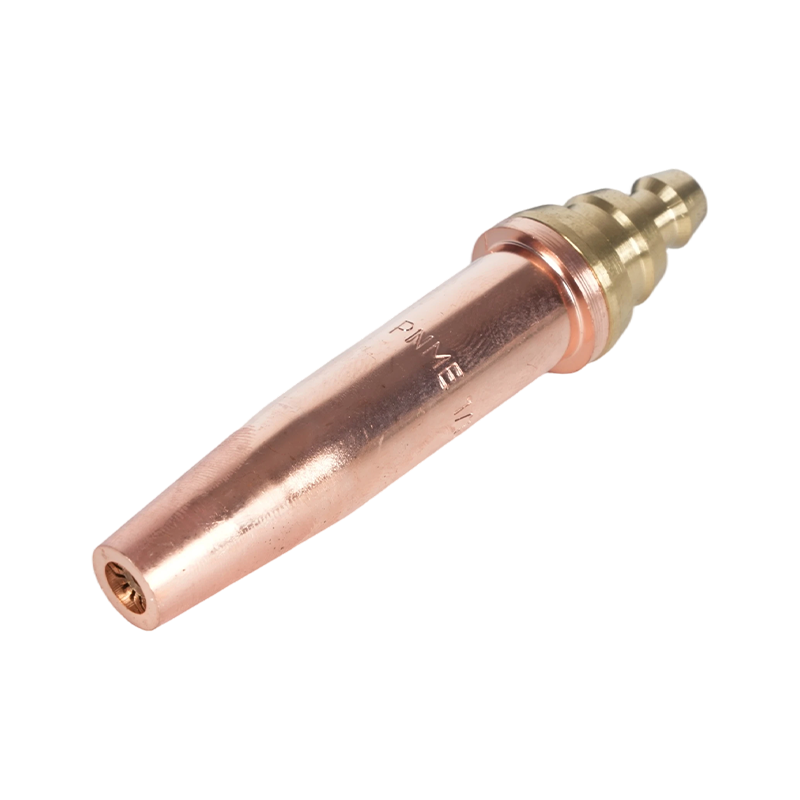
La punta de corte es el componente más importante en cualquier sistema de oxicorte. Los reguladores controlan la presión, las mangueras suministran gas y el cuerpo del soplete proporciona el mango, pero la punta determina si el corte es limpio o irregular, rápido o lento, seguro o propenso a resultar contraproducente. Seleccionar correctamente la punta y operarla correctamente separa un corte consistente y productivo del desperdicio de gas y el retrabajo. Esta guía cubre todo, desde los principios de diseño de puntas hasta técnicas prácticas de campo y diagnóstico de defectos.
Lo que realmente hacen los consejos para cortar combustible oxigenado
Una punta de oxicorte tiene dos funciones distintas que ocurren simultáneamente. El anillo exterior de pequeños orificios (los orificios de precalentamiento) suministra una mezcla de gas combustible y oxígeno para producir una llama de precalentamiento. Esta llama calienta el metal base hasta su temperatura de ignición: aproximadamente 1600 a 1800 °F (870 a 980 °C) para el acero dulce. El orificio central tiene un propósito completamente diferente: suministra un chorro de alta presión de oxígeno de corte puro que oxida químicamente el acero precalentado y expulsa el óxido de hierro fundido resultante (escoria) del corte.
Esta distinción tiene importancia práctica. La llama de precalentamiento no corta, sino que acondiciona el metal. La corriente de oxígeno cortante realiza el corte real mediante una reacción química, no mediante una fusión térmica bruta. Cualquier factor que degrade el flujo de oxígeno de corte (baja presión, orificio contaminado, distancia de separación incorrecta) afecta directamente la calidad del corte, independientemente de qué tan bien se vea la llama de precalentamiento.
Las puntas se fabrican en diseños de una sola pieza (cobre macizo) o de dos piezas (interior de latón con exterior de cobre). Las puntas de dos piezas son más comunes en entornos de producción porque la pieza interior se puede reemplazar de forma independiente cuando los orificios de precalentamiento se desgastan, sin desechar el cuerpo exterior. Las puntas de una sola pieza son más simples y, a menudo, se prefieren para el corte manual, donde la frecuencia de reemplazo es menor.
Elegir la punta correcta: tamaño, tipo de orificio y gas combustible
Tres variables gobiernan la selección de la punta: espesor del material, diseño del orificio de corte de oxígeno y el gas combustible en uso. Seleccionar únicamente el espesor, sin tener en cuenta el tipo de orificio y la compatibilidad del combustible, es la fuente más común de mala calidad de corte en el campo.
Tamaño de la punta y grosor del material
El tamaño de la punta determina el diámetro del orificio central de corte de oxígeno y el tamaño de los orificios de precalentamiento. El tamaño correcto de la punta siempre se adapta al grosor del material. , no a un ajuste de presión o velocidad de corte preferidos. El uso de una punta de gran tamaño en una placa delgada provoca un exceso de entrada de calor, deformaciones y cortes anchos y desiguales. El uso de una punta de tamaño insuficiente en una placa gruesa produce una oxidación incompleta, una fuerte adhesión de escoria y una incapacidad para completar el corte en profundidad.
| Espesor del material | Tamaño típico de la punta | Presión de oxígeno (PSI) | Velocidad de corte (IPM) |
|---|---|---|---|
| 3 mm (1/8 de pulgada) | 000/0 | 20–25 | 20–26 |
| 6 mm (1/4 pulg.) | 0/1 | 25–35 | 16-22 |
| 1/2 pulgada (13 mm) | 1/2 | 35–45 | 12-18 |
| 25 mm (1 pulgada) | 2/3 | 40–55 | 10-14 |
| 2 pulgadas (50 mm) | 3/4 | 45-65 | 7–10 |
| 4 pulgadas (100 mm) | 4 / 5 | 55–80 | 4–7 |
Orificio cilíndrico frente a orificio divergente
Los orificios de corte para oxígeno vienen en dos geometrías internas, cada una optimizada para un rango de espesor diferente. Puntas de orificio cilíndrico mantenga un diámetro constante en toda la longitud del orificio y funcione mejor a alrededor de 40 PSI. Son la opción estándar para cortar a mano y a máquina materiales de hasta 3/8 de pulgada (10 mm) de espesor. Puntas de orificio divergentes se ensancha hacia la salida, permitiendo que la corriente de oxígeno cortante se expanda a una velocidad supersónica. Operan a presiones más altas (normalmente de 75 a 100 PSI) y ofrecen velocidades de corte más rápidas con un menor consumo de oxígeno por pie de corte en una placa de más de 3/8 de pulgada. Para la mayoría de las máquinas CNC de oxicorte que cortan placas pesadas, las puntas de orificio divergentes son la opción correcta. Para obtener una comparación detallada de cómo interactúa la selección del gas combustible con el diseño del orificio de la punta y la temperatura de la llama, consulte nuestro Temperaturas del soplete de corte y comparación del gas combustible. .
Compatibilidad con gas combustible
Las puntas de corte no son intercambiables entre gases combustibles. Las puntas de acetileno tienen un patrón y tamaño de orificio de precalentamiento específicos que se adaptan al calor concentrado del cono interno del acetileno y su relación estequiométrica de oxígeno a combustible de aproximadamente 1:1. Las puntas de propano y propileno tienen orificios de precalentamiento cada vez más grandes para compensar las temperaturas más bajas del cono interno de estos gases y su mayor demanda de oxígeno: el propano requiere aproximadamente 4,5 partes de oxígeno por parte de combustible. El uso de una punta de acetileno con propano reduce la llama de precalentamiento y produce un calentamiento incompleto; El uso de una punta de propano con acetileno crea una llama de precalentamiento incontrolada y excesivamente grande. Confirme siempre que la punta esté clasificada para el gas combustible específico que se utiliza.
Prepararse para un corte limpio
Incluso una punta del tamaño correcto produce malos resultados si la presión, la llama y el punto de separación no se ajustan correctamente antes de comenzar el corte.
Ajuste la presión en la punta, no en el regulador. Los tramos de manguera largos y los diámetros de manguera estrechos crean una caída de presión mensurable entre la salida del regulador y la antorcha. Para recorridos que excedan los 25 pies, conecte medidores de prueba en la entrada del soplete para medir la presión de entrega real, luego ajuste el regulador hacia arriba hasta que los medidores del lado del soplete lean los valores especificados en la tabla de puntas. El corte únicamente mediante la presión del regulador a largo plazo es una causa común de cortes lentos y escoria pesada. Para obtener un desglose completo de la selección de gases y la gestión segura de la presión, consulte nuestra Guía de seguridad y selección de gases para el oxicombustible. .
Marque en una llama neutra antes de cortar. Encienda la antorcha solo con combustible, luego introduzca oxígeno precalentado hasta que el cono interior se agudice hasta convertirse en un punto azul brillante bien definido rodeado por una envoltura exterior transparente. Esta es la llama neutra, el punto de partida correcto para prácticamente todos los cortes de acero. Una llama oxidante (un cono más corto y puntiagudo con un tinte violáceo) oxida prematuramente la superficie del metal y produce una zona afectada por el calor que resiste el corte limpio. Una llama de carburación (un cono suave y emplumado con una envoltura naranja secundaria) deposita carbón en la superficie del metal y también degrada la calidad del corte.
Mantenga una distancia de separación constante. Para la mayoría de las puntas de corte manual, la distancia correcta es de 1/8 a 1/4 de pulgada (3 a 6 mm) entre la cara de la punta y la superficie de la pieza de trabajo. Demasiado cerca y la punta se sobrecalienta, los orificios de precalentamiento se obstruyen con salpicaduras y aumenta el riesgo de retroceso. Demasiado lejos y la corriente de oxígeno cortante pierde coherencia antes de llegar al metal, produciendo una hendidura ancha y redondeada y escoria pesada.
Confirme que el metal haya alcanzado la temperatura de ignición antes de abrir el oxígeno de corte. El indicador visual correcto es un brillo brillante de color rojo cereza a blanco anaranjado en el punto de perforación. Una prueba de campo útil: presione ligeramente la palanca de oxígeno de corte; si el metal inmediatamente comienza a chispear y oxidarse, está listo. Si simplemente se enfría y se oscurece, continúa precalentando.
8 consejos prácticos para mejores cortes
Las siguientes técnicas abordan las fuentes más comunes de resultados inconsistentes en operaciones de oxicorte tanto manuales como mecánicas.
- Utilice la tabla de sugerencias para su marca específica. Los caudales y las dimensiones de los orificios varían entre fabricantes incluso para el mismo tamaño de punta nominal. Nunca se debe aplicar una tabla de puntas de una marca a las puntas de otra marca.
- Prepara tu mano cortante. Para cortar a mano, apoye la mano del soplete con la mano libre apoyada en la pieza de trabajo o en una superficie de referencia estable. La oscilación de la antorcha de incluso 1/16 de pulgada produce ondulaciones visibles en el borde cortado.
- Perfore con una inclinación y luego vaya perpendicular. Al perforar la placa media en lugar de comenzar desde un borde, incline el soplete entre 15 y 20 grados en dirección opuesta a la dirección de avance mientras abre el oxígeno de corte. Esto dirige la eyección inicial de escoria lejos de la cara de la punta. Una vez completada la perforación, vuelva a colocar el soplete en posición perpendicular y comience el corte.
- Enrollar en los bordes y extender al final. Cuando comience en el borde de una placa gruesa, gire el soplete desde una posición en ángulo hasta una posición perpendicular a medida que ingresa al corte. Al final del corte, gire el soplete hacia afuera para asegurarse de que la parte inferior del corte se corte limpiamente; sin esto, la última pulgada de un corte grueso a menudo permanece parcialmente conectada.
- Haga coincidir la velocidad de desplazamiento con las chispas. A la velocidad de desplazamiento correcta, la corriente de oxígeno de corte sale desde la parte inferior de la pieza de trabajo en un ligero ángulo de salida (5 a 10 grados detrás de la dirección del soplete). Si la corriente sale verticalmente, la velocidad de desplazamiento es demasiado lenta. Si sale con una pronunciada inclinación hacia adelante, la velocidad es demasiado rápida y el corte no es completamente penetrante.
- Mantenga la punta limpia durante la operación. La acumulación de salpicaduras en la cara de la punta durante los cortes largos degrada progresivamente la forma de la llama de precalentamiento y puede hacer que la corriente de oxígeno de corte se desvíe. Una breve pausa para limpiar con un archivo limpiador de puntas restaura el rendimiento sin un apagado completo.
- Cierre el combustible antes de que se apague el oxígeno. Al apagar la antorcha, cierre primero la válvula de combustible, luego la de oxígeno de corte y luego la de precalentamiento. Esta secuencia evita una condición rica en combustible en la punta durante el apagado, que es la causa principal de los depósitos internos de hollín y el efecto contraproducente en el siguiente encendido.
- Siga todas las precauciones de seguridad sin excepción. Los supresores de retroceso de llama en ambas mangueras, las pruebas de fugas antes de cada sesión y el EPP correcto no son negociables. Para obtener una lista de verificación de seguridad completa específica para las puntas de los sopletes de corte, consulte nuestra guía sobre Precauciones de seguridad para las puntas de los sopletes de corte. .
Diagnóstico de una mala calidad de corte
La mayoría de los defectos del corte con oxicombustible se remontan a una de cuatro causas fundamentales: tamaño de boquilla incorrecto, presión incorrecta, velocidad de desplazamiento inadecuada o una boquilla contaminada o desgastada. La siguiente tabla cubre los síntomas más comunes y sus acciones correctivas.
| Síntoma | Causa más probable | Acción correctiva |
|---|---|---|
| Escoria pesada/escoria dura que no se desprende limpiamente | Velocidad de desplazamiento demasiado rápida; presión de oxígeno demasiado baja; punta demasiado pequeña para el grosor | Velocidad de desplazamiento lenta; aumentar la presión de oxígeno hasta las especificaciones del gráfico de puntas; actualizar el tamaño de la punta |
| Borde superior redondeado y ancho. | Distancia de separación demasiado grande; velocidad de desplazamiento demasiado lenta | Reduzca la distancia entre 1/8 y 1/4 pulg.; aumentar la velocidad de viaje |
| Cara de corte irregular o ranurada | Orificios de las puntas obstruidos o dañados; inestabilidad de la llama | Limpie o reemplace la punta; comprobar si hay orificios doblados o salpicados |
| El corte no logra penetrar en profundidad (especialmente en placas gruesas) | Presión de oxígeno demasiado baja en la antorcha (caída de presión); orificio de la punta demasiado pequeño | Mida la presión en la antorcha con manómetros de prueba; compensar en el regulador; comprobar el tamaño de la punta |
| Tiempo de precalentamiento excesivo antes de que pueda comenzar el corte | Tipo de boquilla incorrecto para gas combustible (muy pocos/orificios de precalentamiento pequeños para propano/propileno) | Cambie a una punta con clasificación de propano o propileno con orificios de precalentamiento más grandes |
| Línea de corte ondulada o a la deriva | Inestabilidad de la mano de la antorcha; velocidad de desplazamiento desigual | Utilice un riel guía o una abrazadera de borde recto; mano de corte de refuerzo en la pieza de trabajo |
| Fuego contraproducente o estallido persistente | Sobrecalentamiento de la punta; enfrentamiento demasiado pequeño; cara de la punta contaminada | Aumentar el enfrentamiento; deje que la punta se enfríe; cara de punta limpia; comprobar si hay bloqueo por salpicaduras |
Mantenimiento de la punta y cuándo reemplazarla
Las puntas de corte se desgastan de forma predecible y la mayoría de las pérdidas de rendimiento relacionadas con el desgaste se pueden recuperar con un mantenimiento sencillo. Los orificios de precalentamiento son el primer punto de degradación: las salpicaduras de la zona de corte se acumulan en la cara de la punta, bloqueando parcialmente los orificios y distorsionando la forma de la llama de precalentamiento. Un juego de limas limpiadoras de puntas, de tamaño adecuado a los diámetros de los orificios de las puntas, elimina esta acumulación en segundos. Limpie siempre a lo largo del eje del orificio, no a través de él, para evitar agrandar o remodelar el orificio.
El orificio central de corte para oxígeno es más duradero pero no inmune a daños. Los signos de desgaste del orificio incluyen una forma visible de boca de campana en la salida del orificio, picaduras en las paredes del orificio visibles con aumento y una corriente de oxígeno cortante que se abre en abanico en lugar de mantener un chorro apretado y coherente. Un orificio de corte desgastado no se puede restaurar mediante limpieza: es necesario reemplazar la punta.
Reemplace la punta inmediatamente si se presenta alguna de las siguientes condiciones: grietas o fisuras en el cuerpo de la punta; orificios que no se pueden restaurar para que sean redondos con un limpiador de puntas; una salida del orificio visiblemente deformada; o petardeos repetidos incluso después de la limpieza y se restablece la separación correcta. Operar una punta dañada es un peligro para la seguridad, no solo una cuestión de calidad. Para puntas de dos piezas, inspeccione los componentes internos y externos por separado; a menudo, solo es necesario reemplazar una pieza, lo que reduce el costo de mantenimiento.
Guarde las puntas en un soporte o estuche exclusivo para proteger los orificios y la salida del orificio contra daños físicos. Incluso pequeñas abolladuras o golpes en la cara de la punta por una caída sobre un piso duro pueden distorsionar los orificios de precalentamiento lo suficiente como para requerir un reemplazo prematuro.