¿Qué es el oxicorte y por qué la seguridad es lo primero?
El oxicorte es un proceso térmico que combina un gas combustible con oxígeno puro para producir una llama de alta temperatura capaz de cortar metales ferrosos de varios centímetros de espesor. A diferencia de los métodos de corte mecánico, el oxicombustible no requiere electricidad, funciona en el campo o en el taller y sigue siendo una de las formas más rentables de cortar placas de acero pesadas, secciones estructurales y tuberías, razón por la cual ha sido la piedra angular de las operaciones de fabricación, construcción, demolición y salvamento durante más de un siglo.
Las mismas características que hacen que el oxicorte sea tan poderoso también lo hacen realmente peligroso cuando se maneja incorrectamente. El proceso coloca gases inflamables presurizados, oxígeno puro, una llama abierta, escoria de metal fundido y radiación infrarroja, todo muy cerca del operador. Comprender el triángulo de combustión (combustible, oxígeno e ignición) y controlar los tres es la base de la práctica segura del oxicombustible. La combustión requiere los tres elementos simultáneamente; eliminar cualquiera de ellos detiene la reacción. Todas las reglas de seguridad en el oxicorte existen para gestionar uno o más lados de ese triángulo.
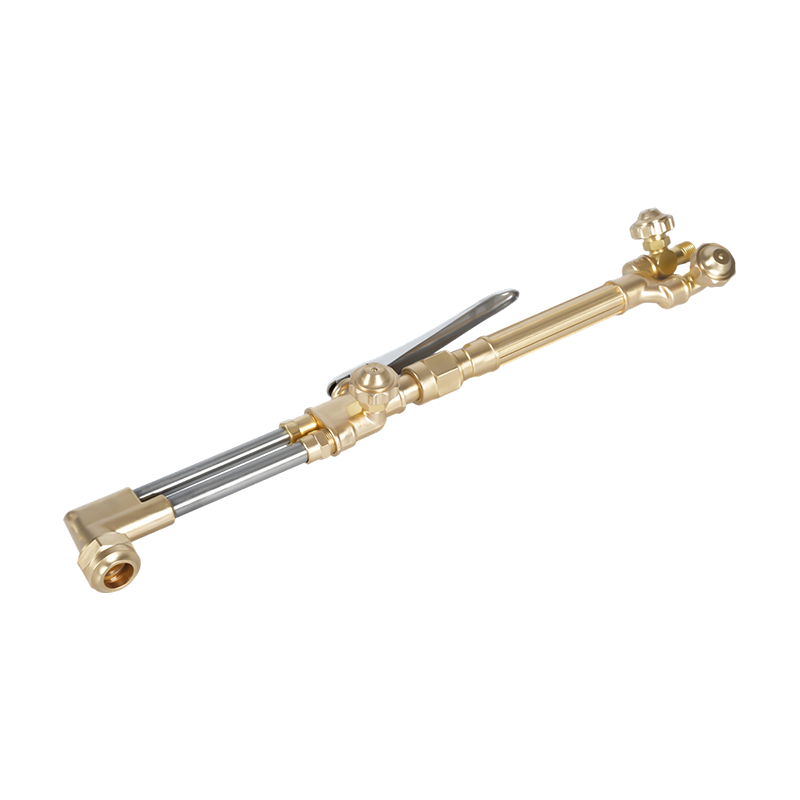
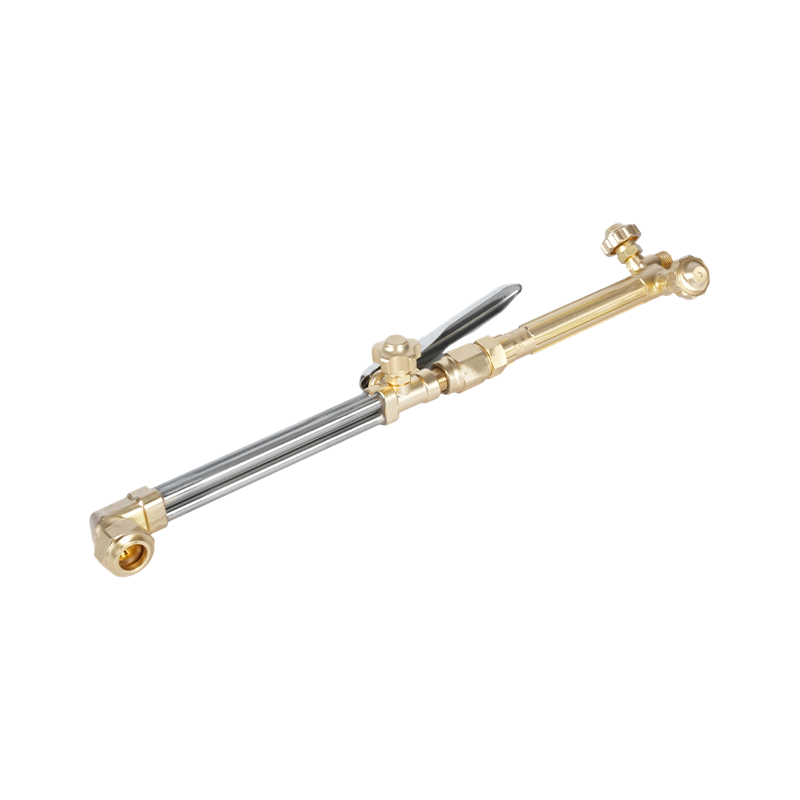
Esta guía cubre los gases combustibles primarios utilizados en sopletes de corte , sus características de llama y perfiles de peligro, y los procedimientos de seguridad esenciales que se aplican independientemente del combustible que se utilice.
Comprender el oxígeno: el agente oxidante, no el combustible
Un punto crítico y frecuentemente mal entendido: El oxígeno no es el combustible en el oxicorte, sino el agente oxidante. El oxígeno se combina químicamente con el gas combustible para liberar calor durante la combustión, y un chorro de oxígeno a alta presión separado del orificio central del soplete es lo que realmente hace que el metal se queme y sea expulsado de la ranura.
El oxígeno puro utilizado en aplicaciones de corte se suministra con una pureza del 99,5 % o superior, muy por encima del 21 % presente en el aire atmosférico. En estas concentraciones, los materiales que normalmente no son inflamables (como la grasa, el aceite, el caucho y ciertos metales) pueden encenderse explosivamente. Este es el principio de seguridad más importante que rige el manejo de cilindros y reguladores de oxígeno: El aceite y la grasa nunca deben entrar en contacto con ningún equipo, válvula o accesorio de oxígeno. Incluso una pequeña cantidad de lubricante a base de petróleo en una válvula reguladora de oxígeno puede provocar un incendio violento o una explosión cuando se abre el cilindro.
Los cilindros de oxígeno deben almacenarse en posición vertical, asegurados contra vuelcos y mantenidos a una distancia mínima de 20 pies (6 metros) de los cilindros de gas combustible o separados por una barrera resistente al fuego de al menos 5 pies de altura. Abra completamente las válvulas de los cilindros de oxígeno cuando estén en uso; Una válvula de oxígeno parcialmente abierta crea un diferencial de presión en el asiento que acelera el desgaste y aumenta el riesgo de fugas.
gasolina para soplete de corte: las cuatro opciones de combustible principales
Cuatro gases constituyen la gran mayoría de las opciones de combustible para los sopletes de oxicorte: acetileno, propano, propileno y gas MAPP. Cada uno tiene una composición química, una temperatura de la llama, una distribución de salida de BTU, un requisito de relación oxígeno-combustible y un perfil de seguridad asociado distintos. Seleccionar el gas combustible adecuado para la aplicación y utilizar equipos aptos para ese gas específico es un requisito previo tanto para el rendimiento como para la seguridad.
Acetileno (C₂H₂): llama más caliente, mayor riesgo
El acetileno es el gas combustible más utilizado para el oxicorte y el único gas combustible adecuado para la soldadura con oxicorte. Produce la llama más caliente de cualquier combustible de corte común a aproximadamente 5.720°F (3.160°C) , con la mayor parte de su calor (alrededor de 507 BTU) concentrado en el cono de llama interior. Esta concentración del cono interno es lo que le da al acetileno su rápida velocidad de perforación y su mínima zona afectada por el calor en los bordes cortados, lo que lo convierte en la opción preferida para cortes de precisión, trabajos con placas delgadas a medianas y cualquier aplicación donde la calidad de la soldadura inmediatamente adyacente al corte es importante.
Sin embargo, el acetileno conlleva más restricciones de seguridad que cualquier otro gas combustible. Es químicamente inestable a presiones superiores 15 PSI (1 barra) ; a presiones más altas, el acetileno puede descomponerse explosivamente sin presencia de oxígeno. Por esta razón, los cilindros de acetileno no son huecos: están llenos de una masa porosa saturada con acetona líquida, que disuelve el acetileno y lo mantiene estable. Si un cilindro se coloca de lado o se retira demasiado rápido, la acetona líquida ingresa a la manguera y al soplete, lo que hace que la llama gotee solvente ardiente desde la punta.
La tasa de extracción segura de un cilindro de acetileno nunca debe exceder un séptimo del volumen total del cilindro por hora. Superar esta tasa hace que la acetona salga de la masa porosa junto con el gas. El acetileno también es muy propenso a retroceder, una condición en la que la llama viaja hacia atrás a través del soplete y la manguera hacia el cilindro. Siempre se deben instalar supresores de retroceso de llama tanto en las líneas de combustible como en las de oxígeno cuando se trabaja con acetileno. El acetileno es más ligero que el aire; en caso de goteras, sube y puede acumularse en los espacios del tejado. Su distintivo olor parecido al del ajo es detectable en concentraciones inferiores al 2%, mucho antes de que alcance su límite explosivo inferior del 2,5%.
Propano (C₃H₈): económico, alto BTU, perforación más lenta
El propano es el combustible alternativo más popular para el oxicorte, valorado principalmente por su costo significativamente menor, amplia disponibilidad y almacenamiento más simple en comparación con el acetileno. Produce una temperatura de llama de aproximadamente 5,122°F (2,828°C) – aproximadamente 600°F más frío que el acetileno – pero con un poder calorífico total sustancialmente más alto de alrededor de 2.600 BTU por pie cúbico. Fundamentalmente, el propano entrega la mayor parte de su calor en el cono de llama exterior en lugar del cono interior. Esto invierte la geometría de combustión del acetileno: el propano sobresale en el precalentamiento de masas grandes y es altamente eficiente para aplicaciones de calentamiento y doblado, pero requiere tiempos de precalentamiento inicial más prolongados para el corte y da como resultado velocidades de perforación más lentas durante el inicio del corte.
El propano requiere una proporción de combustible a oxígeno de aproximadamente 1:4 (una parte de propano por cuatro partes de oxígeno), en comparación con 1:1 para el acetileno. Esta mayor demanda de oxígeno significa que las configuraciones de corte con propano consumen oxígeno más rápido, lo que los operadores deben tener en cuenta al planificar los cilindros para trabajos de corte de gran volumen. Debido a que el propano es más pesado que el aire, desciende hasta el nivel del piso en caso de una fuga, lo que crea un riesgo de acumulación de gas en áreas bajas, desagües de pisos y sótanos. Las áreas de almacenamiento deben ventilarse al nivel del piso y mantenerse alejadas de fuentes de ignición. Los equipos de propano (reguladores, mangueras y puntas de soplete) deben estar clasificados específicamente para propano; Las mangueras y puntas de acetileno no son intercambiables.
Propileno (C₃H₆): el término medio
El propileno ocupa una posición de rendimiento entre el acetileno y el propano. La temperatura de su llama oscila entre aproximadamente 4,800°F a 5,300°F , y ofrece un poder calorífico total de alrededor de 2400 BTU por pie cúbico. Al igual que el propano, el propileno entrega la mayor parte de su calor en el cono exterior, pero con un valor de BTU más alto en el cono interior que el propano, lo que le da un tiempo de perforación más corto y un perfil de corte que se parece más al acetileno que el propano. El propileno requiere 3,5 partes de oxígeno por parte de combustible para una combustión completa, un poco más eficiente que la proporción de 4:1 del propano.
Las puntas de corte de propileno están diseñadas con un hueco de 1/16" en la cara de la punta para tener en cuenta su velocidad de combustión más lenta en comparación con el acetileno (13,5 pies por segundo frente a 29 pies por segundo para el acetileno). El uso de una punta de acetileno con propileno dará como resultado una llama inestable e ineficiente. El propileno generalmente se considera un gas de combustión más limpia que el acetileno y produce menos escoria, lo que reduce el tiempo de limpieza posterior al corte en trabajos de corte estructural.
Gas MAPP (metilacetileno-propadieno): aplicaciones especiales
El gas MAPP, técnicamente MPS (metilacetileno-propadieno estabilizado) tras la interrupción de la formulación original de Dow Chemical, produce una temperatura de llama similar a la del propileno y un poder calorífico total de aproximadamente 2400 BTU por pie cúbico, con la mayor parte del calor concentrado en el cono secundario. Requiere 2,5 partes de oxígeno por parte de combustible. La principal ventaja de MAPP sobre otros combustibles alternativos es su rendimiento en aplicaciones de corte sumergido de alta presión , como la demolición submarina, donde su estabilidad bajo presión le da una ventaja significativa. Para el corte de superficies estándar, MAPP no ofrece ningún beneficio de rendimiento significativo sobre el propileno o el propano y suele ser más caro. Su uso hoy en día se limita en gran medida al calentamiento de piezas pequeñas, soldadura fuerte y trabajos especializados bajo el agua.
Comparación de gas combustible de un vistazo
| Gas | Temperatura de la llama (°F) | BTU/CF totales | Zona de calor máximo | O₂: Relación de combustible | Mejor uso |
|---|---|---|---|---|---|
| acetileno | ~5,720 | 1.470 | Cono interior | 1:1 | Corte de precisión, soldadura, reparación. |
| propano | ~5,122 | 2,600 | Cono exterior | 4:1 | Calentamiento, doblado, corte de chatarra. |
| propileno | 4.800–5.300 | 2.400 | Cono exterior | 3.5:1 | Corte general, acabado más limpio. |
| MAPA/MPS | ~5,300 | 2.400 | Cono exterior | 2.5:1 | Corte submarino, soldadura fuerte |
Seguridad de cilindros y reguladores: la base de la seguridad del oxicombustible
La mayoría de los incidentes con oxicombustible no se originan en la punta del soplete sino a nivel del cilindro y del regulador, donde el manejo inadecuado del gas presurizado crea las condiciones para fugas, incendios y fallas catastróficas. Las siguientes prácticas no son negociables independientemente del gas combustible que se utilice.
Lea siempre las etiquetas de los cilindros. Los cilindros no están codificados por colores universalmente; los proveedores pueden pintar los cilindros de cualquier color. Nunca asuma el contenido de un cilindro basándose únicamente en el color. Cada cilindro lleva un número de identificación de las Naciones Unidas: ONU 1072 para oxígeno, ONU 1001 para acetileno, ONU 1978 para propano y ONU 1077 para propileno. Si un cilindro no tiene una etiqueta legible, no lo utilice.
Guarde los cilindros por separado. Los cilindros de gas combustible y oxígeno deben almacenarse al menos a 20 pies de distancia o separados por una pared resistente al fuego. Ambos deben almacenarse en posición vertical y asegurados a una estructura fija para evitar que se vuelquen. Los cilindros de acetileno siempre deben permanecer en posición vertical; si un cilindro ha estado de lado, colóquelo en posición vertical y déjelo reposar durante al menos una hora antes de usarlo para permitir que la acetona vuelva a saturar la masa porosa antes de retirar el gas.
Inspeccione los reguladores antes de cada uso. Revise las válvulas del regulador, los asientos y las roscas en busca de aceite, grasa, residuos y daños físicos. Cualquier componente contaminado debe recibir servicio profesional antes de su uso. Al abrir la válvula del cilindro de oxígeno, párese a un lado (no frente al regulador) y abra la válvula completamente. Para acetileno, abra la válvula del cilindro no más de tres cuartos de vuelta, lo que permite cerrar la válvula rápidamente en caso de emergencia. Las válvulas de combustible alternativo se pueden abrir completamente.
Realice una prueba de fuga de presión antes de cada sesión. Con los reguladores conectados, ajuste el oxígeno a 10 PSI y cierre la válvula del cilindro. Monitoree ambos medidores durante dos o tres minutos; cualquier caída de presión indica una fuga que debe localizarse y repararse antes de encender la antorcha. Utilice una solución de agua y jabón (nunca una llama abierta) para localizar fugas en accesorios y conexiones. Repita la prueba para el lado del gas combustible.
Procedimientos de seguridad para mangueras, sopletes y puntas
Las mangueras de oxicombustible están codificadas por colores y roscadas por diseño para evitar conexiones cruzadas peligrosas. Las mangueras de acetileno (y otros gases combustibles) son rojas y usan roscas hacia la izquierda. , identificable por una ranura mecanizada en la tuerca del accesorio. Las mangueras de oxígeno son verdes y usan roscas a la derecha. sin surco. Esta salvaguardia de ingeniería significa que no se pueden realizar conexiones correctas al revés, sino solo si el operador utiliza las mangueras correctas y sin modificar para cada gas. Nunca sustituya las mangueras de acetileno por propano u otros combustibles alternativos; El propano degrada químicamente el revestimiento interior de las mangueras con clasificación de acetileno, provocando que se desprenda y potencialmente bloquee la punta del soplete o el regulador.
Antes de encender cualquier antorcha, purgue ambas mangueras de forma independiente. Configure el regulador en aproximadamente 5 PSI, abra la válvula del soplete brevemente para permitir que el gas fluya y desplace el aire o los contaminantes, luego cierre la válvula. La purga elimina el riesgo de que se forme una bolsa de mezcla de gases en la manguera que podría causar un efecto contraproducente al encenderse.
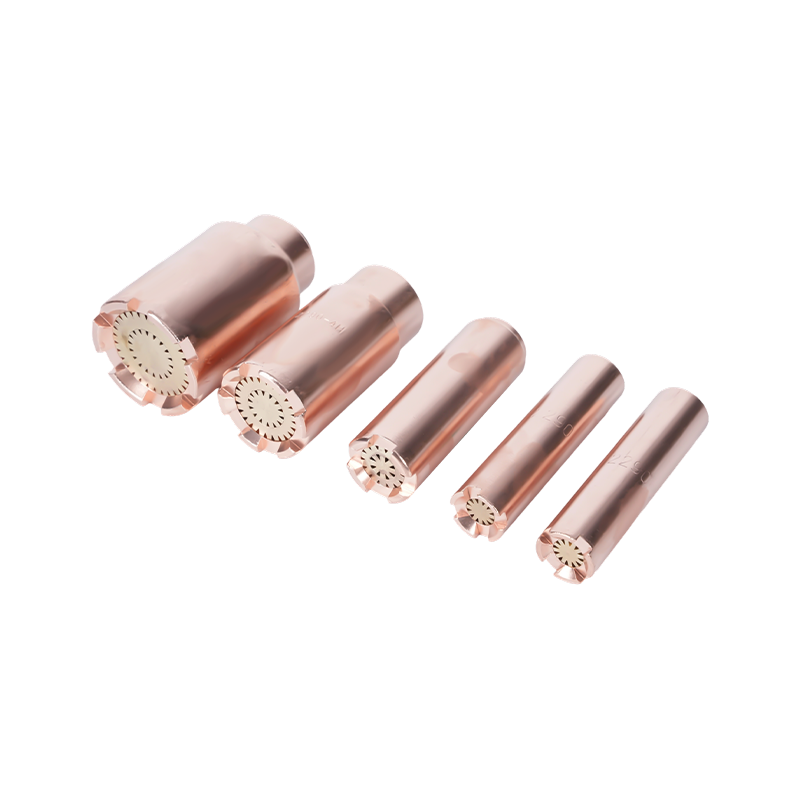
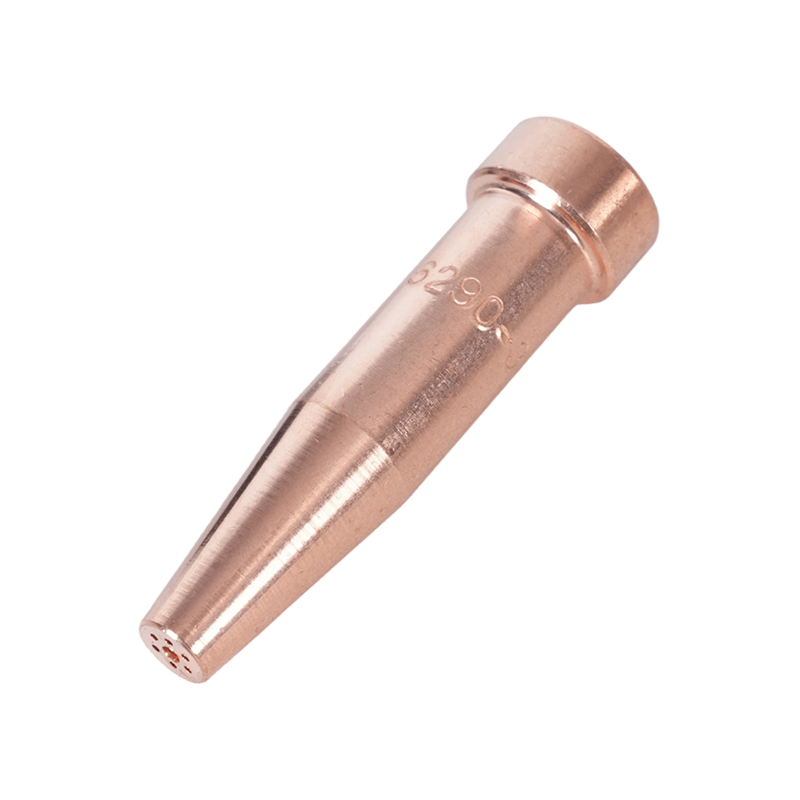
Inspeccione las puntas de la antorcha antes de cada uso. Las puntas de acetileno tienen una cara plana o ligeramente cóncava. Las puntas de combustible alternativas están empotradas progresivamente: propileno 1/16", MAPP 1/32", propano y gas natural 3/32". El uso de la punta incorrecta para un gas combustible cambia la geometría, la eficiencia y la estabilidad de la llama. Limpie las puntas sucias u obstruidas con limpiadores de puntas específicos; nunca use alambre o brocas que puedan agrandar el orificio.
Utilice siempre un encendedor de chispa de fricción para encender la antorcha; nunca una cerilla, un encendedor de butano ni una llama abierta. Primero abra la válvula de combustible (aproximadamente un cuarto de vuelta), encienda inmediatamente y luego introduzca lentamente oxígeno para ajustarlo a una llama neutra. Una llama neutra, donde el cono interior está bien definido, sin difuminado y sin exceso de neblina de oxígeno, es la llama de corte estándar. Una llama de carburación (exceso de combustible) indica falta de oxígeno; una llama oxidante (exceso de oxígeno) produce un cono interior puntiagudo más pequeño y debe evitarse en la mayoría de los metales, ya que introduce óxidos en el corte.
Contraataque, flashback y respuesta de emergencia
Dos averías distintas de la antorcha requieren reconocimiento y respuesta inmediata. un contraproducente Es una recesión momentánea de la llama hacia la punta de la antorcha, generalmente acompañada de un fuerte estallido. La mayoría de las veces se debe a que la punta toca la pieza de trabajo, al operar con presiones incorrectas o a una punta sucia. En la mayoría de los casos, la llama se autoextingue y se puede volver a encender después de que la punta se haya enfriado y haya sido inspeccionada. Un efecto contraproducente es una señal de advertencia, no una molestia menor: indica una condición que, si no se corrige, puede empeorar.
A flashback Es mucho más grave: la llama regresa a través del cuerpo del soplete y entra en la manguera, hacia el cilindro. El flashback se identifica por un chirrido o silbido agudo de la antorcha, una llama persistente en el cuerpo de la antorcha sin llama visible en la punta o mangos de la antorcha inusualmente calientes. En caso de retroceso de llama: cierre inmediatamente la válvula del soplete de oxígeno y luego cierre la válvula de combustible. No apague simplemente el combustible primero: retirar el combustible mientras el oxígeno continúa fluyendo puede hacer que la llama retroceda más. Después de cerrar ambas válvulas del soplete, cierre ambas válvulas de los cilindros. Deje que todo el equipo se enfríe completamente antes de inspeccionarlo en busca de daños. No reutilice ningún equipo que haya experimentado un retroceso hasta que haya sido inspeccionado y certificado por un profesional.
Los supresores de retroceso de llama, instalados en el cuerpo del soplete o en las salidas del regulador tanto en las líneas de combustible como de oxígeno, contienen válvulas de retención y cortes térmicos diseñados para detener un retroceso de llama antes de que llegue a las mangueras y cilindros. Son obligatorios en muchas jurisdicciones para los sistemas de acetileno y se recomiendan encarecidamente para todas las configuraciones de oxicombustible, independientemente del tipo de combustible.
Equipo de protección personal y requisitos del espacio de trabajo
El oxicorte produce chispas, escoria fundida, radiación ultravioleta e infrarroja, vapores metálicos y subproductos de la combustión. El equipo de protección personal debe abordar todos estos peligros simultáneamente.
La protección de ojos y cara no es negociable. Una pantalla de soldadura de cara completa con lentes de filtro clasificadas para el tono apropiado para corte (generalmente de 3 a 6 para trabajos con oxicombustible dependiendo de la intensidad) usado sobre gafas de seguridad proporciona tanto la protección óptica requerida como la protección contra salpicaduras de escoria. El proceso produce radiación infrarroja en cantidades suficientes para causar daño a la córnea por exposición repetida sin protección.
Para la protección del cuerpo, se prefieren las fibras naturales de tejido apretado a las sintéticas. La lana es naturalmente ignífuga; La mezclilla proporciona una protección razonable. Las telas sintéticas (poliéster, nailon, acrílico) se derriten en lugar de carbonizarse y empeoran drásticamente las lesiones por quemaduras. Una chaqueta de soldadura de cuero o resistente al fuego, guantes de cuero y botas de cuero sin cordones expuestos brindan la protección en capas adecuada para el trabajo de corte. Evite los puños de las camisas levantados, los cuellos de las camisas abiertos y las perneras de los pantalones con puños, ya que actúan como puntos de recogida de chispas y escoria que caen.
El espacio de trabajo debe estar bien ventilado en todo momento. El oxicorte de acero recubierto, galvanizado o pintado genera humos metálicos que incluyen óxidos de zinc, compuestos de plomo y otros subproductos tóxicos según el material base y el recubrimiento. Se requiere ventilación de escape local o, como mínimo, un respirador clasificado para humos metálicos al cortar materiales recubiertos. El área de trabajo debe estar libre de materiales inflamables en un radio de al menos 35 pies (10 metros) en todas las direcciones antes de comenzar cualquier corte, y una vigilancia contra incendios debe permanecer en el lugar durante al menos 30 minutos después de detener el corte, ya que la escoria puede encender combustibles que no son inmediatamente visibles desde la posición de corte.