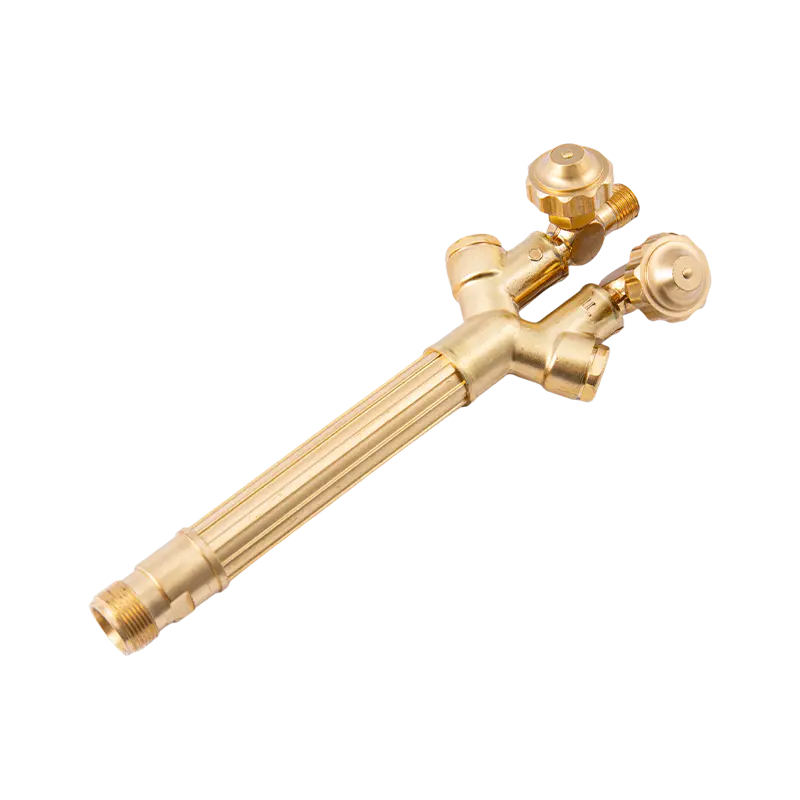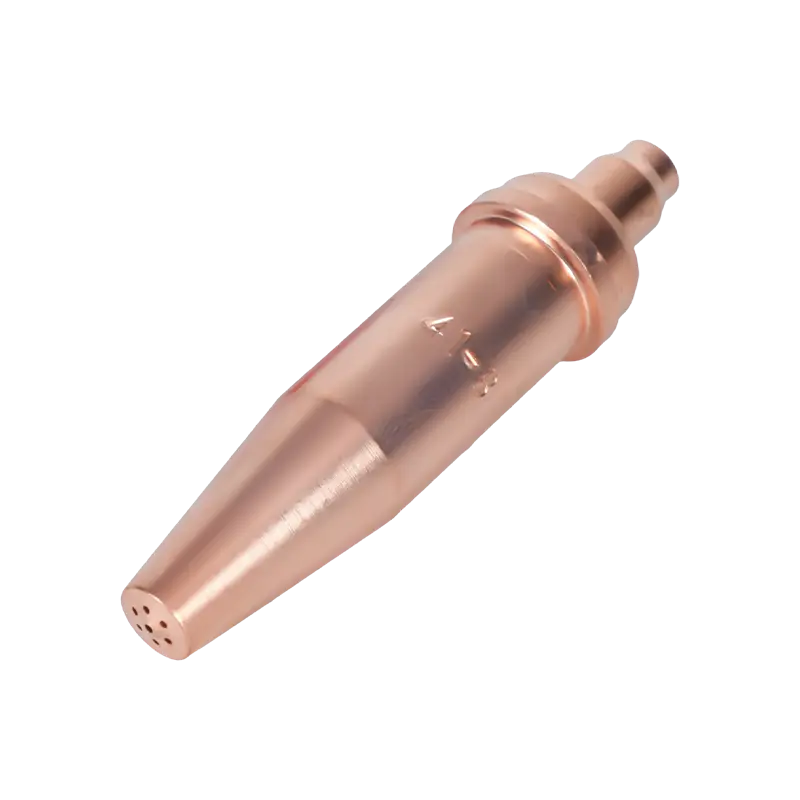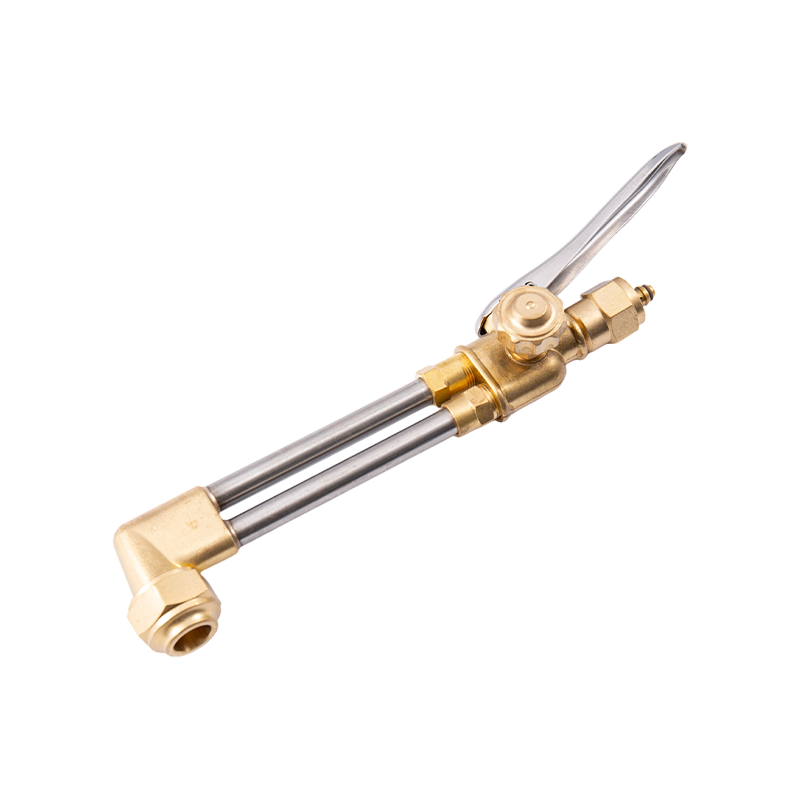
Temperatura del soplete de corte de oxiacetileno: lo que necesita saber
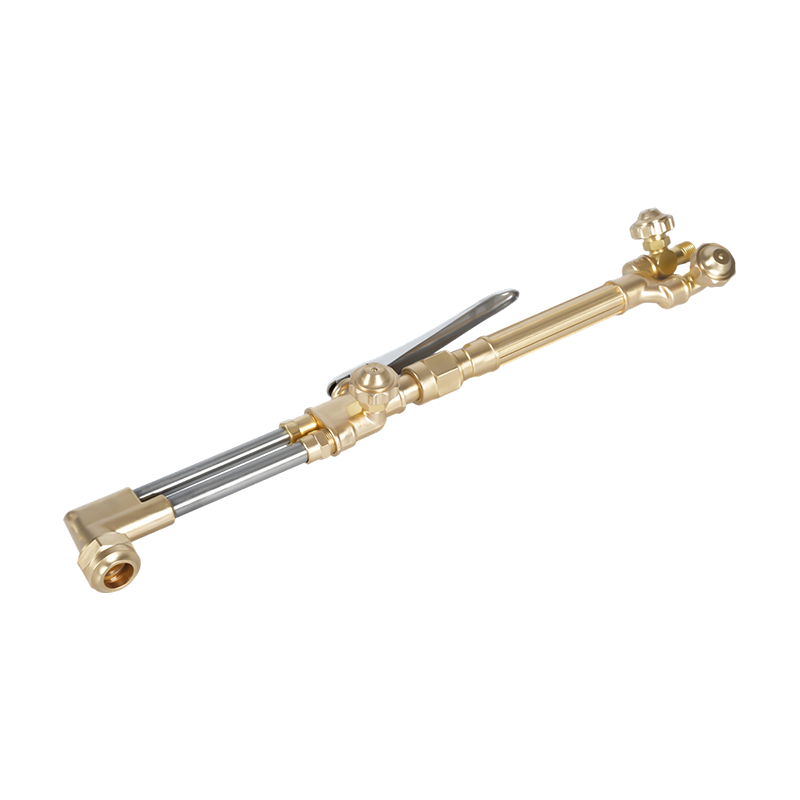
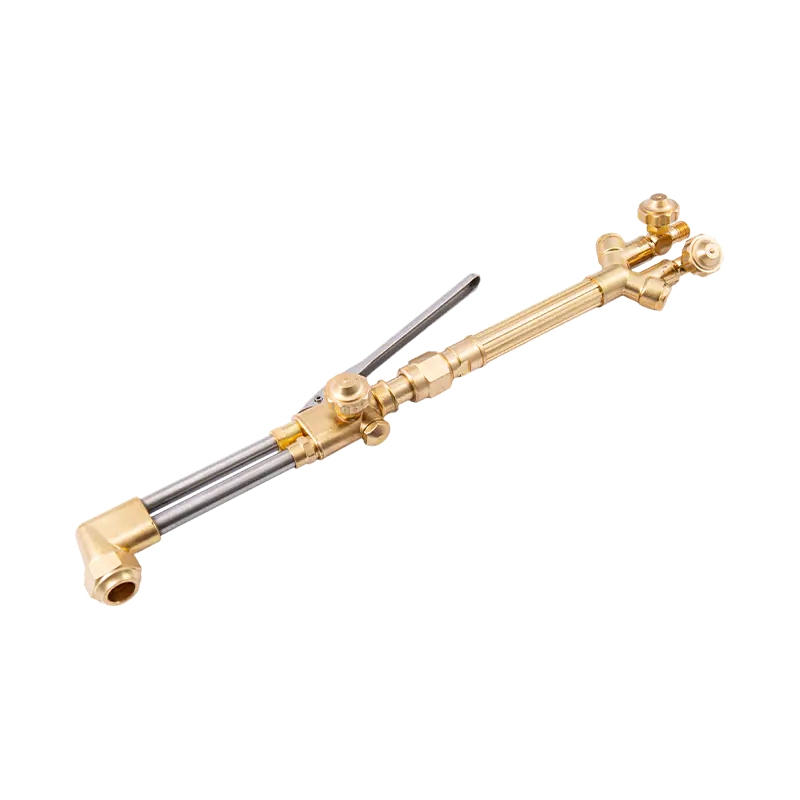
el soplete de corte de oxiacetileno Produce una de las temperaturas de llama más altas que se pueden lograr con equipos de gas industriales estándar. Cuando el oxígeno y el acetileno se queman juntos, la llama resultante alcanza aproximadamente 3480°C a 3500°C (6296°F a 6330°F) — más alto que cualquier otra combinación de gas combustible comúnmente utilizada en la práctica de soldadura y corte. Este calor extremo es lo que convierte al oxiacetileno en el sistema de combustible de referencia con el que se miden todos los gases de corte alternativos.
Sin embargo, es fundamental comprender cómo un soplete de corte utiliza realmente esa temperatura. Un soplete de corte no simplemente funde metal: opera mediante un proceso de dos etapas. Primero, las llamas de precalentamiento que rodean la punta de corte elevan el acero a su temperatura de encendido de aproximadamente 1800 °F (982 °C). Una vez que el acero llega a este punto, se activa el chorro central de oxígeno a alta presión. Esta corriente no añade calor directamente; en cambio, hace que el acero precalentado se oxide rápidamente, un proceso que a menudo se describe como "oxidación rápida y controlada". El óxido de hierro producido tiene un punto de fusión más bajo que el acero base, por lo que se elimina del corte como escoria fundida.
el preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
el Three Types of Oxy-Acetylene Flames and When to Use Each
el ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Llama neutra
Una llama neutra quema completamente todo el combustible y el oxígeno disponibles, sin producir exceso de ninguno de los dos. El cono interior está bien definido y brillante, y la envoltura exterior es clara. Esta es la llama estándar para la mayoría de las aplicaciones de corte de acero y soldadura en general. No añade carbono al metal (lo que lo volvería quebradizo) ni crea un exceso de oxidación (lo que formaría incrustaciones de óxido de hierro). Para operaciones de corte, configurar una llama de precalentamiento neutral antes de activar la corriente de oxígeno de corte produce los cortes más limpios con el corte más consistente.
Llama carburante (reductora)
Una llama de carburación contiene un exceso de acetileno más allá de lo que puede quemarse completamente con el oxígeno disponible. Se identifica por una zona secundaria plumosa que se extiende más allá del cono interior; la longitud de esta pluma indica el grado de exceso de acetileno. Este tipo de llama se utiliza para endurecimiento de superficies, operaciones de recocido y para soldadura con gas de acero inoxidable, donde reduce el riesgo de oxidación del cromo en la zona de soldadura. El exceso de acetileno crea una atmósfera reductora alrededor del baño fundido. Nunca debe usarse para cortar, ya que deposita carbón en el acero y produce hollín negro.
Llama oxidante
Una llama oxidante contiene exceso de oxígeno. El cono interior se vuelve más corto, más puntiagudo y adquiere un tinte ligeramente violáceo; El sonido de la llama se agudiza notablemente. Si bien este tipo de llama es más caliente en teoría, generalmente se evita para soldar porque el exceso de oxígeno ataca el hierro en el acero, formando inclusiones de óxido de hierro indeseables que debilitan la unión. Para el corte, es inherente al proceso un ajuste de la llama oxidante en la corriente de oxígeno de corte, pero las llamas de precalentamiento deben permanecer neutras para evitar la oxidación prematura del material circundante.
gasolinaes de soplete de corte: una comparación completa
Los sistemas de oxicorte no se limitan al acetileno. Se puede utilizar una variedad de gases combustibles según el material que se corta, la velocidad de corte requerida, la infraestructura disponible y las consideraciones de costos. Cada gas tiene características distintas de temperatura de llama y perfiles de combustión que afectan el rendimiento de manera diferente.
| Gas | Temperatura máxima de llama (con O2) | Mejor uso | ¿Capaz de soldar? |
|---|---|---|---|
| acetileno | 3500 °C/6330 °F | Corte, soldadura, trabajos de precisión. | si |
| propano | ~2800°C/~5072°F | Cortar, calentar, doblar | No |
| propileno | ~2900°C/~5252°F | Corte de producción | Limitado |
| Gas natural | ~2770 °C/~5020 °F | Operaciones de corte y bajo coste | No |
| Hidrógeno | ~3000 °C/~5432 °F | Corte submarino, aluminio. | Sólo especializados |
acetileno
acetileno is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
propano
propano burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
propileno
propileno (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gas natural
El gas natural tiene la temperatura de llama más baja de los gases de corte comúnmente utilizados. Su principal ventaja es la infraestructura: las instalaciones con suministro de gas natural por tuberías pueden eliminar la gestión de cilindros y reducir sustancialmente los costos de combustible. Se utiliza en operaciones de corte industrial a gran escala donde el rendimiento de corte ligeramente inferior se compensa con ahorros de costos y conveniencia de suministro. No se utiliza gas natural para soldar.
Hidrógeno
Hidrógeno is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Qué metales se pueden y no se pueden cortar con un soplete de oxicombustible
El oxicorte es fundamentalmente un proceso de oxidación química. Para que funcione, el metal que se está cortando debe cumplir una condición específica: sus óxidos deben tener un punto de fusión más bajo que el propio metal base. Cuando se cumple esta condición, la corriente de oxígeno oxida el metal precalentado y elimina limpiamente la escoria fundida resultante. Cuando no se cumple, el óxido forma una costra protectora que pone fin a la reacción de oxidación e impide que avance el corte.
- Acero de bajo a medio carbono: Corta de forma limpia y eficaz. Esta es la aplicación principal del oxicorte, capaz de manipular material desde 0,5 mm hasta más de 250 mm de espesor.
- Hierro forjado: Se puede cortar eficazmente con técnicas de oxicombustible.
- Acero con alto contenido de carbono: Difícil de cortar porque el punto de fusión de la escoria se acerca al del metal base, lo que impide la expulsión limpia de óxidos.
- Hierro fundido: No se puede cortar eficazmente: el grafito entre los granos y la estructura del grano interfieren con la acción de corte por oxidación.
- Acero inoxidable: No se puede cortar con métodos estándar de oxicombustible. La capa de óxido de cromo que se forma en la superficie tiene un punto de fusión más alto que el acero que se encuentra debajo, formando una barrera protectora que evita que el oxígeno de corte llegue al metal fresco. Para el acero inoxidable se debe utilizar corte por plasma o corte por láser.
- Aluminio y cobre: No se pueden cortar con oxicombustible: estos metales carecen del contenido de hierro necesario para que la reacción de corte por oxidación se mantenga.
Soldadura de acero inoxidable: selección de procesos y consideraciones clave
El acero inoxidable es uno de los metales más difíciles de soldar correctamente. Su alto contenido de cromo (mínimo 10,5%) es lo que le confiere resistencia a la corrosión, pero ese mismo cromo es extremadamente reactivo al oxígeno a las temperaturas de soldadura. Cuando el cromo se oxida durante la soldadura, se agota del metal circundante, creando zonas con una resistencia a la corrosión significativamente reducida. Este fenómeno, conocido como sensibilización, es el desafío técnico central de la soldadura de acero inoxidable independientemente del proceso utilizado.
Además, el acero inoxidable tiene una conductividad térmica más baja que el acero dulce, lo que significa que el calor se acumula más rápidamente en la zona de soldadura y se propaga más lentamente. Esto hace que la distorsión sea un problema persistente, particularmente con material de calibre fino. El acero inoxidable también se expande aproximadamente un 50% más que el acero dulce cuando se calienta, lo que amplifica la distorsión si la entrada de calor no se gestiona con cuidado.
Soldadura TIG (GTAW): el método preferido
La soldadura TIG es el estándar de oro para la soldadura de acero inoxidable, particularmente para materiales de calibre delgado, tubos y cualquier aplicación donde la apariencia de la soldadura y la resistencia a la corrosión sean críticas. Un electrodo de tungsteno no consumible genera el arco, mientras que el gas protector argón puro protege el baño de soldadura del oxígeno y el nitrógeno atmosféricos. El soldador alimenta la varilla de relleno manualmente, lo que permite un control preciso de la entrada de calor y el tamaño del charco.
Para los aceros inoxidables austeníticos de la serie 300 (los más comunes), la varilla de relleno estándar es 308L. Para los grados 316 y 316L (que contienen molibdeno para mejorar la resistencia a la corrosión), utilice relleno 316L. Para la aleación tipo 321, es apropiado el alambre de relleno 347. El uso de un grado de relleno incorrecto compromete el rendimiento frente a la corrosión de la soldadura terminada, incluso si la unión mecánica está en buen estado.
Parámetros clave de TIG para acero inoxidable: establezca el amperaje en aproximadamente 1 amperio por 0,001 pulgada (0,025 mm) de espesor del material. Utilice un electrodo de tungsteno con 2% de torio o 2% de lantano, puesto a tierra hasta obtener una punta de aguja. El caudal del gas de protección argón debe establecerse entre 15 y 20 pies cúbicos por hora (CFH). Mantenga constante la velocidad de desplazamiento: es preferible trabajar lentamente con una entrada de calor adecuada a acelerar y sobrecalentar el metal circundante.
Purga trasera para soldadura de tubos y tuberías
Cuando se suelda con TIG tubos o tuberías de acero inoxidable, la superficie interior de la raíz de la soldadura queda expuesta al oxígeno atmosférico durante el proceso de soldadura. Esto provoca un fenómeno llamado "azucarado": una superficie oxidada granular rugosa en la raíz de la soldadura que reduce significativamente la resistencia a la corrosión y la resistencia mecánica. La retropurga con gas argón (que fluye a través del interior del tubo mientras se suelda para desplazar el oxígeno) es esencial para cualquier aplicación de tubo de acero inoxidable donde la calidad de la raíz es importante. Tape ambos extremos sin apretar y haga fluir argón a baja presión a través de un extremo para mantener una purga positiva en toda la soldadura.
Soldadura MIG (GMAW) Acero inoxidable
La soldadura MIG es una opción práctica para acero inoxidable donde la velocidad de producción importa más que la estética de la soldadura o donde no hay equipos TIG disponibles. El proceso utiliza un electrodo de alambre de acero inoxidable alimentado continuamente con un gas protector para proteger el baño de soldadura. El gas de protección correcto para la soldadura MIG de acero inoxidable es argón puro o una mezcla de argón y helio, no las mezclas de argón y CO2 utilizadas para la soldadura MIG de acero dulce, ya que el CO2 promueve la captación de carbono y la oxidación en el acero inoxidable. Establezca el caudal de gas de protección entre 14 y 16 litros por minuto (aproximadamente 30 CFH). Utilice alambre inoxidable adaptado al grado del metal base y considere secuencias de soldadura escalonadas para minimizar la distorsión por calor.

Soldadura con oxiacetileno de acero inoxidable
La soldadura con gas de acero inoxidable con oxiacetileno es técnicamente posible, pero significativamente más difícil que la soldadura TIG y generalmente no se recomienda para aplicaciones estructurales o de producción. El proceso requiere un fundente de soldadura de acero inoxidable especializado, generalmente un polvo seco mezclado hasta formar una pasta con alcohol isopropílico y aplicado tanto en la parte delantera como trasera de la junta, así como en la varilla de relleno. Este fundente previene la oxidación del cromo durante la soldadura.
el flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
En grados como el 304, el calor excesivo (entre 500 °C y 800 °C) puede causar la formación de carburo de cromo en los límites de los granos, una condición conocida como precipitación de carburo que conduce a la corrosión intergranular con el tiempo. Los grados con bajo contenido de carbono (304L, 316L) son más resistentes a este problema cuando se sueldan con métodos de mayor aporte de calor.
Pasos críticos de preparación para soldar acero inoxidable
Independientemente del proceso de soldadura seleccionado, la preparación de la superficie y el control de la contaminación no son negociables cuando se trabaja con acero inoxidable.
- Eliminar la contaminación ferrosa: Cualquier partícula de hierro o acero en la superficie del acero inoxidable (desde cepillos de alambre utilizados en acero al carbono, discos abrasivos o polvo metálico) se incrustará en el acero inoxidable y provocará manchas de óxido. Utilice cepillos, discos abrasivos y ruedas de corte de acero inoxidable exclusivos que nunca hayan tocado el acero al carbono.
- Limpie todas las superficies a fondo: Retire el aceite, la grasa y las escamas de laminación del área de la junta utilizando acetona o un desengrasante específico para acero inoxidable antes de soldar. Incluso las huellas dactilares pueden provocar una contaminación localizada.
- Asegúrese de que no haya espacios en las juntas: El acero inoxidable es particularmente propenso a traspasarse cuando existen espacios entre las caras de las juntas. Sostenga la articulación frente a una fuente de luz; si la luz pasa a través de ella, el ajuste está demasiado flojo.
- Sujete y suelde por puntos de forma segura: Debido a la alta expansión térmica del acero inoxidable, las piezas de trabajo sin sujetar pueden deformarse significativamente durante la soldadura. Escalone las soldaduras por puntos y considere escalonar la secuencia de soldaduras principales para distribuir el calor de manera uniforme.
- Controlar la temperatura entre pasadas: Deje que la zona de soldadura se enfríe entre pasadas. Las altas temperaturas entre pasadas sostenidas aumentan el riesgo de sensibilización (precipitación de carburo de cromo) y distorsión.
Seguridad al utilizar gases de soplete y soldar acero inoxidable
El oxicorte y la soldadura de acero inoxidable presentan riesgos de seguridad específicos que requieren atención directa.
Seguridad del cilindro de gas y del soplete
- acetileno cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nunca extraiga acetileno a una velocidad que exceda un séptimo de la capacidad del cilindro por hora; al hacerlo, la acetona entrará en las mangueras y el soplete, lo que provocará daños y peligros potenciales.
- Nunca opere acetileno por encima de una presión de trabajo de 15 psi; a presiones más altas se vuelve sensible a los golpes y puede descomponerse explosivamente.
- propano is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Utilice siempre mangueras, reguladores y puntas clasificadas para el gas combustible específico que se utiliza. El propano degrada químicamente los materiales de las mangueras diseñados para acetileno con el tiempo.
Peligros del humo de soldadura de acero inoxidable
La soldadura de acero inoxidable genera vapores de cromo (VI), un carcinógeno humano conocido, junto con compuestos de níquel y otros vapores metálicos peligrosos. Estos humos son más peligrosos que los producidos por la soldadura de acero dulce y requieren medidas de control activas. Es obligatoria la ventilación de escape local (LEV) colocada cerca del arco o la llama. en cualquier entorno profesional. Se debe usar equipo de protección personal, incluido un respirador de soldadura con alimentación de aire o, como mínimo, un respirador con filtro de humos de capacidad adecuada. No confíe únicamente en la ventilación general del taller. Los límites de exposición al cromo hexavalente están estrictamente regulados y requieren monitoreo en entornos de producción donde se realiza soldadura de acero inoxidable con regularidad.
Elegir el proceso correcto: resumen del método de soldadura y gas de corte
Para corte de acero , la elección del gas combustible depende principalmente del presupuesto disponible, la velocidad de corte requerida y el diseño de la antorcha. El acetileno ofrece los tiempos de perforación más rápidos y el calor interno más intenso, lo que lo hace ideal para trabajos de precisión, materiales delgados y situaciones donde el tiempo de preparación es importante. El propano y el propileno ofrecen costos operativos más bajos y velocidades de corte comparables en materiales más gruesos con la configuración correcta del soplete del inyector. El gas natural es la opción económica para instalaciones de corte industrial de gran volumen con suministro por tubería. Ningún gas oxicombustible es eficaz para cortar acero inoxidable, aluminio o metales no ferrosos; para estos materiales se debe utilizar corte por plasma o láser.
Para soldadura de acero inoxidable , TIG es el proceso preferido cuando la apariencia, la resistencia a la corrosión y la resistencia mecánica son prioridades. La soldadura MIG es apropiada para secciones más pesadas y trabajos de producción donde la velocidad importa. La soldadura de acero inoxidable con gas oxiacetileno es posible pero exigente, ya que requiere la aplicación correcta del fundente, un ajuste preciso de la llama y la eliminación del fundente posterior a la soldadura; es más adecuada para situaciones de reparación en el campo donde no se dispone de equipos de soldadura eléctrica. Cualquiera que sea el proceso que se utilice, el control de la contaminación, la selección correcta del relleno y el manejo del calor son los tres factores que determinan si una soldadura de acero inoxidable funciona según lo previsto a largo plazo.