¿Qué son los consejos de oxicorte y por qué son importantes?
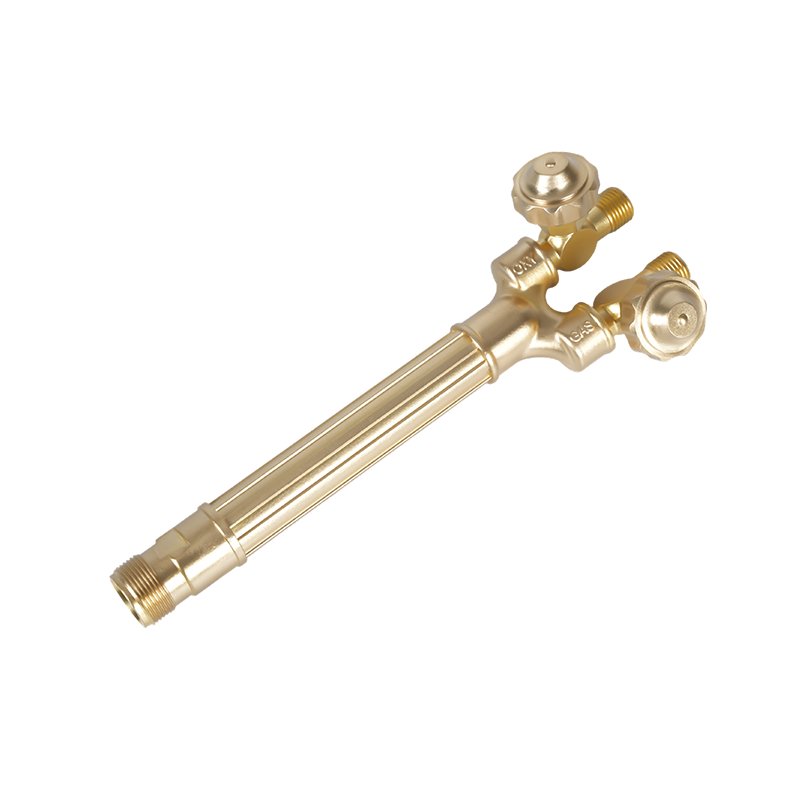
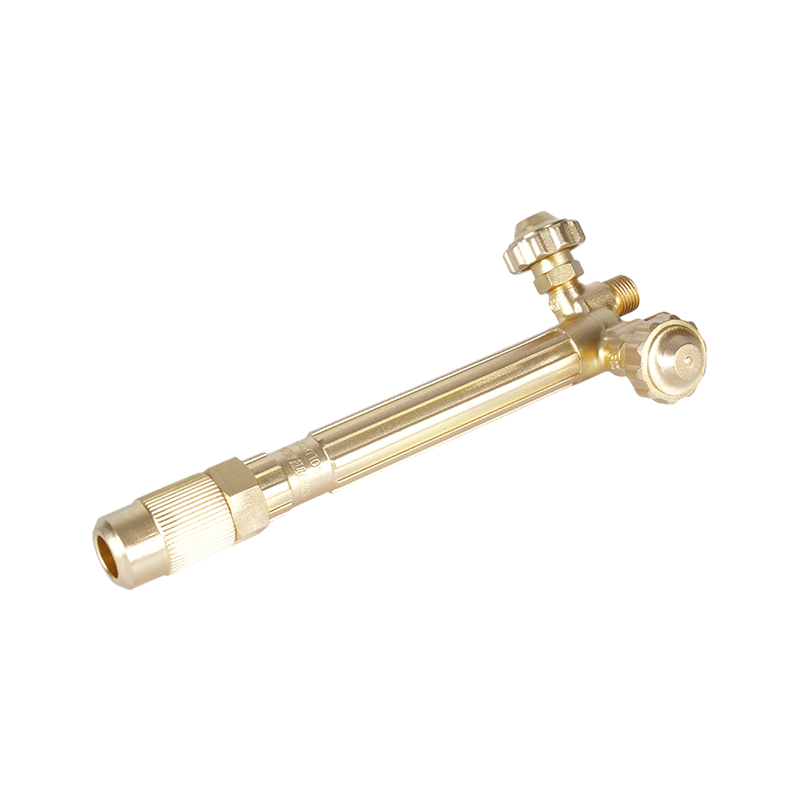
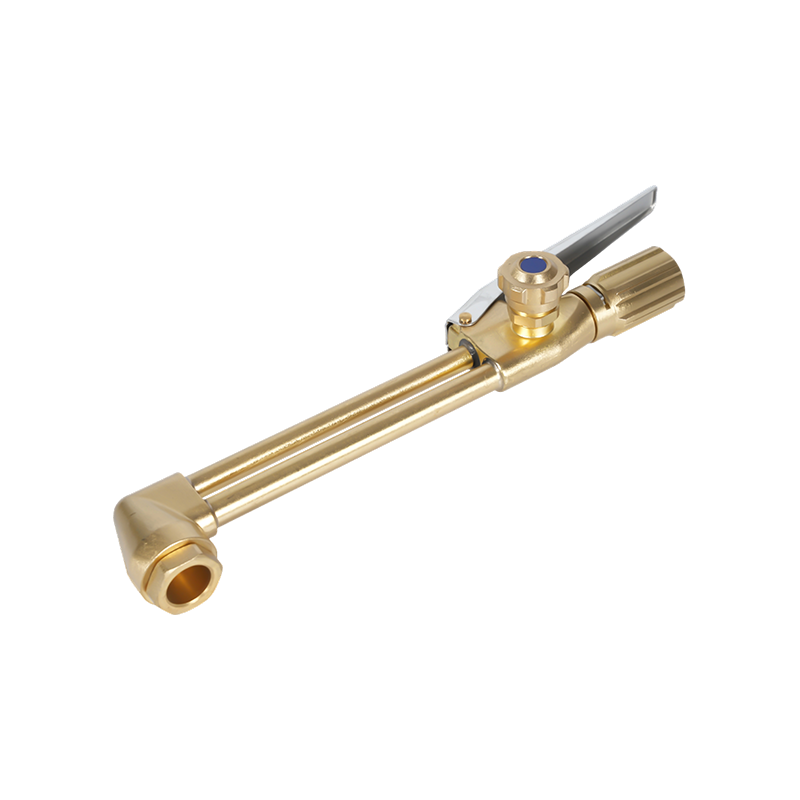
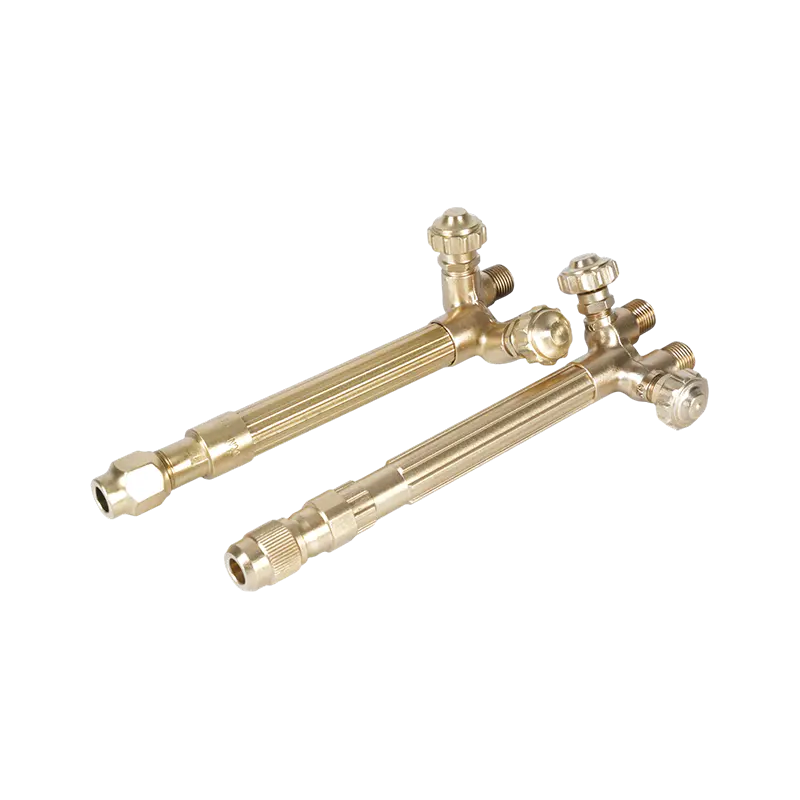
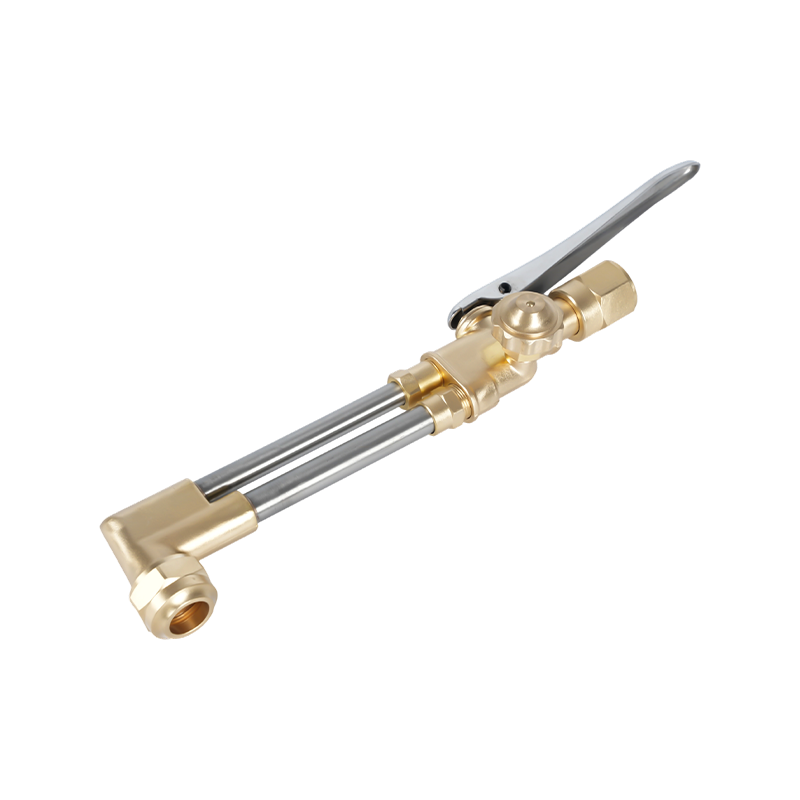
oxicorte Las puntas, también conocidas como puntas o boquillas de soplete de oxicorte, son los componentes de precisión en el extremo comercial de un soplete de corte con oxicombustible. Controlan el suministro tanto de la llama de precalentamiento como de la corriente de oxígeno de corte a alta presión, y su selección determina directamente la calidad del corte, la velocidad de corte, el consumo de gas y la seguridad del operador. Elegir la punta incorrecta para una aplicación determinada es una de las causas más comunes de mala calidad de corte, exceso de escoria, metal deformado y desgaste prematuro del equipo.
El oxicorte sigue siendo el método de corte térmico más utilizado a nivel mundial, a pesar de la creciente adopción de procesos de plasma y láser para determinadas aplicaciones. El equipo es portátil, rentable y capaz de cortar acero dulce desde aproximadamente 3 mm (1/8 de pulgada) hasta 300 mm (12 pulgadas) de espesor, un rango que ninguna cortadora de plasma en un rango de precios estándar puede igualar. El costo de entrada para una instalación completa de oxicombustible es modesto, típicamente entre $250 y $350 para equipos manuales de alta gama, y no se requiere conexión eléctrica, lo que permite realizar el trabajo en lugares donde no hay energía disponible.
Las puntas se fabrican con cobre macizo (construcción de una sola pieza) o como un híbrido de dos piezas con una pieza interior de latón y un manguito exterior de cobre. Las puntas de una pieza son estándar para configuraciones de oxígeno y acetileno, mientras que las puntas de dos piezas generalmente se usan con gases combustibles alternativos como propano, gas natural y propileno. Cada gas combustible se quema a diferentes temperaturas y con diferentes características de llama, lo que requiere puntas diseñadas específicamente para ese gas a fin de optimizar las proporciones de suministro de oxígeno y combustible.
Los cuatro factores clave para seleccionar la punta de oxicorte adecuada
Seleccionar la punta de oxicorte correcta requiere evaluar cuatro variables principales. Obtener cualquiera de estos compromisos incorrectos reduce la calidad o la seguridad:
1. Compatibilidad de la antorcha y tipo de asiento
Antes de cualquier otra consideración, la punta debe ser compatible con el modelo específico de antorcha que se utiliza. Los asientos de la punta (la superficie de sellado donde la punta se conecta al cuerpo de la antorcha) varían significativamente entre fabricantes e incluso entre modelos del mismo fabricante. El uso de una punta incompatible crea una condición peligrosa: puede filtrarse gas inflamable en la junta, creando peligro de incendio y explosión. Identifique siempre el fabricante de la antorcha y el número de modelo antes de comprar puntas de repuesto y verifique la compatibilidad con la tabla de puntas o el manual del equipo del fabricante.
2. Espesor del metal
El orificio central de una punta de corte (el orificio a través del cual sale el oxígeno de corte a alta presión) tiene un tamaño específico para suministrar el volumen y la velocidad de oxígeno correctos para un rango de espesor definido. A medida que aumenta el espesor de la placa, el diámetro del orificio debe aumentar para mantener una corriente de oxígeno de corte adecuada en la mayor distancia desde la boquilla hasta la cara de corte. El uso de una punta de tamaño insuficiente en material grueso produce una penetración incompleta y un corte áspero y arrastrado. El uso de una punta de gran tamaño en material delgado desperdicia oxígeno, aumenta el ancho del corte y provoca un precalentamiento excesivo que puede deformar la pieza de trabajo.
La siguiente tabla proporciona una referencia general para la selección de puntas de corte de acetileno según el espesor del metal:
| Espesor del metal | Tamaño de punta (general) | Presión de oxígeno (psi) | Presión del gas combustible (psi) | Velocidad de corte (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6-10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17-19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14-16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10-12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Tipo de gas combustible
Los diferentes gases combustibles requieren diferentes diseños de punta porque sus características de combustión (temperatura de la llama, tasa de liberación de calor y relación oxígeno-combustible) varían significativamente. El acetileno produce la llama más caliente de cualquier gas combustible común, ardiendo a entre 5600°F y 5800°F, y proporciona los tiempos de precalentamiento más cortos para cortar y ranurar. Sin embargo, es la opción de combustible más cara y nunca debe usarse a presiones superiores a 15 psi, ya que se vuelve inestable por encima de ese umbral. El propano y el gas natural se queman a temperaturas más bajas (aproximadamente 4250 °F para el propano) y requieren tiempos de precalentamiento más prolongados, pero son considerablemente más rentables para operaciones de calefacción de gran volumen y de calentamiento de áreas grandes. Las puntas diseñadas para gases combustibles alternativos tienen orificios de precalentamiento adicionales para compensar la temperatura más baja de la llama.
4. Tipo de orificio: cilíndrico versus divergente
La geometría del orificio de oxígeno de corte (el canal central a través del cual viaja el oxígeno a alta presión) tiene un efecto importante en el rendimiento de corte de materiales más gruesos. Las puntas de orificio cilíndrico son el estándar para el corte manual y a máquina de materiales más delgados (1/8 a 3/8 de pulgada) y funcionan de manera óptima a aproximadamente 40 psi en la entrada del soplete. Las puntas de los orificios divergentes, que se ensanchan hacia la salida, mantienen una corriente de oxígeno supersónico de mayor calidad a una mayor distancia de la boquilla, lo que las convierte en la opción preferida para placas de más de 3/8 de pulgada. Las puntas de orificio divergentes funcionan a presiones más altas, generalmente de 75 a 100 psi, pero ofrecen velocidades de corte más rápidas y un menor consumo de oxígeno por pie de corte en comparación con las puntas de orificio cilíndricas con espesores equivalentes.
Mantenimiento de la punta de oxicorte y problemas comunes
Una punta de corte en malas condiciones es una de las causas más comunes de frustrantes problemas de calidad de corte, incluso cuando todos los demás parámetros están configurados correctamente. La inspección y limpieza periódicas de las puntas son esenciales para un rendimiento constante.
Limpieza de puntas debe realizarse con el limpiador de puntas adecuado: un juego de limas de alambre de tamaño que coincida con los diámetros de los orificios. Las puntas de una pieza requieren un limpiador diferente al de las puntas de dos piezas. El proceso de limpieza implica pasar suavemente la lima del tamaño adecuado a través de cada orificio para eliminar los depósitos de carbón y las salpicaduras sin agrandar el orificio. La limpieza excesiva o el uso de una lima demasiado grande daña la geometría del orificio, degradando permanentemente el rendimiento de la punta.
Los problemas comunes de calidad de corte y sus posibles causas relacionadas con las puntas incluyen los siguientes. Un borde superior redondeado en el corte es causado por un precalentamiento excesivo, generalmente debido a una punta demasiado grande o una presión excesiva del gas combustible. Las líneas de arrastre que se inclinan hacia atrás en la cara cortada indican una presión de oxígeno de corte insuficiente o una punta que es demasiado pequeña para el espesor del material. Una cara de corte áspera y desigual con excesiva adherencia de escoria indica un orificio de punta sucio o dañado, una velocidad de desplazamiento incorrecta o un suministro de oxígeno contaminado. Cuando aparezcan estos síntomas, inspeccione y limpie la punta antes de ajustar la presión del gas, ya que los ajustes de presión no pueden compensar el daño físico de la punta.
Soldadura con electrodo revestido frente a MIG: comprensión de la diferencia fundamental
La soldadura con electrodo revestido, formalmente conocida como soldadura por arco metálico protegido (SMAW), y la soldadura MIG (soldadura con gas inerte de metal, también llamada soldadura por arco metálico con gas o GMAW) son los dos procesos de soldadura por arco más utilizados en todo el mundo. Ambos crean una soldadura generando un arco eléctrico que funde un electrodo consumible y el metal base para formar una unión fusionada. Pero la forma en que cada proceso logra esto y las condiciones bajo las cuales cada uno sobresale difieren sustancialmente.
En la soldadura con electrodo revestido, un electrodo revestido, el "barra", se sujeta en un soporte de electrodo y se conecta a una fuente de energía. A medida que arde el arco, la capa de fundente del electrodo se quema para crear un gas protector que protege el baño de soldadura fundida de la contaminación atmosférica, formando simultáneamente una capa de escoria sobre la soldadura que se enfría. En la soldadura MIG, un electrodo de alambre sólido se alimenta automática y continuamente desde un carrete a través de una pistola de soldar, mientras que un tanque separado de gas protector (generalmente argón, CO₂ o una mezcla de argón y CO₂) se suministra a través de la boquilla de la pistola para proteger el baño de soldadura. No se utiliza ningún recubrimiento fundente y no se produce escoria.
La diferencia práctica fundamental es la siguiente: la soldadura con electrodo revestido es más portátil, más tolerante a superficies difíciles y condiciones exteriores, y tiene un costo inicial más bajo; La soldadura MIG es más rápida, más limpia y produce soldaduras de mayor calidad en entornos controlados. Ninguno de los dos procesos es universalmente superior: la elección correcta depende enteramente de la aplicación.
Soldadura con electrodo revestido y MIG: una comparación directa
| Categoría | Soldadura con electrodo revestido (SMAW) | Soldadura MIG (GMAW) |
|---|---|---|
| Costo del equipo | Inferior: configuración sencilla, menos componentes | Más alto: se requiere alimentador de alambre, tanque de gasolina y regulador |
| Curva de aprendizaje | Fácil de empezar, más difícil de dominar (gestión de la longitud del arco) | El proceso de arco más fácil de aprender; La alimentación constante del alambre ayuda a los principiantes. |
| Velocidad de soldadura | Más lento: el electrodo debe reemplazarse con frecuencia | Más rápido: alimentación continua de alambre, tiempo de inactividad mínimo |
| Limpieza de soldadura | La escoria y las salpicaduras requieren desbastado y pulido después de la soldadura. | Escoria mínima; se necesita poca o ninguna limpieza posterior a la soldadura |
| Uso en exteriores | Excelente: autoprotección, no se ve afectada por el viento. | Exteriores deficientes: el viento altera la cobertura de gas protector |
| Se requiere preparación de la superficie | Mínimo: puede soldarse sobre óxido, pintura y cascarilla de laminación. | Alto: se requiere metal limpio y desnudo para obtener resultados de calidad. |
| Espesor del metal Range | Mejor en 1/8" y más grueso; no apto para láminas delgadas | Funciona en materiales desde calibre 26 hasta placas gruesas |
| Portabilidad | Altamente portátil: compacto, no requiere tanque de gasolina | Menos portátil: el cilindro de gas y el alimentador de alambre añaden volumen |
| Mejores aplicaciones | Acero estructural, reparación de campo, tuberías, equipo pesado. | Automoción, talleres de fabricación, entornos de producción. |
Dónde gana cada proceso: escenarios de aplicaciones del mundo real
Soldadura con electrodo revestido: la elección para trabajos pesados, al aire libre y de mantenimiento
El electrodo autoprotector de la soldadura con electrodo revestido evita que el viento y las corrientes de aire comprometan la calidad de la soldadura, una ventaja decisiva en obras de construcción, tuberías exteriores y trabajos de reparación agrícola. El proceso maneja superficies oxidadas, pintadas o con incrustaciones de laminación mucho mejor que MIG, lo que reduce significativamente el tiempo dedicado a la preparación de la superficie antes de que comience la soldadura. Para trabajos de acero estructural, reparación de equipos pesados y soldadura de tuberías, la soldadura con electrodo revestido sigue siendo el estándar profesional en muchas industrias. La profunda penetración del arco que se puede lograr con la soldadura con electrodo revestido la hace particularmente efectiva en secciones más gruesas de acero y hierro fundido. La portabilidad del equipo es otra ventaja importante: un soldador de varilla puede transportarse a un lugar de trabajo remoto sin necesidad de un cilindro de gas separado, lo que lo convierte en la única opción práctica para reparaciones de campo verdaderamente remotas.
Soldadura MIG: la elección entre velocidad, limpieza y materiales finos
En un taller o entorno de producción controlado, la soldadura MIG es casi siempre la opción más productiva. La alimentación continua de alambre elimina la necesidad de detenerse y cambiar los electrodos cada pocos centímetros, lo que aumenta drásticamente el tiempo dedicado a colocar el cordón de soldadura en comparación con el tiempo de inactividad requerido en la soldadura con electrodo revestido. MIG produce soldaduras con mínimas salpicaduras y sin escoria, lo que significa que las piezas terminadas requieren poco o ningún esmerilado o limpieza antes de pasar a la siguiente etapa de producción. Para la fabricación de automóviles, trabajos de chapa y fabricación de muebles (aplicaciones donde la apariencia de la soldadura y la capacidad del material delgado son importantes), MIG es constantemente el método preferido. También se considera ampliamente como el proceso de soldadura por arco más fácil de aprender para los principiantes, ya que la alimentación automática del alambre mantiene un arco más consistente que la longitud del electrodo controlada manualmente requerida en la soldadura con electrodo revestido.
Cuándo usar ambos
Los soldadores profesionales y los talleres de fabricación suelen mantener ambos procesos. Un flujo de trabajo común implica el uso de MIG para series de producción de gran volumen de componentes estándar en el taller y el cambio al sistema convencional para reparaciones en el campo, trabajos estructurales en estructuras existentes o cualquier trabajo donde el suministro de gas de protección no sea práctico. El enfoque más eficiente para la adquisición y capacitación en soldadura es tratar el electrodo convencional y el MIG como herramientas complementarias en lugar de alternativas competitivas. — cada uno cubre las limitaciones del otro y juntos abordan prácticamente todo el espectro de requisitos de unión de metales.
Consideraciones de costos: inversión inicial versus eficiencia a largo plazo
La soldadura con electrodo revestido gana constantemente en costos iniciales. Un soldador de varilla básico adecuado para trabajos serios está disponible por mucho menos que una configuración MIG equivalente, que requiere no solo el soldador en sí sino también un mecanismo de alimentación de alambre, un cilindro de gas protector, un regulador y un suministro de carretes de alambre. Para uso ocasional por parte de aficionados, pequeños trabajos de reparación u operaciones con presupuesto limitado, la barrera de entrada más baja de la soldadura con electrodo revestido es una ventaja genuina.
El panorama de costos cambia para los entornos de producción de alto volumen. Las velocidades de desplazamiento más rápidas de la soldadura MIG, el menor tiempo de mano de obra por soldadura y los costos mínimos de limpieza posterior a la soldadura pueden compensar la mayor inversión inicial en equipo con relativa rapidez. La alimentación continua de alambre también significa que un operador MIG dedica más tiempo a soldar y menos a reposicionar, cambiar electrodos y limpiar escoria, lo que se traduce directamente en una mayor productividad por hora. Para los compradores industriales y contratistas de soldadura que asumen grandes contratos de fabricación, la rentabilidad a largo plazo de la soldadura MIG con frecuencia justifica el mayor requisito de capital inicial.
Los costos de los consumibles siguen un patrón similar. Los electrodos revestidos son económicos individualmente, pero se consumen a un ritmo que incluye el tiempo sin soldar que se dedica a cambiarlos. El alambre MIG y el gas de protección representan un costo recurrente más alto por unidad, pero el costo por pulgada de soldadura en un entorno de alta producción suele ser competitivo cuando se tiene en cuenta la eficiencia laboral. La decisión entre stick y MIG siempre debe tener en cuenta el costo total de propiedad (equipo, consumibles, mano de obra y tiempo de limpieza) en lugar del precio de compra únicamente.