La respuesta corta y por qué no es sencilla
Sí, el acero inoxidable se puede soldar con acero dulce. La unión se puede lograr, es estructuralmente sólida cuando se ejecuta correctamente y aparece en trabajos de fabricación reales en todas las industrias: sistemas de escape, equipos de procesamiento de alimentos, soportes estructurales, accesorios marinos y carpintería metálica arquitectónica combinan regularmente estos dos materiales. La respuesta corta no está en duda.
Lo que complica la respuesta es todo lo que sigue. El acero inoxidable y el acero dulce difieren en su tasa de expansión térmica, conductividad térmica, composición química y comportamiento a la corrosión. Cada una de esas diferencias introduce un modo de falla que una soldadura estándar del mismo material no enfrenta. Si se suelda la unión con una masilla incorrecta, la zona afectada por el calor se vuelve quebradiza. Maneje el calor incorrectamente y el acero inoxidable se deformará mientras que el acero suave tira en la dirección opuesta. Deje la junta sin sellar y la corrosión galvánica atacará el lado de acero dulce a los pocos meses de exposición al aire libre. Para obtener la respuesta corta correcta es necesario comprender todas estas variables antes de que se active el arco.
El desafío metalúrgico: calor, expansión y dilución
La principal dificultad es que el acero inoxidable y el acero dulce responden al calor de manera diferente en tres formas compuestas.
Primero, expansión térmica . Los aceros inoxidables austeníticos (los grados 304 y 316 que se encuentran más comúnmente en la fabricación) se expanden aproximadamente un 50% más que el acero dulce por grado de aumento de temperatura. Cuando los sueldas y ambos lados se calientan de manera desigual, el lado de acero inoxidable crece más que el lado de acero dulce durante la soldadura y se contrae más durante el enfriamiento. Ese movimiento diferencial crea tensión residual en la unión; tensión que, si el depósito de soldadura no es lo suficientemente dúctil para absorberla, produce grietas a medida que el conjunto se enfría.
En segundo lugar, conductividad térmica . El acero dulce conduce el calor fuera de la zona de soldadura aproximadamente tres veces más rápido que el acero inoxidable. Esto significa que el calor se concentra en el lado inoxidable de la junta, lo que hace que permanezca más caliente por más tiempo mientras que el lado de acero suave se enfría rápidamente. El resultado es una distribución desigual del calor, una distorsión desigual y una tendencia del lado inoxidable a sobrecalentarse si el soldador no gestiona activamente la entrada de calor.
En tercer lugar, dilución del baño de soldadura . A medida que los dos metales base se funden en el baño de soldadura, sus químicas se mezclan. Si la química del metal de aportación no se elige para adaptarse a esta dilución (absorbiendo carbono del acero dulce y equilibrando el contenido de cromo-níquel del acero inoxidable), el depósito de soldadura resultante puede contener martensita frágil o estructuras de fase sigma que comprometen tanto la resistencia como la ductilidad. Por este motivo, la selección del relleno es la decisión técnica más importante en este tipo de juntas.
Selección de metal de aportación: ER309L como opción estándar
El metal de aportación une dos materiales base químicamente incompatibles. Debe formularse para producir un depósito de soldadura que sea compatible con ambos lados de la unión después de que se haya producido la dilución, no solo con el lado de acero inoxidable o el lado de acero dulce de forma independiente.
ER309L es el relleno estándar de la industria para juntas de acero inoxidable austenítico y acero dulce. El grado 309L contiene un mayor contenido de cromo (23–25%) y níquel (12–14%) que los rellenos inoxidables estándar, específicamente para tener en cuenta la dilución con acero al carbono. Cuando el acero dulce se mezcla con el baño de soldadura y reduce el contenido de aleación, la química inicial elevada del depósito de 309L lo compensa, produciendo una composición de soldadura final que permanece austenítica, dúctil y resistente a la corrosión. La designación "L" indica un bajo contenido de carbono, un factor importante que reduce el riesgo de sensibilización (precipitación de carburo en los límites de los granos) en la zona afectada por el calor del lado de acero inoxidable. Para obtener orientación detallada sobre la selección del metal de aportación en diferentes grados de acero inoxidable, Guía técnica de Hobart Brothers sobre soldadura de acero inoxidable con selección de metal de aporte recomendado por aplicación proporciona recomendaciones específicas de grado que tienen en cuenta los requisitos de rendimiento tanto mecánicos como de corrosión.
ER312 es la opción secundaria para uniones que involucran una composición de acero dulce desconocida o un mayor contenido de carbono. El grado 312 tiene un contenido de ferrita incluso mayor que el 309L, lo que le otorga mayor resistencia al agrietamiento en caliente en escenarios de alta dilución. Es más caro y menos disponible que el 309L, lo que lo convierte en la elección correcta cuando la química del material base es incierta, en lugar de la primera elección rutinaria.
Lo que no debe utilizar: relleno de acero dulce (alambre ER70S-6 o equivalente). El relleno de acero dulce en una unión de acero inoxidable a acero dulce produce un depósito de soldadura que se oxidará en la línea de la unión. El lado inoxidable está bien; la soldadura misma se corroe. El relleno de acero inoxidable estándar (ER308L, el relleno del mismo material para acero inoxidable 304 a 304) tampoco es adecuado: carece del contenido de aleación elevado necesario para sobrevivir a la dilución con el acero al carbono y puede producir una soldadura con una resistencia a la corrosión inadecuada en el lado del acero inoxidable.
Procesos de soldadura: opciones TIG, MIG y oxiacetileno
Comúnmente se utilizan tres procesos para uniones de acero inoxidable a acero dulce, cada uno con un perfil de ventajas distinto.
TIG (GTAW) es el proceso preferido para trabajos de precisión, materiales de sección delgada (menos de 3 mm) y aplicaciones donde la apariencia de la soldadura importa: equipos de servicio de alimentos, paneles arquitectónicos y juntas estructurales visibles. TIG le brinda al operador el mayor control sobre la entrada de calor, el tamaño del charco y la tasa de adición de relleno. El gas protector argón (100 % argón para trabajos en acero inoxidable) produce una soldadura limpia con salpicaduras mínimas y sin escoria. La compensación es la velocidad y el requisito de habilidad: TIG exige control simultáneo del amperaje, el ángulo de la antorcha, la velocidad de desplazamiento y la adición de relleno, lo que lo hace inadecuado para entornos de alta producción y operadores que no han desarrollado competencia con el proceso.
MIG (GMAW) con alambre ER309L es la opción de producción para trabajos estructurales y de fabricación pesada. MIG es más rápido que TIG, más fácil de aprender y capaz de manejar secciones de material más gruesas de manera eficiente. El gas protector para trabajos MIG de acero inoxidable a acero dulce suele ser una mezcla con alto contenido de argón (98 % Ar / 2 % CO₂ o una mezcla trimestral de argón, helio y CO₂); Los gases de protección estándar de acero dulce con alto contenido de CO₂ oxidan el lado inoxidable y degradan la resistencia a la corrosión en la zona de soldadura.
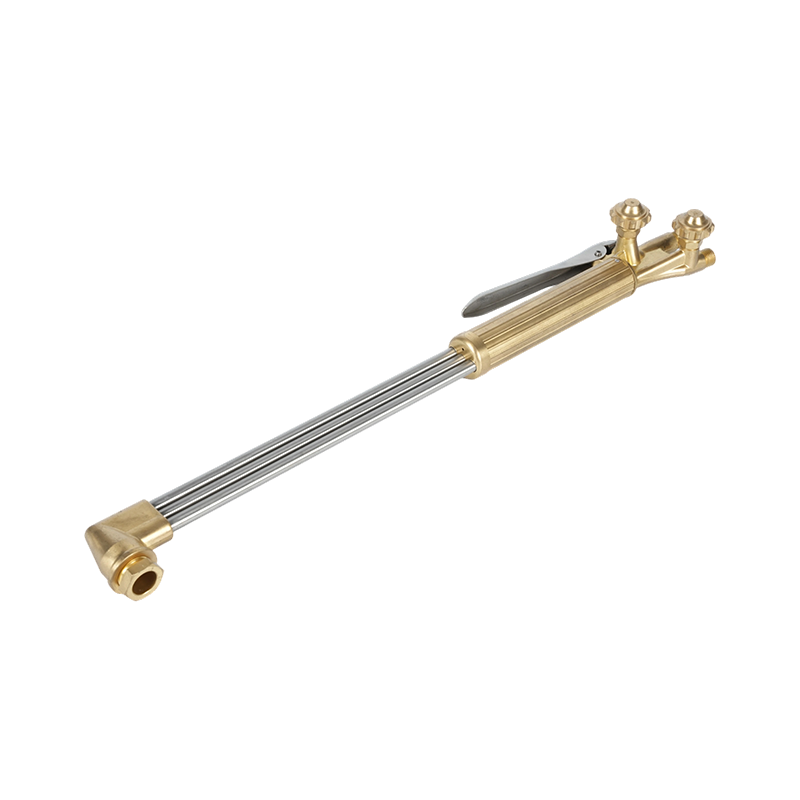
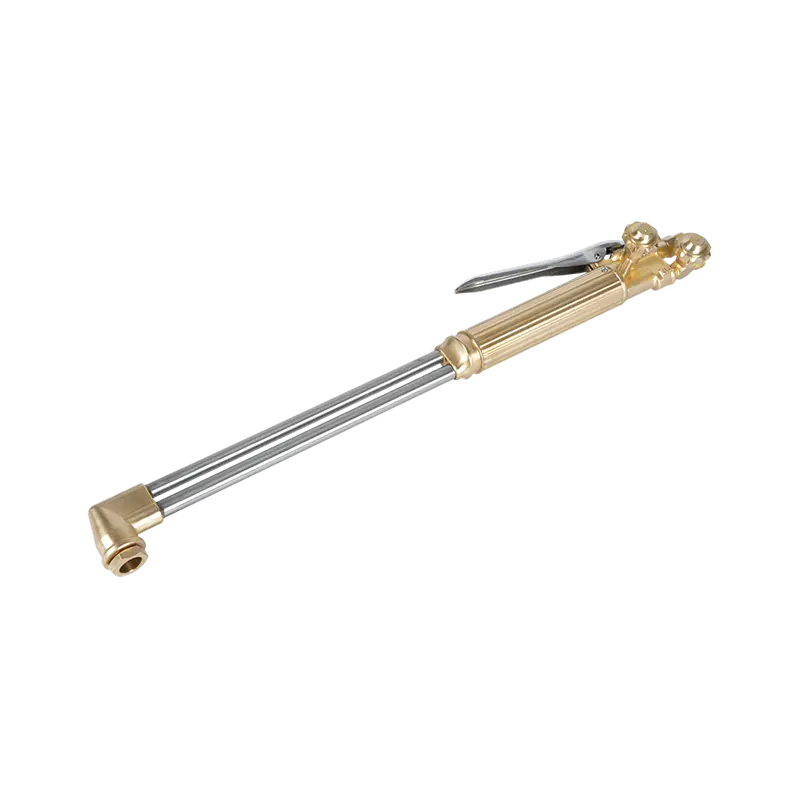
Soldadura oxiacetileno Es viable para trabajos de láminas delgadas y secciones pequeñas donde el equipo TIG no está disponible. El proceso requiere una gestión cuidadosa del calor porque la llama abierta proporciona calor con menor precisión que un arco eléctrico, lo que facilita el sobrecalentamiento del lado inoxidable. Es obligatoria una llama neutra (relación de oxígeno a acetileno de aproximadamente 1:1); una llama oxidante ataca la capa de óxido de cromo del acero inoxidable e introduce porosidad. un Pequeño soplete de soldadura y calentamiento de oxiacetileno para trabajos de precisión. le brinda al operador el control fino de la llama necesario para uniones delgadas de metales diferentes, mientras que el Soplete portátil de soldadura y calentamiento a gas para uso in situ extiende esta capacidad a la reparación en el campo y la fabricación en el sitio donde el equipo de arco no está disponible. Para las propias puntas de soldadura, puntas de soplete de soldadura de oxiacetileno de alta resistencia manejar trabajos de sección más pesados, mientras puntas livianas para soplete de soldadura de oxiacetileno Se adaptan a aplicaciones de chapa metálica de calibre más delgado donde el control del calor es la prioridad.
| Proceso | Mejor para | relleno | Nivel de habilidad | control de calor |
|---|---|---|---|---|
| TIG (GTAW) | Chapa fina, precisión, juntas visibles. | varilla ER309L | Avanzado | Excelente |
| MIG (GMAW) | Estructural, fabricación pesada, producción. | cable ER309L | Intermedio | bueno |
| oxiacetileno | Hoja delgada, reparación en campo, sitios sin energía | varilla 309L | Intermedio | moderado |
Control de calor y gestión de distorsión
La gestión del calor en la soldadura de acero inoxidable a acero dulce es más exigente que la soldadura del mismo material porque los dos lados responden al calor a velocidades diferentes. El objetivo es entregar suficiente calor para lograr la fusión sin permitir que el lado inoxidable permanezca a alta temperatura el tiempo suficiente para que se produzca sensibilización o distorsión excesiva.
Varias técnicas abordan esto directamente. Soldadura hacia atrás (ejecutar segmentos de soldadura cortos en la dirección opuesta al recorrido general) distribuye el calor de manera más uniforme a lo largo de la unión que la soldadura continua hacia adelante, lo que reduce la concentración de calor que hace que el acero inoxidable se deforme. Calentamiento intermitente , particularmente relevante para el trabajo con oxiacetileno, significa aplicar calor, hacer una pausa para dejar que el lado inoxidable pierda algo de su temperatura y luego reanudar. Esto evita que el acero inoxidable acumule calor más allá de su umbral de distorsión.
La sujeción y fijación no son opcionales para juntas más largas. Debido a que el lado de acero inoxidable se expande más y se enfría más lentamente, una unión no fijada tirará y se torcerá a medida que avanza la soldadura. Virar a intervalos regulares antes de ejecutar cordones completos y asegurar el conjunto a una placa de fijación plana o respaldo fuerte mantiene la junta alineada a través del ciclo térmico. Utilice cepillos de alambre específicos para acero inoxidable en el lado de acero inoxidable y cepillos exclusivos de acero dulce en el otro: la contaminación cruzada de partículas de acero al carbono en la superficie de acero inoxidable crea manchas de óxido que con el tiempo se convierten en picaduras de corrosión.
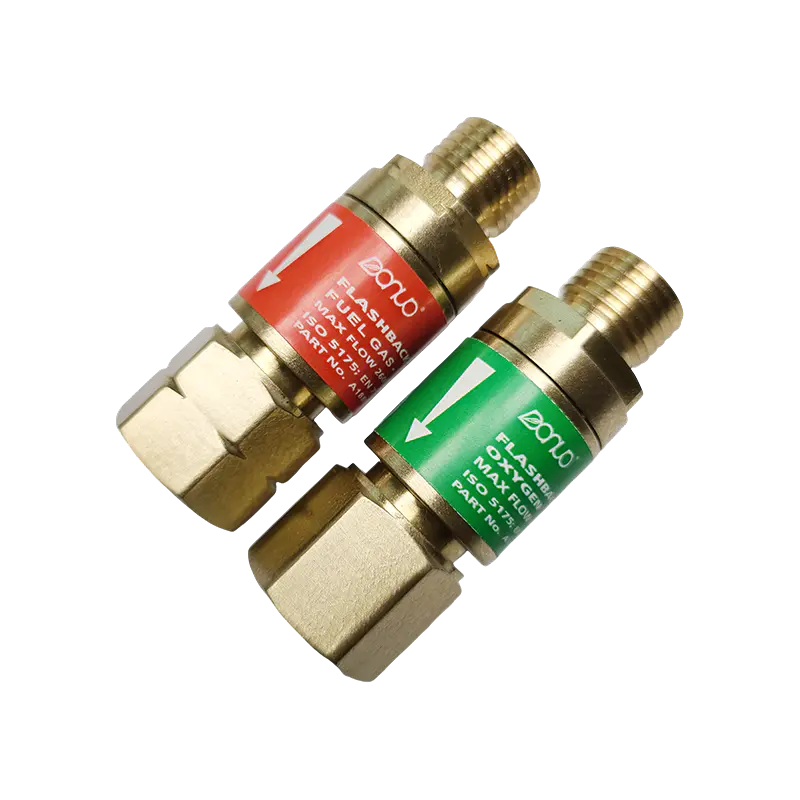
Cuando realice varias pasadas de soldadura, permita que la unión se enfríe entre pasadas. Apilar una pasada caliente tras otra en una unión de acero inoxidable a acero dulce agrava el aporte de calor y corre el riesgo de generar sensibilización en el acero inoxidable y un crecimiento excesivo de grano en la zona afectada por el calor del acero dulce. el Supresor de retroceso de llama de acetileno para seguridad en la soldadura debe instalarse en la entrada del soplete en cualquier configuración de oxiacetileno utilizada para operaciones de soldadura prolongadas, donde los ciclos de calentamiento repetidos pueden crear fluctuaciones de presión que desencadenan eventos de retroceso.
Tratamiento post-soldadura: protección de la unión a largo plazo
Una soldadura estructuralmente sólida de acero inoxidable a acero dulce es sólo la mitad del trabajo. Si no se trata, la unión fallará debido a la corrosión mucho antes de que falle mecánicamente, porque los dos metales en contacto eléctrico con la humedad presente crean una celda galvánica que acelera la oxidación en el lado del acero dulce.
Corrosión galvánica Esto ocurre porque el acero inoxidable es más noble electroquímicamente que el acero dulce. En presencia de un electrolito (humedad, agua salada), el acero dulce actúa como ánodo de sacrificio y se corroe más rápido que si estuviera aislado. Cuanto más agresivo sea el entorno, más rápido se ejecutará este proceso. Para aplicaciones secas en interiores, los efectos galvánicos son mínimos. Para ambientes exteriores, marinos o de alta humedad, la articulación necesita protección activa.
En el lado inoxidable, pasivación (tratamiento con ácido nítrico o cítrico según ASTM A967): restaura la capa de óxido de cromo rota por el calor de la soldadura, devolviendo la superficie inoxidable a su nivel diseñado de resistencia a la corrosión. Este paso es una práctica estándar en la fabricación de acero inoxidable para servicios alimentarios, productos farmacéuticos y marinos y no debe omitirse dondequiera que la superficie de acero inoxidable esté expuesta a agentes corrosivos.
En el lado del acero dulce, sellado y revestimiento son las defensas primarias. La pintura, la imprimación epoxi o la imprimación rica en zinc aplicadas al lado de acero dulce interrumpen el camino de la humedad que impulsa la corrosión galvánica. Para aplicaciones marinas o de inmersión, un ánodo de sacrificio de zinc adherido al lado de acero dulce proporciona protección electroquímica al corroerse preferentemente en lugar del acero. Sellar el borde de la soldadura con un sellador adecuado evita la entrada de humedad en la propia línea de unión, que a menudo es el punto más vulnerable donde puede comenzar la corrosión en grietas incluso cuando las superficies circundantes están recubiertas.
Realizada con el metal de aportación adecuado, un aporte de calor controlado y un tratamiento posterior a la soldadura adecuado, una unión de acero inoxidable a acero dulce igualará la vida útil de la estructura circundante. Saltarse cualquiera de estos pasos acorta esa vida considerablemente, razón por la cual la respuesta corta ("sí, puedes") solo es útil cuando viene con el proceso completo detrás de ella.