Lo que diferencia a las puntas de oxiacetileno de otras puntas para combustible
No todas las puntas de los sopletes de corte son intercambiables y la distinción comienza con el gas combustible. Las puntas de oxígeno-acetileno están diseñadas teniendo en cuenta las características de combustión únicas del acetileno: arde a más temperatura que cualquier otro gas combustible disponible comercialmente, alcanzando temperaturas de llama de aproximadamente 3500 °C (6332 °F) en el cono interior. Esa producción de calor permite que el acetileno precaliente el metal hasta el punto de ignición para cortarlo con oxígeno más rápido que el propano, el gas natural o el propileno, razón por la cual el oxiacetileno sigue siendo la opción dominante para el corte de acero estructural y la fabricación de metales de precisión a pesar de la competencia de los sistemas de combustible alternativos.
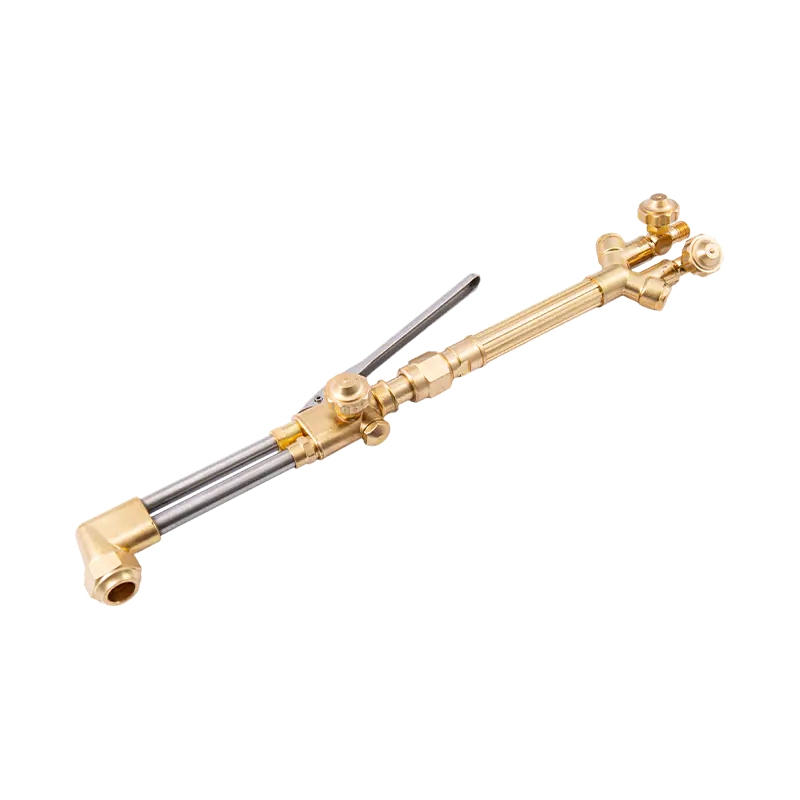
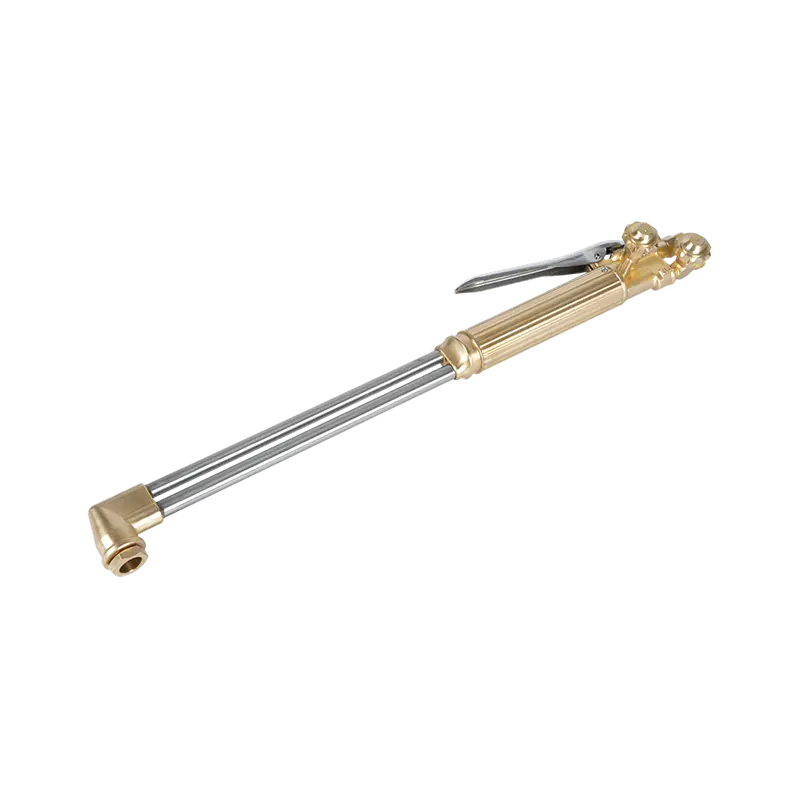
El diseño de la punta refleja esto: las puntas de acetileno suelen utilizar un chorro de corte de un solo orificio rodeado por múltiples puertos de precalentamiento, todos integrados en un cuerpo de cobre. Los puertos de precalentamiento y el canal de oxígeno de corte están calibrados específicamente para la tasa de combustión y la curva de presión del acetileno. El uso de una punta de acetileno con un combustible de combustión más lenta como el propano produce una llama desequilibrada, acumulación de carbón y un rendimiento de corte impredecible. Por el contrario, una boquilla de propano en una configuración de acetileno no puede ofrecer la intensidad de precalentamiento que el combustible es capaz de ofrecer. Hacer coincidir la propina con el combustible no es opcional. Para un examinado Gama completa de puntas para sopletes de corte de acetileno. Cubriendo perfiles estándar, resistentes y especializados, la selección siempre debe basarse en la serie del fabricante del mango de su antorcha para garantizar un asiento hermético y compatibilidad con la presión nominal.
Un factor adicional exclusivo del acetileno: la regla del 1/7. Los cilindros de acetileno nunca deben extraerse a una velocidad que exceda un séptimo del contenido total del cilindro por hora. Las puntas de alto flujo en trabajos de corte grandes pueden hacer que las tasas de extracción superen este umbral, lo que provoca que la acetona (el estabilizador) entre en la corriente de gas, lo que representa un grave peligro para la seguridad y el equipo. Por lo tanto, la selección del tamaño de la boquilla también es una decisión de gestión del cilindro en trabajos de alto rendimiento.
Diseño de punta de una pieza o de dos piezas: ¿cuál necesita?
Visite cualquier proveedor de soldadura industrial y encontrará dos construcciones de punta distintas en el estante. Comprender lo que los separa determina cuál pertenece a tu antorcha.
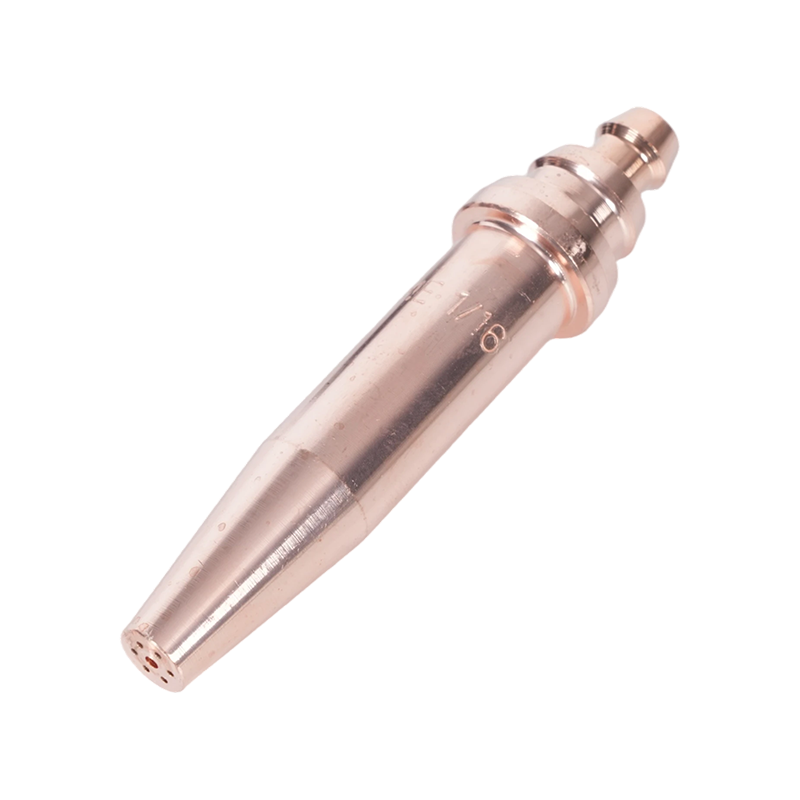
A punta de una sola pieza se mecaniza a partir de una sola pieza de cobre. El canal de oxígeno cortante pasa por el centro; los puertos de precalentamiento lo rodean, todos fundidos en el mismo cuerpo. Esta construcción le da a la punta tolerancias dimensionales ajustadas: los conductos de gas son precisos y consistentes desde el momento de la fabricación. Las puntas de una sola pieza son el estándar para el trabajo con oxiacetileno porque la alta temperatura de la llama y la presión relativamente alta del acetileno se adaptan bien a la conductividad térmica del cobre sólido. La punta disipa el calor de manera eficiente, resiste el efecto contraproducente y mantiene su calibración durante muchas horas de trabajo si se mantiene adecuadamente.
A punta de dos piezas Consiste en una carcasa exterior de cobre y un miembro interior separado, creando una serie de ranuras de llama de precalentamiento entre los dos componentes. Este diseño fue desarrollado específicamente para combustibles de combustión más lenta (propano, gas natural, propileno y MAPP) que requieren una trayectoria de llama de precalentamiento más larga y más tiempo de mezclado antes de que el gas salga por la cara de la punta. El diseño ranurado aumenta la superficie de contacto entre el gas y el oxígeno premezclado, compensando la menor temperatura de la llama de estos combustibles ampliando la zona de combustión. Las boquillas de dos piezas sobre acetileno producen un efecto contraproducente excesivo porque el combustible se quema antes de que sea necesario mezclarlo; Las puntas de una sola pieza sobre propano privan a la llama de la geometría de mezcla que requiere.
La regla práctica: si su instalación quema acetileno, utilice puntas de una sola pieza. Si utiliza propano, gas natural o propileno a través de un sistema de oxicombustible, utilice boquillas de dos piezas diseñadas para ese combustible. Nunca asuma que las puntas son compatibles entre distintos tipos de combustible, incluso si la rosca y el asiento parecen encajar en el cuerpo de la antorcha.
Tamaño de la punta y orificio: adaptación al espesor del metal
El tamaño de la punta para el corte con oxiacetileno se rige por una variable principal: el espesor del metal que se corta. El número de tamaño, que varía desde 000 como mínimo hasta 8 como máximo en la mayoría de los sistemas de los fabricantes, corresponde al diámetro del orificio de oxígeno de corte en el centro de la punta. Este es el orificio que suministra el chorro de oxígeno a alta presión que realmente realiza el corte; los puertos de precalentamiento que lo rodean solo llevan el acero a la temperatura de ignición. El tamaño de la punta siempre se selecciona en función del diámetro del orificio de oxígeno de corte, no del tamaño del orificio de precalentamiento.
| Tamaño de la punta | Espesor del metal | Cortar O₂ (PSI) | Acetileno (PSI) | Velocidad de desplazamiento (IPM) |
|---|---|---|---|---|
| 000 | Hasta 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20-35 | 3–5 | 20-28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13-19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10-15 |
| 4 | 3" | 40–50 | 5-10 | 9-12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varía |
Un punto crítico que los operadores suelen pasar por alto: El tamaño de la punta no está estandarizado entre los fabricantes. . Una punta de tamaño 2 de una marca puede tener un diámetro de orificio diferente al de una punta de tamaño 2 de otra. Siempre haga una referencia cruzada de la tabla de consejos del fabricante de su antorcha en lugar de asumir equivalencia numérica entre marcas. Para aplicaciones estructurales pesadas que exigen cortes consistentes de alto rendimiento, el Punta de soplete manual de acetileno de alta resistencia para cortes exigentes. está diseñado con la geometría del orificio y el grado de cobre para sostener el flujo de oxígeno a alta presión sin erosión prematura del canal de corte.
Un error de tamaño que se debe evitar: seleccionar una punta de gran tamaño para "obtener más calor". Una punta demasiado grande para el material que se está cortando genera más precalentamiento del necesario, oxida los bordes de corte, aumenta el consumo de combustible y aumenta el riesgo de que se produzca un efecto contraproducente cuando la velocidad reducida del gas cae por debajo de la velocidad de propagación de la llama. Ajustar el tamaño adecuado de la punta al material es más eficiente y produce una ranura más limpia y estrecha.
Corte, ranurado y calentamiento: tres tipos de puntas explicadas
El tipo de punta (aparte del tamaño de la punta) determina lo que realmente le hace el soplete al metal. Los sistemas de oxiacetileno utilizan tres configuraciones de puntas funcionalmente distintas y confundirlas produce malos resultados y posibles riesgos para la seguridad.
Consejos de corte son la configuración estándar: un chorro de oxígeno de corte central rodeado por cuatro a seis puertos de precalentamiento dispuestos simétricamente a su alrededor. La llama de precalentamiento lleva la superficie del acero a su temperatura de encendido (aproximadamente 870 °C / 1600 °F para acero dulce), momento en el que, al abrir la palanca de oxígeno de corte, se dirige una corriente de alta presión que oxida y expulsa el metal fundido hacia abajo a través del corte. Estas puntas están diseñadas para cortes limpios y profundos en acero dulce y aceros de baja aleación. No son adecuados para acero inoxidable, aluminio o hierro fundido utilizando el proceso estándar de oxicorte; esos materiales requieren procesos alternativos.
Consejos de ranurado utilizar una geometría de orificio fundamentalmente diferente. En lugar de un chorro de corte circular estrecho, la punta de ranurado produce una corriente de oxígeno ancha, alargada o en forma de abanico diseñada para eliminar material de la superficie en lugar de cortarlo. Esto crea una ranura en forma de U en el metal base, útil para eliminar defectos de soldadura, preparar uniones para volver a soldar y raspar los bordes de las placas. el Puntas de ranurado de oxiacetileno para trabajos de eliminación de material. están construidos con la geometría de puerto alargada necesaria para mantener una ranura estable y controlable a la velocidad de desplazamiento del operador. El uso de una punta de corte para ranurar produce una ranura áspera e inconsistente y daña la cara de la punta rápidamente.
Consejos para calentar eliminar por completo el canal de oxígeno de corte. Proporcionan únicamente una llama de precalentamiento de gran volumen, sin chorro de corte, lo que los convierte en la herramienta correcta para aliviar tensiones, doblar, enderezar, soldar y precalentar soldaduras gruesas antes de soldar por arco. el Consejos para calentar sopletes de oxiacetileno y propano están disponibles en múltiples configuraciones de puertos para igualar la distribución de calor requerida para diferentes aplicaciones de calentamiento, desde calentamiento concentrado estrecho para operaciones de doblado hasta calentamiento de área amplia para aliviar tensiones en fabricaciones grandes.
Ajustes de presión por tamaño de punta
Ajustar correctamente la presión del gas es tan importante como seleccionar la punta correcta: un ajuste de presión insuficiente produce un corte débil y oxidante; una configuración demasiado grande desperdicia gas, ensancha la ranura y puede causar turbulencias en la corriente de corte que hacen áspera la cara de corte.
El marco general: la presión del oxígeno varía con el tamaño de la punta y el grosor del material, mientras que la presión del acetileno se mantiene dentro de un rango estrecho independientemente del tamaño de la punta. La presión del acetileno nunca debe exceder los 15 PSI en el regulador; por encima de ese umbral, el gas se vuelve inestable y el riesgo de explosión aumenta significativamente. La mayoría de los trabajos de corte de producción utilizan acetileno entre 3 y 10 PSI dependiendo del tamaño de la punta, con las puntas más grandes hacia el extremo superior.
El oxígeno opera en un rango mucho más amplio. Las puntas de material fino (000–0) normalmente funcionan con oxígeno de corte de 20 a 35 PSI; las puntas de rango medio (1–2) comúnmente usan 30–45 PSI; las puntas de gran diámetro para trabajos con placas (3 a 5) pueden requerir 40 a 60 PSI o más. El oxígeno de precalentamiento, donde el diseño del soplete separa los suministros de oxígeno de precalentamiento y de corte, se establece a un nivel más bajo que el oxígeno de corte, generalmente de 3 a 17 PSI, según el tamaño de la punta. Para obtener la referencia de presión autorizada desglosada por tamaño de punta, diámetro del orificio y velocidad de corte, la Tabla de puntas del soplete de corte Harris que cubre la selección del tamaño de la punta, los ajustes de presión y la referencia de calidad de corte. proporciona datos de calidad del fabricante aplicables en la mayoría de las series de puntas estándar.
Siempre ajuste las presiones con las válvulas del soplete abiertas y el gas fluyendo, no con las válvulas cerradas. Las lecturas de presión estática no tienen sentido para establecer presiones de trabajo; La presión de entrega del regulador cae según el flujo y esa presión de trabajo es la que determina la calidad de la llama en la punta.
Mantenimiento, limpieza y cuándo reemplazar la punta
Una punta contaminada o dañada es la causa más común de mala calidad de corte que los operadores atribuyen incorrectamente a la presión del gas o a la técnica. El mantenimiento de las puntas es sencillo pero requiere las herramientas adecuadas y una práctica constante.
Acumulación de carbono en los puertos de precalentamiento es el problema más frecuente. Las salpicaduras del proceso de corte, combinadas con configuraciones de llama ligeramente ricas en combustible, depositan carbón dentro de los puertos y en la cara de la punta. Esto restringe el flujo de gas, distorsiona el patrón de la llama de precalentamiento y hace que la llama se eleve o se apague de manera impredecible. Limpie los puertos de precalentamiento con un limpiador de puntas del tamaño adecuado al diámetro del puerto, no con una broca, que elimina el cobre y agranda el orificio. El canal de oxígeno de corte debe limpiarse con un alambre liso que encaje sin forzar; cualquier ampliación del orificio de corte cambia las características de flujo para las que se calibró la punta.
Condición de la cara de la punta importa por igual. La superficie de asiento de la punta (donde se encuentra con el cabezal del soplete) debe estar limpia y sin daños para lograr un sello hermético. Una punta que gotea en el asiento provoca un comportamiento irregular de la llama y supone un riesgo de incendio. Si la cara de la punta muestra erosión, picaduras o daños por quemado debido a un evento de retroceso, se debe reemplazar la punta en lugar de volver a rectificarla. El reafilado altera la geometría del puerto de precalentamiento y no se recomienda para trabajos de corte de precisión.
El retroceso, cuando la llama retrocede hacia el cuerpo del soplete, es el evento de seguridad más grave relacionado con las puntas. Produce un silbido o chirrido, una llama visible en el cabezal de la antorcha y un rápido sobrecalentamiento del mango. Si se produce un retroceso, cierre inmediatamente ambas válvulas del soplete y luego las válvulas del cilindro. Inspeccione la punta, el cuerpo del soplete y las mangueras antes de volver a encenderlo. Un ajuste adecuado Supresor de retroceso de llama de oxiacetileno para protección de la antorcha instalado en las entradas del soplete contiene y extingue un retroceso de llama antes de que llegue a las mangueras o cilindros, un componente de seguridad esencial en cualquier instalación de oxiacetileno que opere cerca de sus límites de diseño.