La temperatura que produce un soplete de corte es uno de los números más citados (y con mayor frecuencia mal entendidos) en el oxicorte. La gente pregunta qué tan caliente se calienta un soplete, reciben un número de miles de grados y asumen que más alto siempre es mejor. La realidad tiene más matices: la temperatura de la llama es un factor en el rendimiento de corte, pero no el único, ni siempre el más importante. Comprender lo que realmente significan los números de temperatura le ayudará a seleccionar el gas adecuado, la boquilla adecuada y la configuración adecuada para el trabajo en cuestión.
¿Qué tan caliente se pone un soplete de corte?
La llama de precalentamiento de un soplete de corte (el anillo de llama que rodea la punta de corte antes de que se active la palanca de oxígeno de corte) alcanza temperaturas entre 4400 °F y 6000 °F (aproximadamente 2400 °C a 3300 °C), dependiendo del gas combustible utilizado y la proporción de oxígeno a combustible en la mezcla. Esta gama cubre todas las configuraciones comunes de oxicorte, desde propano en el extremo inferior hasta oxiacetileno en el extremo superior.
La llama de precalentamiento tiene un propósito específico: elevar el metal base a su temperatura de encendido, que para el acero al carbono dulce es de aproximadamente 1,600 °F (870 °C). A esta temperatura, el acero alcanza un color naranja brillante y comienza a mostrar chispas en el borde de la superficie. Sólo en este punto el metal estará listo para cortar. Cuando el operador abre la palanca de oxígeno de corte, se introduce una corriente de oxígeno puro a alta presión en el área precalentada y comienza el corte real.
Es importante destacar que La corriente de oxígeno de corte en sí no aumenta significativamente la temperatura de la llama. . Lo que hace es iniciar y mantener una reacción química entre el oxígeno y el hierro del acero. Esa reacción, no la llama de la antorcha, hace el trabajo real de cortar.
Por qué la temperatura del soplete de corte es sólo una parte de la historia
La distinción entre temperatura de la llama y producción de calor es algo que los operadores de corte experimentados entienden, pero que los principiantes a menudo pasan por alto. La temperatura mide qué tan caliente está la llama en su núcleo. La producción de calor, medida en BTU por pie cúbico de gas consumido, mide cuánta energía térmica transfiere la llama a la pieza de trabajo a lo largo del tiempo. Estos están relacionados pero no son idénticos, y la optimización para uno no optimiza automáticamente para el otro.
El acetileno produce la llama de oxicombustible más caliente de cualquier gas comúnmente disponible, pero su producción de calor total (contenido de BTU) es menor que la del propileno y el propano porque se quema a un ritmo más rápido con menos volumen de combustible. Una llama de propileno arde un poco más fría que la de acetileno, pero su cono de llama exterior ofrece un contenido significativamente mayor de BTU, lo que significa que puede calentar una masa mayor de acero de manera más eficiente para ciertas aplicaciones, aunque la temperatura máxima sea más baja.
El proceso de corte en sí también es fundamentalmente químico y no térmico. Una vez que el acero alcanza la temperatura de encendido, la corriente de oxígeno cortante oxida el hierro (esencialmente quemándolo) en una reacción exotérmica que genera su propio calor. La llama de precalentamiento del soplete sostiene esta reacción a medida que el soplete se mueve a lo largo del corte, pero la energía que impulsa el corte es en gran medida autosuficiente una vez establecida. Esta es la razón por la que un soplete de corte no simplemente funde el acero como lo esperaría un soldador: convierte químicamente un camino estrecho de hierro en óxido de hierro líquido (escoria), que sale de la ranura gracias a la presión del oxígeno.
Comparación de temperatura del gas combustible
Cuatro gases representan la gran mayoría de las aplicaciones de oxicorte. Sus características de temperatura y producción de calor difieren de manera que cada una se adapta mejor a determinadas tareas:
| Gas combustible | Temperatura de llama (con O₂) | Llama primaria BTU/pie³ | Mejor aplicación |
|---|---|---|---|
| acetileno | ~5,600°F (3,100°C) | ~507 BTU/pie³ | Precalentamiento rápido, acero fino a medio, corte de precisión |
| propileno | ~5300°F (2930°C) | ~440 BTU/pie³ (primario); secundaria alta | Acero grueso, corte en bisel, corte de chatarra, rentabilidad |
| propano | ~4,600°F (2,540°C) | ~255 BTU/pie³ (primario) | Calentamiento de acero grueso, corte a baja velocidad, precalentamiento de piezas grandes |
| MAPP / MAP-Pro | ~5300°F (2930°C) | Similar al propileno | Calentamiento de piezas pequeñas, soldadura fuerte, corte sumergido a alta presión |
Tenga en cuenta que los valores de BTU varían según la fuente y el método de medición. Las cifras anteriores reflejan la liberación de calor primario (cono interno), que es el valor más relevante para la velocidad de precalentamiento. El contenido de BTU de la llama secundaria (cono exterior) es un factor adicional, particularmente significativo para el propileno, que ofrece más del doble de la producción de BTU de la llama secundaria del acetileno.

Acetileno: la llama más caliente, el precalentamiento más rápido
El oxiacetileno produce la temperatura de llama más alta de cualquier gas de corte común: aproximadamente 5600 °F (3100 °C) con una proporción de oxígeno a combustible de 1:1. Esto se traduce directamente en tiempos de precalentamiento más rápidos, lo cual es importante en entornos de producción donde el tiempo del ciclo de corte afecta el rendimiento. Para trabajos de precisión en materiales más delgados, el cono interno concentrado de acetileno proporciona calor específico con una dispersión mínima, lo que reduce las zonas afectadas por el calor en piezas donde la precisión dimensional es crítica.
El acetileno tiene dos limitaciones importantes. En primer lugar, nunca debe usarse a presiones superiores a 15 PSI; por encima de este umbral, el gas se vuelve inestable y puede descomponerse explosivamente sin una fuente de ignición. Este techo de presión limita el caudal máximo alcanzable, lo que a su vez limita la velocidad de corte en placas muy gruesas. En segundo lugar, la mayor tendencia al retroceso del acetileno en comparación con los gases alternativos significa que los supresores de retroceso no son opcionales: son un requisito de seguridad para cualquier configuración de oxiacetileno. El gas también está disponible sólo en cilindros con una capacidad máxima de aproximadamente 400 pies cúbicos, lo que hace más costoso mantener el suministro para operaciones de corte de gran volumen.
Propano y propileno: temperatura más baja, BTU más alto
El propano se quema a aproximadamente 4600 °F (2540 °C) con oxígeno, significativamente más frío que el acetileno, pero su alto contenido de BTU de llama secundaria lo hace efectivo para calentar grandes masas de acero y cortar placas gruesas a velocidades más bajas. El mayor tiempo de precalentamiento requerido es una compensación aceptada en aplicaciones donde la calidad del corte en secciones pesadas importa más que la velocidad del ciclo. El propano está ampliamente disponible, puede suministrarse a granel o mediante tuberías y es sustancialmente menos costoso que el acetileno por unidad de calor entregado.
El propileno ocupa una posición intermedia: la temperatura de su llama de aproximadamente 5300 °F (2930 °C) está cerca de la del acetileno, pero su contenido total de BTU (combinando la llama primaria y secundaria) es aproximadamente el doble que el del acetileno por pie cúbico de gas. Esta combinación hace que el propileno sea la opción preferida para cortar acero grueso, corte en bisel, procesamiento de chatarra y aplicaciones de pulverización con llama. También es aproximadamente un 50% menos costoso que el acetileno, 20 veces más estable (con una tendencia de retroceso muy baja) y un cilindro de propileno de 100 libras puede reemplazar aproximadamente cinco cilindros grandes de acetileno en un uso de corte típico. Para operaciones que actualmente utilizan acetileno para corte general y desean reducir los costos de gas sin una pérdida significativa de rendimiento, el propileno es la alternativa más directa.
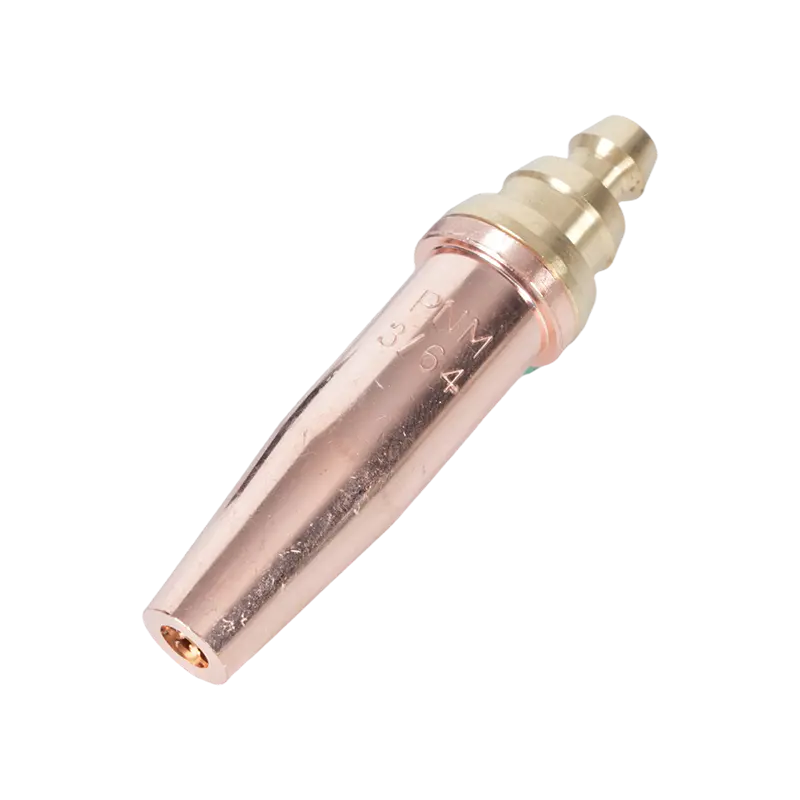
Tanto el propano como el propileno requieren puntas de soplete estilo inyector en lugar de las puntas de igual presión que se usan con el acetileno. El uso del tipo de boquilla incorrecto para el gas utilizado degrada la calidad del corte y puede crear riesgos para la seguridad; la selección de boquilla debe coincidir con el gas combustible.
Cómo afecta la punta de corte la entrega de calor
La punta de corte es el componente que traduce la presión y el flujo del gas en una llama de precalentamiento eficaz y una corriente de oxígeno de corte. Su diseño (el número, tamaño y ángulo de los orificios de precalentamiento y el diámetro del orificio central de oxígeno de corte) determina cómo se entrega la temperatura de la llama a la pieza de trabajo en la práctica, independientemente de lo que el gas en sí sea teóricamente capaz de hacer.
Una punta que es demasiado pequeña para la aplicación restringe el flujo de oxígeno y extiende el tiempo de precalentamiento más allá de lo que debería requerir la temperatura del gas. Una punta que es demasiado grande para material fino distribuye el calor en un área más amplia de lo necesario, lo que aumenta la distorsión y reduce la calidad del corte. Las puntas desgastadas o dañadas (con orificios agrandados o deformados debido a ciclos de calor repetidos o una limpieza inadecuada) producen una llama irregular que no puede mantener una temperatura de encendido constante a lo largo del camino de corte, lo que genera bordes ásperos y puntos sin cortar, independientemente de qué tan caliente arda teóricamente la llama.
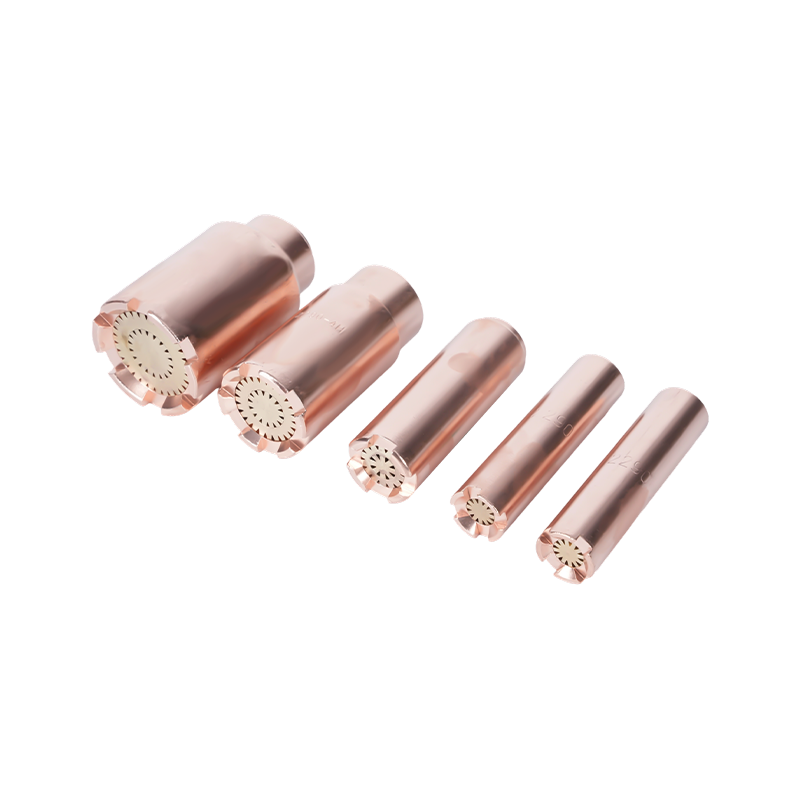
El material de la punta también importa: las puntas fabricadas con tolerancias de orificio precisas mantienen características de flujo consistentes durante su vida útil, mientras que las puntas de menor calidad pueden tener variaciones dimensionales que producen resultados inconsistentes desde el primer uso. Puntas de soplete de corte de acetileno diseñadas para oxicorte a alta temperatura están diseñados con la geometría del orificio y las especificaciones de material que requieren las demandas de presión y temperatura del oxiacetileno. Para configuraciones de propano y combustible alternativo, Puntas de soplete de corte de propano para configuraciones de combustible alternativo de alto BTU Utilice el diseño estilo inyector que los gases alternativos de baja presión necesitan para lograr una mezcla adecuada de combustible y oxígeno en la punta.

Manejo de la temperatura para cortes limpios y seguros
Operar un soplete de corte en el rango de temperatura correcto es tanto una cuestión de seguridad como de rendimiento. El sobrecalentamiento del cuerpo del soplete, a través de un retroceso excesivo (una breve llama que regresa a la punta) o un retroceso (la llama regresa a la manguera o al regulador), puede dañar el equipo y crear peligros graves.
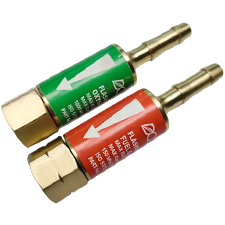
El retroceso generalmente se debe a que la punta toca la pieza de trabajo, presiones de gas incorrectas o un orificio de la punta sucio o dañado. La llama se apaga con un fuerte chasquido y se puede volver a encender. El retroceso es más grave: la llama regresa más allá de la punta hacia el cuerpo del soplete y la manguera, produciendo un silbido o chirrido y potencialmente alcanzando el suministro de gas. Las configuraciones modernas de soplete abordan este riesgo con supresores de retroceso de llama: dispositivos instalados entre la manguera y el cuerpo del soplete (o regulador) que contienen una válvula de retención y un corte térmico para detener el flujo inverso de gas antes de que pueda llegar a los cilindros. Dispositivos antirretorno de llama para un funcionamiento seguro del soplete de corte son un componente de seguridad requerido para cualquier sistema de oxicombustible, no un accesorio opcional, y deben inspeccionarse periódicamente para detectar daños u obstrucciones.
La gestión de la temperatura durante el corte también implica mantener la distancia correcta entre la antorcha y el trabajo. Demasiado cerca y las salpicaduras contaminan el orificio de la punta y pueden provocar un efecto contraproducente; demasiado lejos y la llama de precalentamiento pierde eficacia, lo que prolonga el tiempo de precalentamiento y degrada la calidad del corte. La distancia de separación correcta varía según el tamaño de la punta y el tipo de gas y se especifica en los datos del fabricante de la punta para cada número de punta.
Elegir la configuración adecuada para sus necesidades de temperatura
La pregunta práctica no es "¿qué gas arde más caliente?" pero "¿qué combinación de gas y punta proporciona el calor adecuado para mi material y aplicación específicos de manera eficiente y segura?" La respuesta depende del espesor del acero, la calidad de corte requerida, el volumen de producción y la disponibilidad de gas.
Para acero fino a mediano (hasta aproximadamente 1 pulgada) donde la calidad y la velocidad del corte son prioridades, la opción estándar es el oxiacetileno con una punta de acetileno combinada. Para corte de placas gruesas, procesamiento de chatarra u operaciones de gran volumen donde el costo del gas es un factor importante, el propileno con la punta de inyector correcta ofrece un rendimiento cercano al acetileno a un costo operativo significativamente menor. Para uso ocasional o sitios donde el suministro de acetileno no es práctico, el propano proporciona una alternativa confiable con un rendimiento adecuado para la mayoría de las tareas de corte estructural.
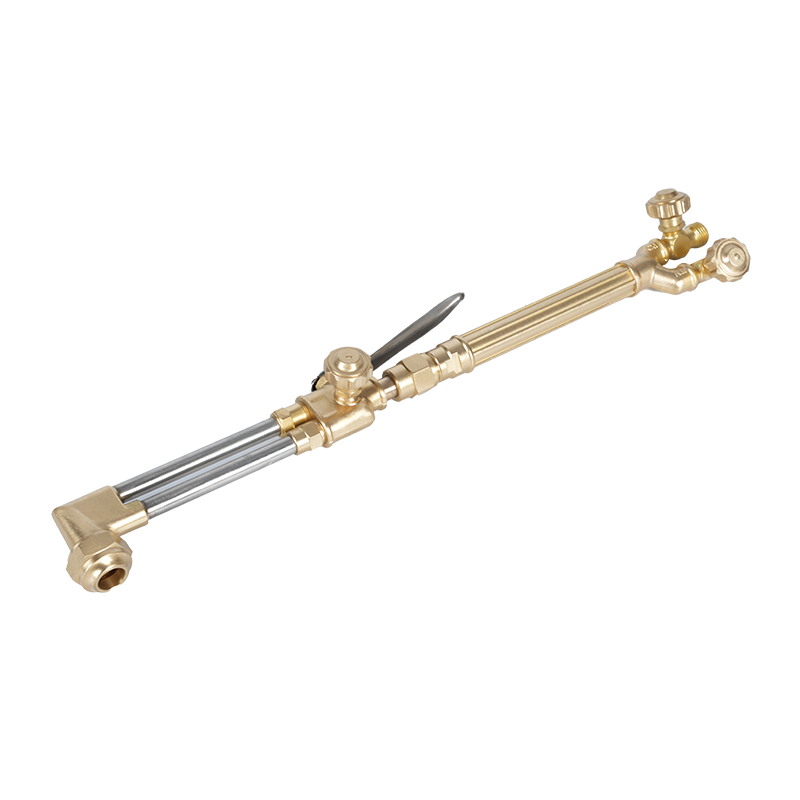
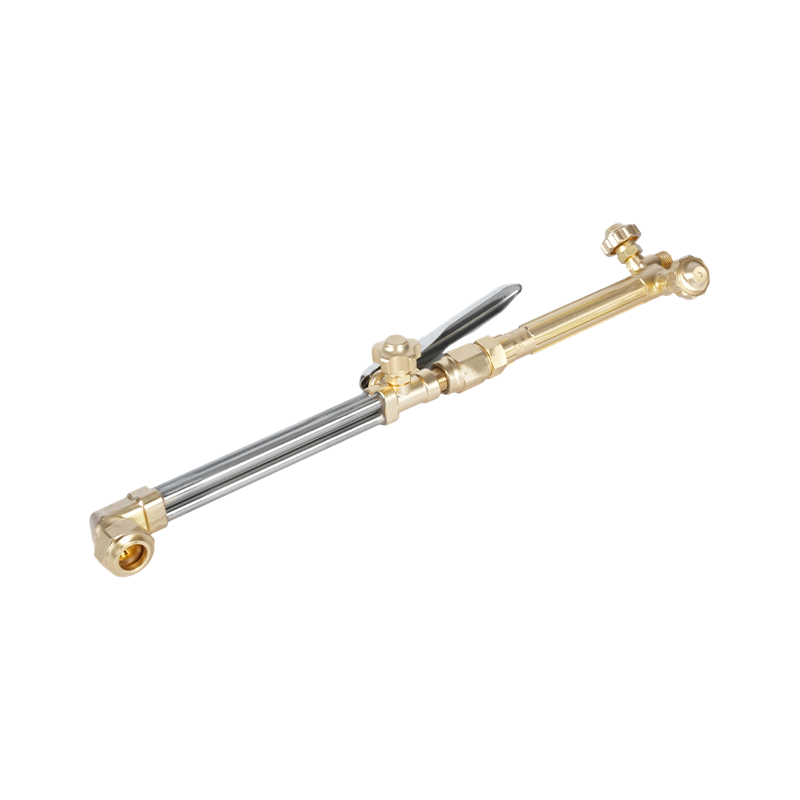
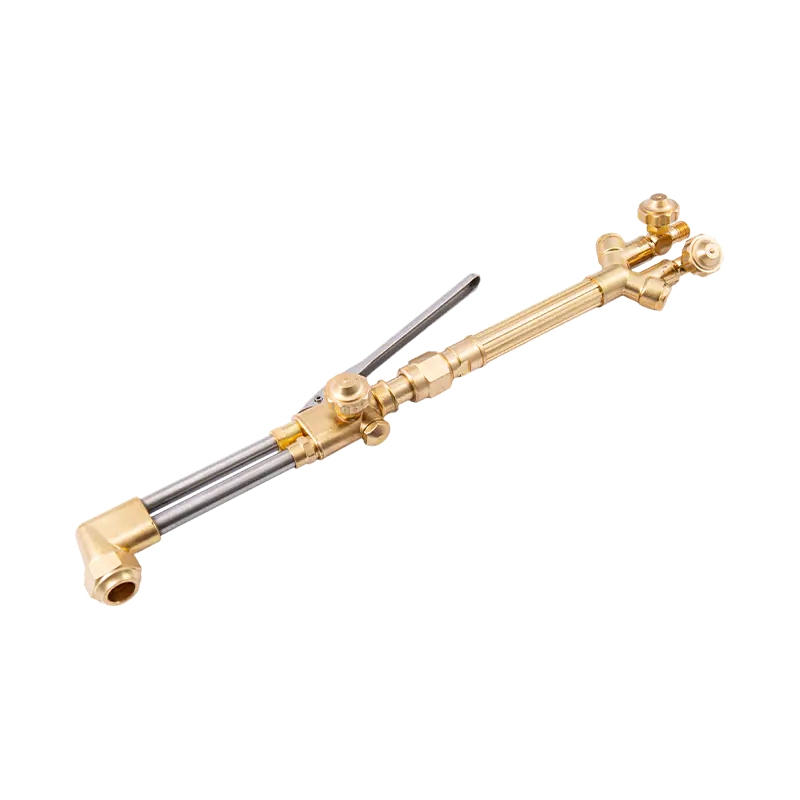
Cualquiera que sea la combinación de gas y punta que se seleccione, el mango del soplete, el accesorio de corte y los reguladores deben ser compatibles con ese gas y estar clasificados para las presiones involucradas. Kits completos de soplete de corte para configuraciones de oxicorte proporcione componentes compatibles (mango, accesorio, puntas y mangueras) que estén diseñados para funcionar juntos a las presiones y caudales correctos para un tipo de gas determinado. Para operadores que ya tienen un mango de antorcha y necesitan agregar capacidad de corte, Accesorios de corte compatibles con los principales sistemas de mango de antorcha. permita agregar la función de corte sin reemplazar la configuración completa, siempre que el accesorio esté clasificado para el gas combustible en uso.