Qué hace una boquilla de soldadura y por qué es importante
Cada soldadura o corte comienza con una llama o un arco, pero ninguno de ellos puede funcionar de manera confiable sin una boquilla que dirija lo que lo rodea. La boquilla es el punto final a través del cual el gas protector, gas combustible u oxígeno sale del cuerpo del soplete y llega a la zona de trabajo. Su trabajo parece simple. En la práctica, determina todo, desde la porosidad de la soldadura hasta la calidad del borde de corte y la frecuencia con la que se detiene para limpiar las salpicaduras de su equipo.
En procesos de soldadura por arco con protección de gas como MIG/GMAW, la boquilla crea una envoltura protectora de gas protector alrededor del baño de soldadura, impidiendo que el oxígeno y el nitrógeno atmosféricos contaminen el metal fundido. Sin una cobertura adecuada de gas, la soldadura se oxida, aparece porosidad y las propiedades mecánicas disminuyen. En el corte y la soldadura con oxicombustible, la boquilla controla la geometría de la llama misma, determinando la relación entre la llama de precalentamiento y la corriente de oxígeno de corte y la propagación del calor a través de la pieza de trabajo.
Una boquilla desgastada, obstruida o de tamaño incorrecto no solo reduce la calidad, sino que multiplica los costos de consumibles y el tiempo de inactividad. La acumulación de salpicaduras restringe el flujo de gas, provocando turbulencias que socavan la cobertura del blindaje. Un orificio de boquilla demasiado pequeño para la aplicación aumenta la contrapresión, alterando la llama o el arco. Comprender la boquilla es, en la práctica, comprender la mitad de lo que controla la estabilidad del proceso.
Tipos de boquillas por proceso de soldadura
Las boquillas no son intercambiables entre procesos. El punto de partida correcto para cualquier selección de boquilla es identificar el proceso de soldadura o corte que se está utilizando; cada uno tiene una geometría de boquilla, requisitos de material y función diferentes.
Boquillas MIG/GMAW Son consumibles cilíndricos o con forma que se fijan al frente de la pistola MIG y rodean la punta de contacto. Su función principal es dirigir el gas protector (normalmente mezclas ricas en argón o CO₂) sobre el baño de soldadura. Vienen en estilos de fijación sin cordones y con rosca. Las boquillas deslizables se montan y retiran más rápido, lo cual es importante en líneas de alta producción; Las boquillas roscadas proporcionan un sello de gas más seguro y es menos probable que se aflojen con la vibración. Ambos estilos están disponibles en construcciones estándar y resistentes; esta última presenta paredes más gruesas y aisladores clasificados para aplicaciones de 400 a 600 amperios.
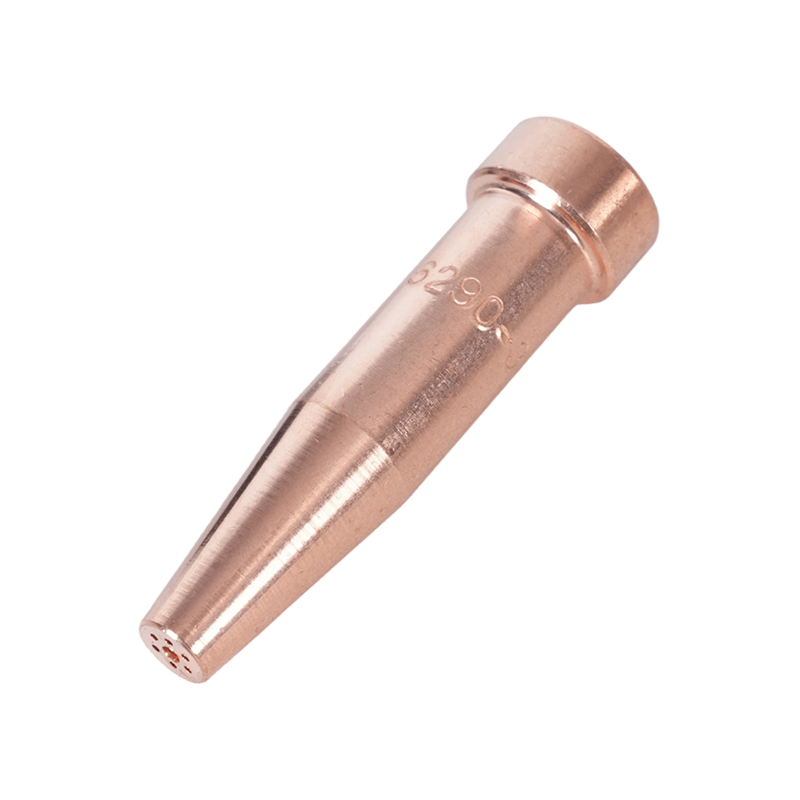
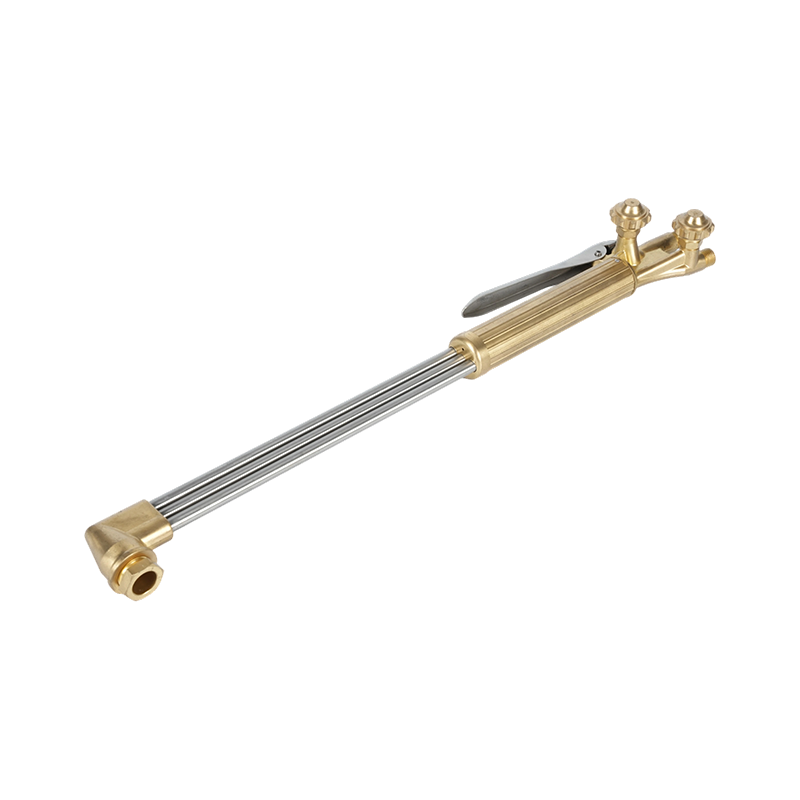
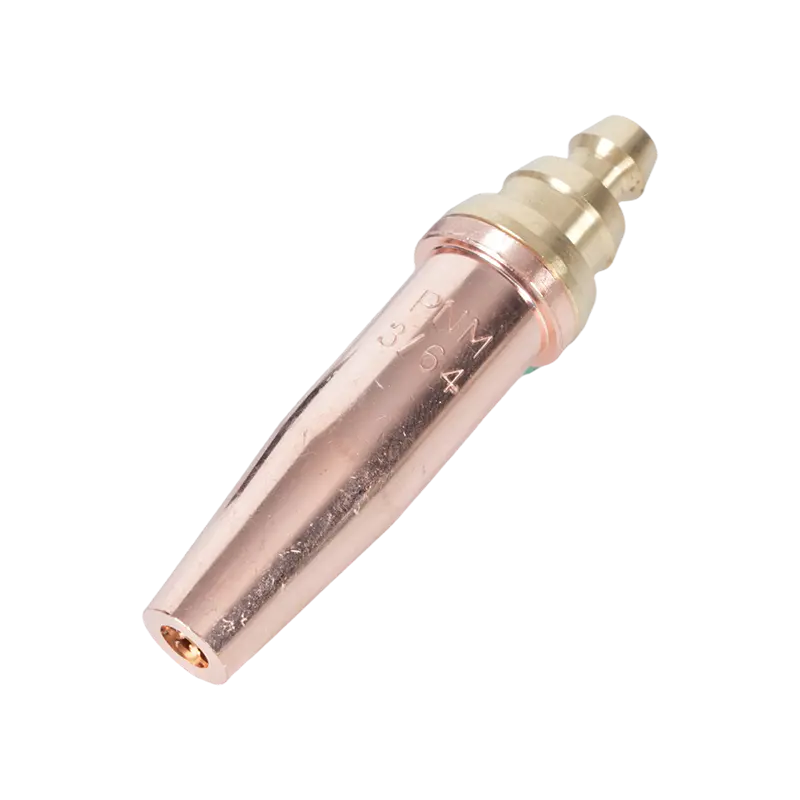
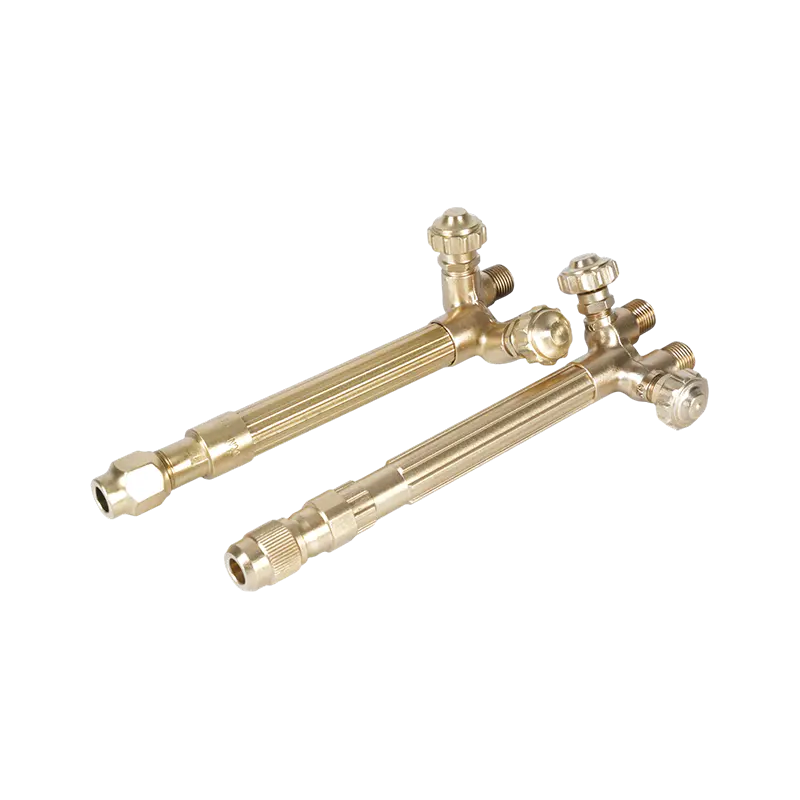
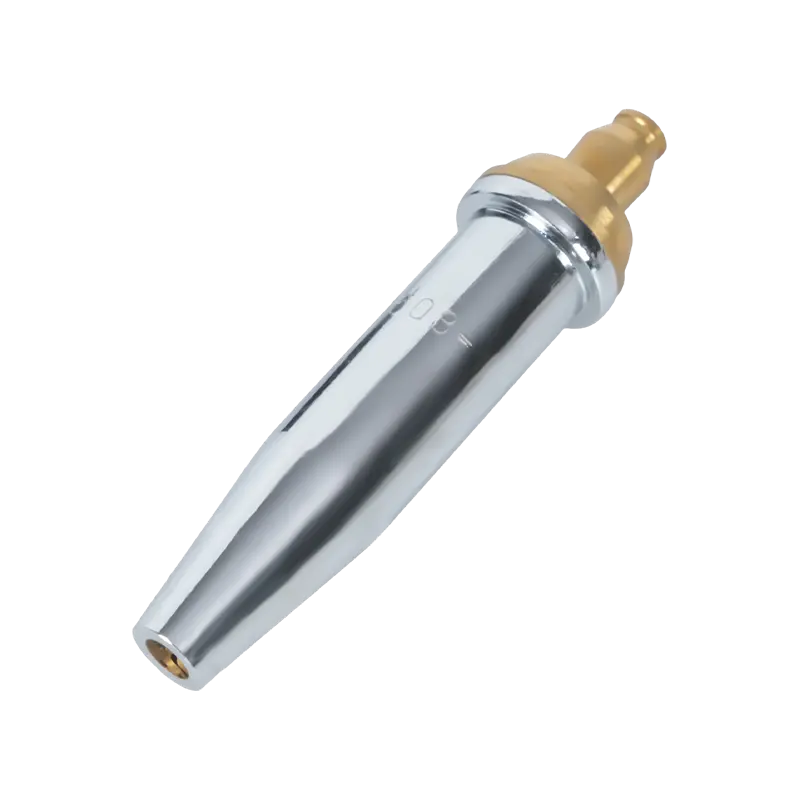
Boquillas de oxicorte para corte y soldadura (a menudo llamados puntas de corte o puntas de antorcha) funcionan de manera diferente. En lugar de proteger un baño de soldadura, mezclan y dirigen gas combustible (acetileno o propano) y oxígeno para producir una llama precisa de alta temperatura. Las puntas de corte tienen un orificio central de oxígeno de alta presión rodeado por puertos de llama de precalentamiento; la llama de precalentamiento lleva el acero a la temperatura de ignición y el chorro de oxígeno de corte oxida y expulsa el material fundido. Puntas de soplete de corte de acetileno para aplicaciones de oxicombustible Ofrecen la llama más caliente que cualquier gas combustible común (alrededor de 3500 °C), lo que los convierte en la primera opción para cortar acero más grueso y para aplicaciones que requieren un precalentamiento rápido. Puntas de soplete de corte de propano diseñadas para un suministro de llama estable operan a una temperatura de llama más baja pero ofrecen una envoltura de calor más amplia y uniforme, particularmente efectiva para calentar, doblar y cortar secciones más delgadas donde una llama de acetileno concentrada causaría una distorsión localizada. Para aplicaciones centradas exclusivamente en el calor en lugar del corte, Consejos de calentamiento para una distribución controlada de la llama. Cuentan con múltiples puertos de precalentamiento dispuestos para distribuir el calor uniformemente en una superficie más amplia, sin el canal central de corte de oxígeno.
Boquillas TIG/GTAW (también llamados copas de gas o cuerpos de collar) dirigen el gas protector de argón alrededor del electrodo de tungsteno. Por lo general, están fabricados con configuraciones de lentes de cerámica de alúmina, vidrio o gas. A diferencia de las boquillas MIG, las copas TIG no entran en contacto con el trabajo y se eligen principalmente en función del diámetro del tungsteno, el acceso a las juntas y la necesidad de un flujo de gas laminar versus difuso. Los conjuntos de lentes de gas, que utilizan un inserto de malla para crear una columna de gas más laminar, se prefieren para trabajos de precisión y soldadura fuera de posición donde es fundamental un blindaje consistente.

Explicación de las formas de las boquillas y los tamaños de los orificios
Dentro de cada categoría de proceso, la geometría de la boquilla tiene un efecto directo sobre la cobertura de gas, la accesibilidad de las juntas y la eliminación de salpicaduras. Para la soldadura MIG, cuatro formas cubren la mayoría de las aplicaciones:
- Cilíndrico (recto): Un orificio de diámetro constante desde la base hasta la punta. Ofrece un volumen máximo de flujo de gas y es la opción estándar para soldaduras planas u horizontales sin restricciones de acceso. Los tamaños de los orificios varían de ⅜" a ⅞" (aproximadamente 10 a 22 mm) y, como regla general, el diámetro del orificio debe aumentar con el amperaje: los orificios más grandes admiten mayores caudales de gas necesarios para cubrir baños de soldadura más anchos y calientes.
- Forma de botella (cuello de botella): Reduce a un diámetro exterior más pequeño cerca del extremo de trabajo. El perfil reducido mejora la visibilidad y el acceso a juntas confinadas. Particularmente adecuado para soldadura automatizada y robótica porque la punta estrecha limpia los accesorios más fácilmente y puede limpiarse de manera más eficiente mediante estaciones de escariado de antorcha.
- Cono corto y largo: Una disminución gradual desde la base hacia la punta. Buen acceso conjunto con mejor cobertura de gas que la forma de botella. Se prefieren los conos largos para soldar tuberías y uniones de esquinas; Los conos cortos equilibran la accesibilidad con la eficiencia del flujo de gas para la fabricación general.
- Cónico: Un perfil más ancho y acampanado hacia afuera en la punta. Maximiza el área de cobertura de gas: útil para baños de soldadura más amplios, mayores aportes de calor y cuando se sueldan metales recubiertos de zinc que producen grandes salpicaduras explosivas. La boca más ancha también hace que el escariado con una estación de limpieza de antorcha sea más efectivo en configuraciones robóticas.
Para las puntas de oxicorte, la geometría del orificio determina la forma de la corriente de oxígeno de corte y el patrón de precalentamiento. Los números del tamaño de la punta corresponden al espesor del material que se está cortando; los números más grandes indican orificios de oxígeno más grandes y tasas de consumo de gas más altas, apropiadas para acero más grueso. Según el Especificación AWS para gases de protección de soldadura y sus clasificaciones. , la composición del gas y el caudal son parámetros estandarizados, lo que significa que la geometría del orificio de la boquilla debe coincidir con el tipo de gas y la presión en uso, no seleccionarse de forma aislada.
Guía de materiales: opciones de latón, cobre y chapado
El material de la boquilla controla dos cosas: la resistencia a las salpicaduras y la gestión térmica. Estas dos propiedades a menudo van en direcciones opuestas según la aplicación, por lo que ningún material domina todos los casos de uso.
Latón Ofrece una mejor resistencia a las salpicaduras que el cobre desnudo en aplicaciones de menor amperaje (100 a 300 amperios). Las salpicaduras no se adhieren tan fácilmente a las superficies de latón, lo que significa intervalos más largos entre limpiezas. Sin embargo, el latón tiene un punto de reblandecimiento más bajo que el cobre: a amperajes más altos o tiempos de arco prolongados, una boquilla de latón puede deformarse bajo calor sostenido, lo que la hace inadecuada para trabajos pesados. Cuando se utiliza como inserto dentro de un cuerpo de cobre, el latón ayuda a mantener el diámetro interno de la boquilla a lo largo del tiempo, lo que extiende la vida útil en aplicaciones de calor moderado.
Cobre Conduce el calor de manera más efectiva que el latón, lo que lo convierte en la mejor opción para trabajos sostenidos con altas temperaturas (más de 300 amperios) y para ciclos de soldadura más largos. Las boquillas de cobre absorben y disipan el calor más rápido, lo que reduce el riesgo de distorsión térmica. Las boquillas de cobre de alta resistencia, con paredes más gruesas y aisladores, son el estándar para aplicaciones de 400 a 600 amperios en fabricación estructural y soldadura de placas pesadas. Para las puntas de oxicorte, el cobre o las aleaciones de cobre de alta calidad son el material estándar precisamente debido a su capacidad para soportar las temperaturas extremas de la llama de corte sin deformar ni erosionar la geometría del orificio.
Niquelado y cromado Las boquillas combinan un núcleo de cobre con un revestimiento de superficie que es más resistente a la adhesión de salpicaduras que el cobre o el latón desnudo. El revestimiento también proporciona algún beneficio de aislamiento térmico. Su aplicación principal es en la soldadura robótica y automatizada, donde los ciclos de soldadura largos e ininterrumpidos son rutinarios y minimizar el tiempo de inactividad por limpieza afecta directamente el rendimiento. La vida útil más larga justifica su mayor costo inicial en entornos de producción de alto volumen.
Cerámica Las boquillas representan una categoría más nueva, utilizada principalmente en soldadura TIG y algunas aplicaciones MIG especializadas. Su superficie no conductora significa que las salpicaduras no pueden hacer un puente eléctrico desde la boquilla hasta la punta de contacto, un modo de falla que provoca el flujo de corriente a través de la boquilla y una rápida degradación. Las copas TIG de cerámica también resisten el contacto directo con piezas de trabajo calientes sin derretirse, lo que las hace útiles para soldar en ranuras estrechas.

Tres pasos para elegir la boquilla adecuada
La selección se vuelve sencilla cuando sigue una secuencia fija en lugar de intentar evaluar todas las variables simultáneamente.
Paso 1: identificar el proceso y sus parámetros operativos. Determine si la aplicación es MIG/GMAW, oxicorte, calentamiento con oxicombustible o TIG. Para procesos de arco, establezca el rango de amperaje operativo. Para procesos de oxicombustible, identifique el gas combustible (acetileno versus propano) y el espesor del material que se corta o calienta. Estos parámetros inmediatamente reducen el campo: una aplicación MIG de 150 amperios requiere una boquilla estándar de latón o cobre; un ciclo MIG robótico de 500 amperios requiere una boquilla de cobre revestida de alta resistencia; Una aplicación de corte con propano en una placa de 20 mm requiere una punta de propano del tamaño adecuado para ese espesor de material. Combinando tus consejos con los correctos Reguladores de presión de gas para complementar la configuración de su antorcha. Es igualmente importante: la boquilla solo puede funcionar según lo diseñado cuando la presión del gas está consistentemente dentro del rango recomendado para ese tamaño de punta.
Paso 2: evaluar la accesibilidad conjunta. ¿Puede una boquilla cilíndrica recta llegar a la junta sin ensuciar la pieza de trabajo o los accesorios? Si es así, utilícelo: los orificios más grandes maximizan la cobertura de gas y minimizan la acumulación de salpicaduras. Si la junta está en una esquina estrecha, una ranura profunda o una soldadura de tubería interna, pase a un cuello de botella o un perfil cónico. Utilice el diámetro exterior más pequeño que aún proporcione una cobertura de gas adecuada para el tamaño del baño de soldadura, no el más pequeño que se ajuste físicamente. Un tamaño insuficiente del orificio de la boquilla sacrifica la calidad del blindaje; sobredimensionar el diámetro exterior crea problemas de holgura.
Paso 3: haga coincidir el material con la demanda térmica. Para trabajos de ciclo corto y menor amperaje, el latón proporciona una buena resistencia a las salpicaduras a un costo menor. Para trabajos sostenidos con altas temperaturas o alto amperaje, utilice cobre. Para aplicaciones automatizadas o robóticas que ejecutan ciclos casi continuos, las boquillas chapadas reducen la frecuencia de mantenimiento lo suficiente como para compensar la diferencia de costos. Para aplicaciones de oxicombustible, utilice siempre puntas de cobre o de aleación de cobre; las puntas de latón pueden fracturarse bajo el choque térmico de una ráfaga de oxígeno a alta presión, un riesgo tanto para la seguridad como para el rendimiento.
Mantenimiento, limpieza y reemplazo
Una boquilla que se ha limpiado y mantenido correctamente durará más que una boquilla nueva que se haya descuidado por un amplio margen. El modo de falla para casi todas las boquillas es el mismo: las salpicaduras se acumulan en el orificio interior, restringen el flujo de gas y crean turbulencias que socavan la cobertura de protección. La calidad de la soldadura se degrada antes de que la boquilla falle visiblemente, lo que significa que el daño suele producirse antes de que el soldador reconozca el problema.
La medida preventiva más eficaz es un compuesto antisalpicaduras, ya sea en gel o en aerosol, aplicado al orificio de la boquilla antes de comenzar una sesión de soldadura. El antisalpicaduras evita que las salpicaduras se adhieran a la superficie de la boquilla, lo que hace que cualquier acumulación sea fácil de eliminar durante o después de la soldadura. No confíe en el antisalpicaduras como sustituto de la limpieza periódica; Úselo como ayuda de mantenimiento que extiende el intervalo entre limpiezas.
Cuando sea necesario realizar una limpieza, utilice alicates escariadores de boquilla o una estación de limpieza con soplete para eliminar las salpicaduras mecánicamente. No utilice un destornillador u otra herramienta puntiaguda que pueda rayar la superficie del orificio; una superficie interior rugosa acelera la futura adhesión de salpicaduras y puede alterar la geometría interna del flujo de gas. Para puntas de oxicorte, limpie los puertos del orificio con un limpiador de puntas del tamaño correcto; un limpiador de puntas de gran tamaño agranda el orificio, lo que altera permanentemente la llama o la calidad del corte y significa que se debe reemplazar la punta.
Reemplace una boquilla MIG cuando el orificio muestre una distorsión visible, cuando el aislante esté agrietado o falte, o cuando las salpicaduras formen puentes entre la boquilla y la punta de contacto después de la limpieza. Para las puntas de oxicorte, reemplácelas cuando el agrandamiento del orificio provoque una llama suave o irregular que no pueda corregirse con la limpieza, o cuando la cara del asiento esté dañada y ya no selle adecuadamente contra el accesorio de corte. Utilizar una boquilla o punta desgastada no ahorra dinero: la pérdida de calidad, el retrabajo y el desperdicio de gas debido a un blindaje deficiente o una llama degradada cuestan más que el consumible en sí.