Por qué el acero inoxidable exige un enfoque diferente
El acero inoxidable resiste la corrosión debido a su contenido de cromo (generalmente 10% o más) que forma una capa pasiva de óxido en la superficie. Esa misma capa es la que lo hace implacable en el taller de soldadura. El calor es el problema central: el acero inoxidable conduce el calor aproximadamente con un tercio de eficiencia que el acero dulce, lo que significa que la energía del arco permanece concentrada cerca de la zona de soldadura en lugar de dispersarse. El resultado es una rápida acumulación de calor, un mayor riesgo de deformación y, si las temperaturas se elevan demasiado, un fenómeno llamado sensibilización, donde los carburos de cromo precipitan en los límites de los granos y el metal pierde su resistencia a la corrosión precisamente donde más lo necesita.
La contaminación es la segunda variable importante. Un cepillo de alambre de acero al carbono, un disco abrasivo que haya tocado previamente acero dulce o el aceite de las manos desnudas sobre el metal base pueden introducir materiales extraños en la zona de soldadura, generando porosidad o eventual oxidación. La soldadura de acero inoxidable es un proceso en el que la preparación representa la mayor parte de la calidad final de la soldadura: controlar las variables de calor y contaminación antes de que comience el arco es lo que separa las soldaduras limpias y resistentes a la corrosión de las que fallan en servicio.
La buena noticia es que el proceso se puede aprender. La soldadura TIG, MIG y con electrodo revestido funcionan en acero inoxidable, cada una de ellas adecuada para diferentes espesores de material y contextos de aplicación. Comprender qué proceso utilizar (y por qué) es la primera decisión acertada.
Elegir el proceso de soldadura adecuado
En la práctica, tres procesos dominan la soldadura de acero inoxidable. Cada uno tiene un punto óptimo definido.
Soldadura TIG (GTAW) es la elección de precisión. Un electrodo de tungsteno no consumible produce el arco mientras la varilla de relleno se alimenta manualmente, lo que le da al soldador un control independiente y completo sobre la entrada de calor y la tasa de deposición de relleno. Al funcionar con DCEN (electrodo negativo de corriente directa) con blindaje 100% de argón, TIG produce las soldaduras más limpias en acero inoxidable: prácticamente sin salpicaduras, excelente apariencia del cordón y una zona mínima afectada por el calor cuando la técnica es buena. Es el estándar para láminas delgadas (menos de 3 mm), tuberías, equipos aptos para uso alimentario y cualquier aplicación en la que la soldadura terminada sea visible. La desventaja es la velocidad: TIG es lento y se requiere práctica para desarrollar la destreza manual requerida.
Soldadura MIG (GMAW) Se adapta a secciones más pesadas y mayores volúmenes de producción. El alambre se alimenta continuamente, lo que aumenta significativamente la tasa de deposición en comparación con TIG. En acero inoxidable, la técnica de empuje es estándar: sostener la pistola a aproximadamente 90 grados con un ángulo de recorrido de 5 a 15 grados, lo que mantiene una mejor cobertura de gas sobre el charco. La selección del gas de protección es más compleja que para el acero al carbono: el CO₂ puro es perjudicial para el acero inoxidable y el argón puro produce un arco frío y lento. Los gases de trabajo más comunes son una triple mezcla de 90 % de helio/7,5 % de argón/2,5 % de CO₂ para transferencia por cortocircuito, o una mezcla de 98 % de argón/2 % de oxígeno para transferencia por arco de pulverización. Una mezcla de gases incorrecta es una de las causas más comunes de resultados deficientes del MIG con acero inoxidable.
Soldadura revestida (SMAW) es el más indulgente de los tres en términos de preparación de la superficie y es viable para trabajos de campo o secciones más gruesas donde los equipos TIG o MIG no son prácticos. Los electrodos (E308, E316 o E309 para juntas metálicas diferentes) contienen fundente que genera su propio blindaje, eliminando la necesidad de gas externo. El aporte de calor es mayor y menos controlable que el TIG, lo que hace que la deformación en secciones delgadas sea un riesgo real. Para reparaciones estructurales y fabricaciones pesadas, la barra es una opción práctica y eficaz.
| Proceso | Mejor rango de espesor | Gas protector | control de calor | Nivel de habilidad |
|---|---|---|---|---|
| TIG (GTAW) | Delgada a media (<3 mm ideal) | 100% argón | Excelente (pedal/pulso) | Alto |
| MIG (GMAW) | Medio a grueso (3 mm) | Tri-mix o mezcla de Ar/O₂ | Bueno (velocidad del cable/voltaje) | moderado |
| Palo (SMAW) | Secciones gruesas / reparación en campo | Ninguno (protegido contra flujo) | Limitado | moderado |
Preparación de superficies y control de contaminación
La preparación para la soldadura de acero inoxidable es más estricta que para el acero al carbono, y vale la pena tratar las reglas como no negociables. La primera es la segregación de herramientas: mantenga un juego exclusivo de cepillos, amoladoras y abrazaderas solo para acero inoxidable. Una vez que un cepillo de alambre o un disco abrasivo entra en contacto con el acero al carbono, transporta contaminación de hierro que se transferirá al acero inoxidable al contacto, incrustando partículas que corroen y socavan la capa pasiva. Etiquete las herramientas y haga cumplir la separación de manera consistente.
La superficie en sí debe estar limpia de aceite, grasa, pintura, marcas de tinta y oxidación antes de soldar. La acetona o un desengrasante especial para acero inoxidable aplicado sobre un paño limpio elimina la contaminación orgánica. Para la oxidación o las incrustaciones de laminación en los bordes cortados, utilice un abrasivo sin hierro o un disco de láminas apto para acero inoxidable; nunca un disco que haya tocado acero al carbono. El método de corte también importa: se prefiere el corte por plasma y el corte por láser al corte con oxiacetileno para acero inoxidable porque evitan la contaminación por carbono en el borde cortado. Si el corte con oxiacetileno es inevitable, el borde debe pulirse antes de soldar.
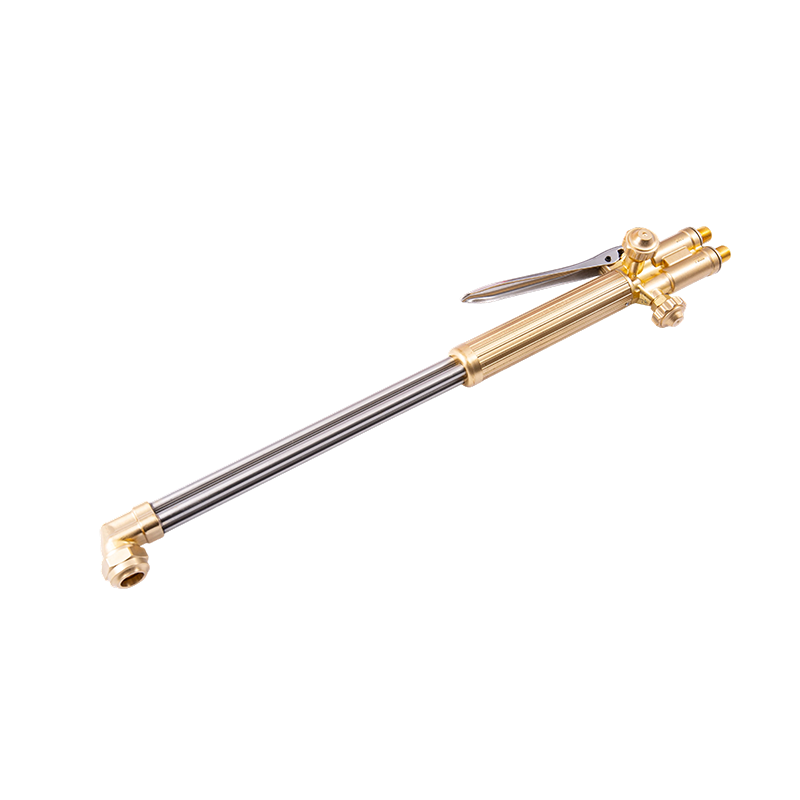
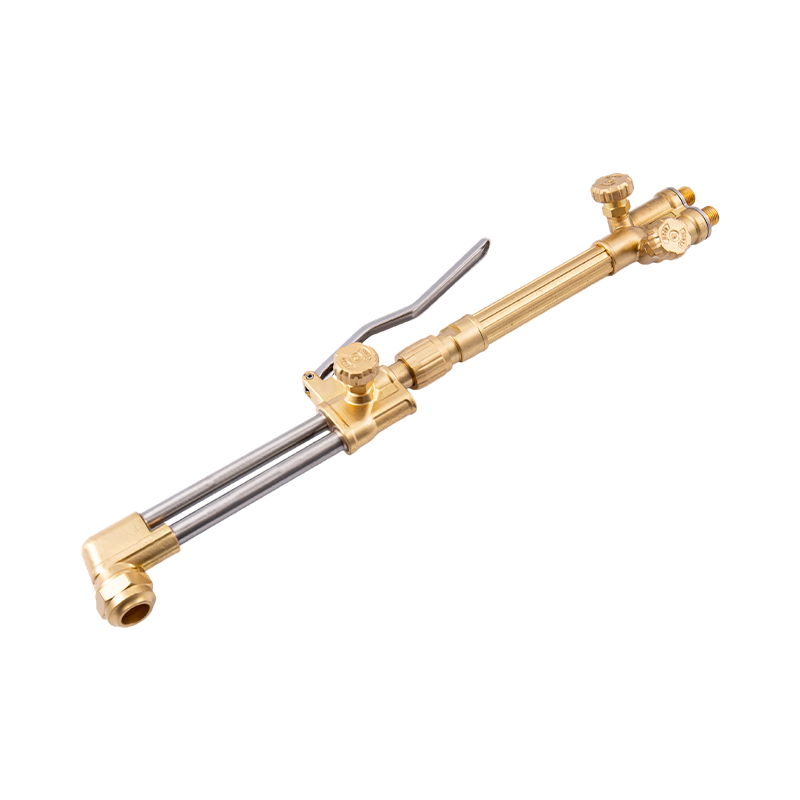
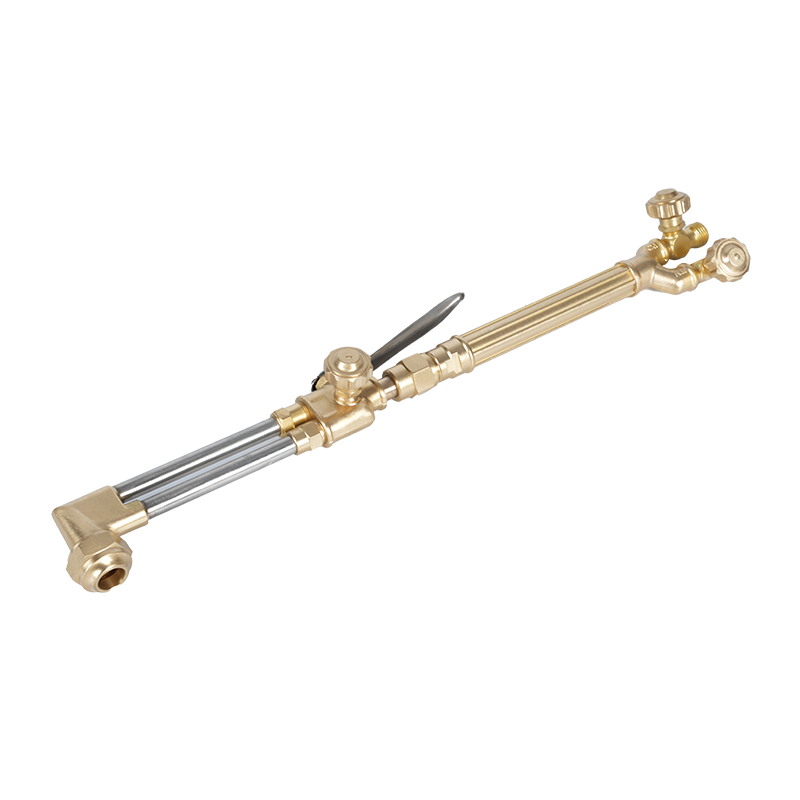
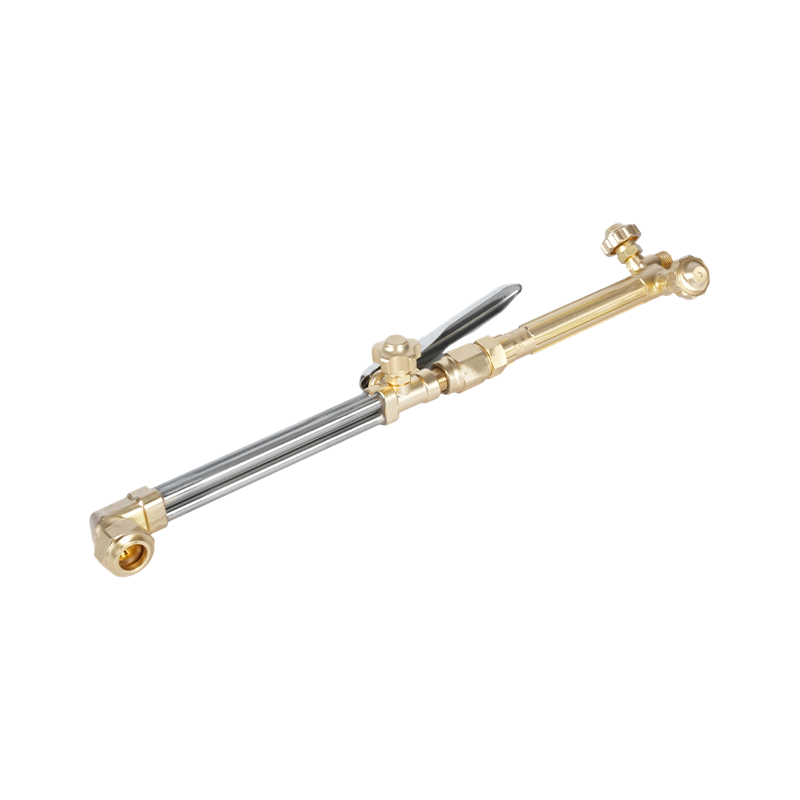
El ajuste de las juntas debe ser firme. Los espacios radiculares superiores a 1,5 mm aumentan el riesgo de quemaduras y de una penetración radicular inconsistente, especialmente en materiales finos. Las soldaduras por puntos a intervalos de 50 mm o menos mantienen la unión en posición y reducen la distorsión durante el recorrido de soldadura principal. un Accesorio de corte y sistema de mango de antorcha clasificados para control de gas de precisión. es la herramienta adecuada para cualquier trabajo de oxicorte o precalentamiento que preceda a la soldadura de acero inoxidable, asegurando un suministro constante de llama sin contaminar la zona de corte.
Control del calor: el principal desafío técnico
La gestión del calor en la soldadura de acero inoxidable se reduce a dos objetivos: lograr una fusión completa sin sobrecalentar el metal base y distribuir el calor de manera uniforme para evitar la distorsión. Ambos requieren una técnica deliberada en lugar de depender de la máquina para compensar.
La temperatura entre pasadas es la variable de control clave en soldaduras de pasadas múltiples. La temperatura máxima entre pasadas para los aceros inoxidables austeníticos (los grados 304 y 316 que se encuentran con mayor frecuencia) generalmente se mantiene en 150 °C (300 °F). Exceder este riesgo conlleva el riesgo de precipitación y sensibilización del carburo. En TIG, una configuración de pulso reduce la entrada de calor promedio sin sacrificar la penetración: la corriente máxima logra la fusión mientras que la corriente de fondo permite que el metal se enfríe ligeramente entre pulsos. En MIG, los ajustes de voltaje y velocidad de alimentación de alambre logran un efecto similar; un diámetro de cable más estrecho también reduce la corriente requerida para una profundidad de penetración determinada.
Para tramos de soldadura más largos, saltar la soldadura (desplazarse periódicamente a una sección diferente de la unión en lugar de soldar continuamente en una dirección) distribuye el calor de manera más uniforme y reduce el gradiente térmico que causa la deformación. La soldadura en retroceso (soldar incrementos cortos en la dirección opuesta a la progresión general de la soldadura) es otra técnica eficaz para gestionar la acumulación de calor en secciones confinadas. Las barras enfriadoras, las placas de respaldo de cobre y los disipadores de calor colocados adyacentes a la zona de soldadura también absorben el exceso de energía y mantienen las temperaturas entre pasadas dentro del rango.
La presión precisa del gas en el regulador es tan importante como la propia técnica de soldadura. Un flujo insuficiente de gas de protección deja el baño de soldadura desprotegido, provocando oxidación y porosidad. El flujo excesivo crea turbulencias que atraen aire atmosférico hacia el escudo. Un calibrado Regulador de presión de gas adaptado al proceso de soldadura y a los requisitos de caudal. es el control básico para mantener una cobertura de gas constante en toda la soldadura.
Elementos básicos del equipo: antorchas, consejos y seguridad
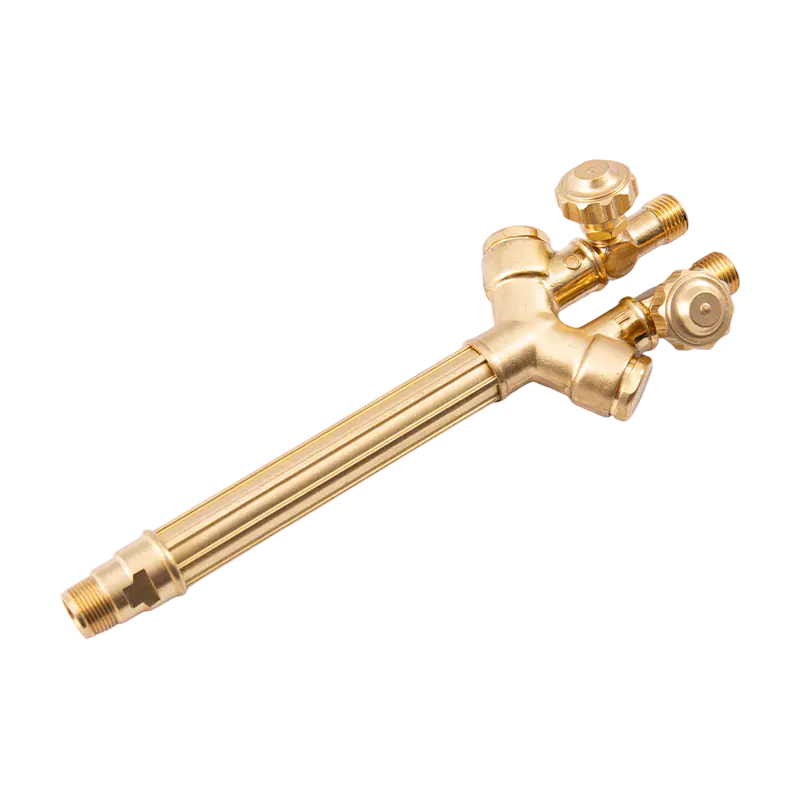
La antorcha y sus consumibles son el lugar donde se cruzan la técnica y el equipamiento. Para trabajos con oxicombustible adyacentes a la fabricación de acero inoxidable (precalentamiento de grados ferríticos o martensíticos, alivio de tensiones posteriores a la soldadura u operaciones de corte en la pieza de trabajo antes de soldar), la calidad y el mantenimiento del soplete afectan directamente el resultado. Un bien mantenido Antorcha calefactora diseñada para un control preciso de la llama en aplicaciones de trabajo de metales. Proporciona el aporte de calor controlado y constante que requiere el acero inoxidable, sin sobretensiones o explosiones que contaminen el área de trabajo o dañen el metal base.
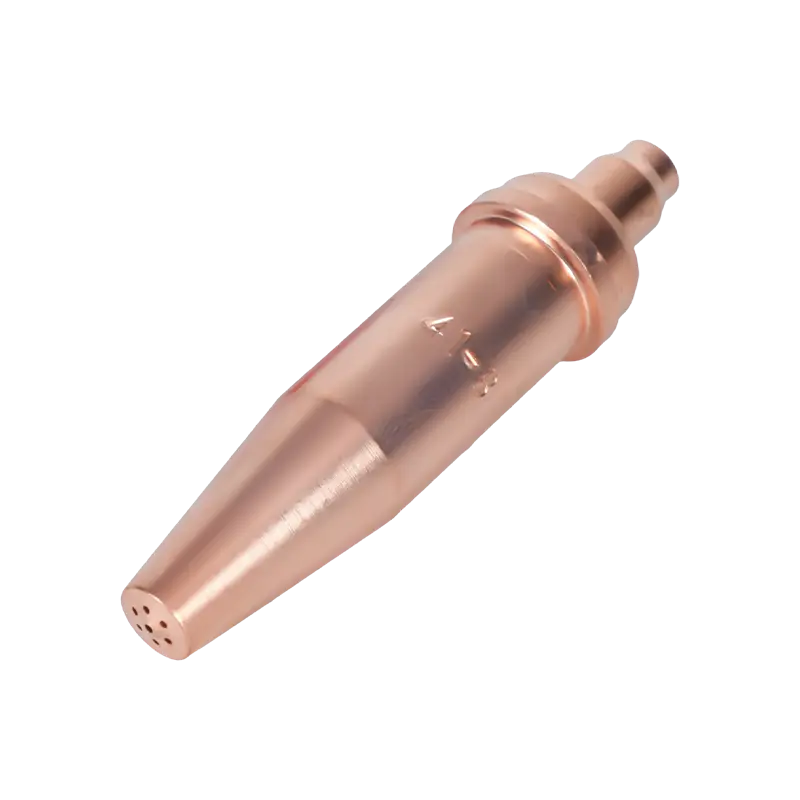
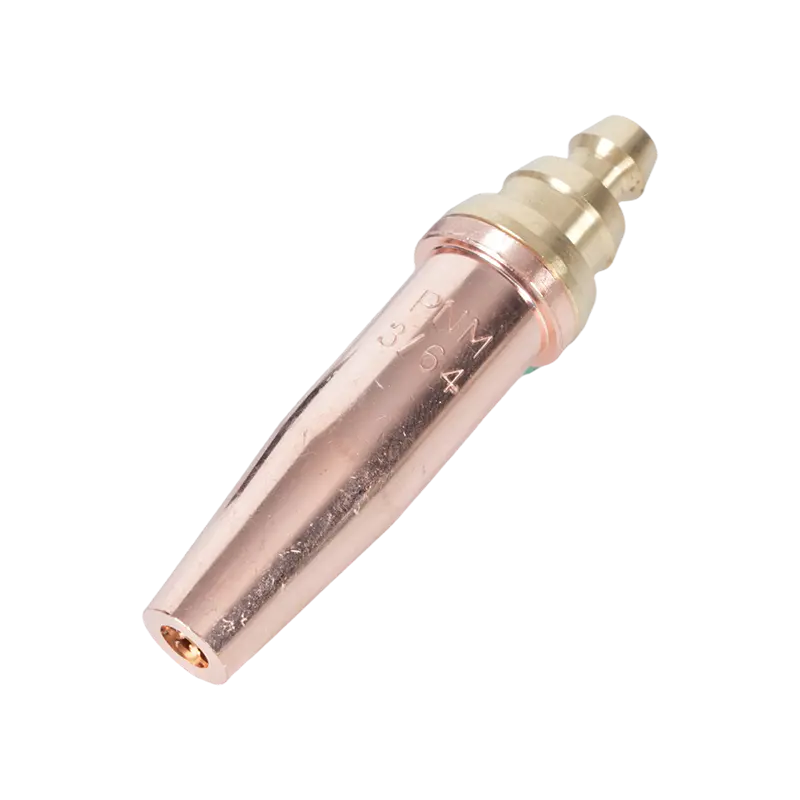
Las puntas de la antorcha determinan las características de la llama. El tamaño correcto de la punta para el espesor del material y el tipo de gas afecta tanto la eficiencia del calentamiento como la calidad del borde cortado si se trata de un corte. Puntas y boquillas del soplete de corte seleccionadas para la combinación específica de gas y material. asegure un borde limpio y libre de oxidación que requiera un mínimo de retrabajo antes de soldar. El uso de una punta de tamaño insuficiente para material grueso provoca un corte incompleto; una punta de gran tamaño introduce un calor excesivo que distorsiona el material circundante.
El retroceso (la condición en la que la llama se propaga de regreso al cuerpo del soplete o a la manguera) es un riesgo grave para la seguridad en cualquier instalación de oxicombustible, y los entornos de fabricación de acero inoxidable no son una excepción. Supresores de retroceso de llama instalados en las conexiones del soplete y del regulador. interrumpa el recorrido inverso de la llama antes de que llegue a la manguera o al suministro de gas. Estos dispositivos son un componente de seguridad obligatorio en entornos de soldadura profesionales, no una actualización opcional. La orientación reglamentaria de organismos como la Sociedad Estadounidense de Soldadura refuerza su uso como práctica estándar en cualquier sistema de soplete de oxicombustible. Para obtener una descripción general completa de la selección del proceso de soldadura y la compatibilidad del metal de aportación para aplicaciones de acero inoxidable, La guía de soldadura completa de NS ARC que cubre el gas de protección, la selección de cables y las mejores prácticas para acero inoxidable. es un punto de referencia útil para especificadores y fabricantes.