Dos gases, no uno
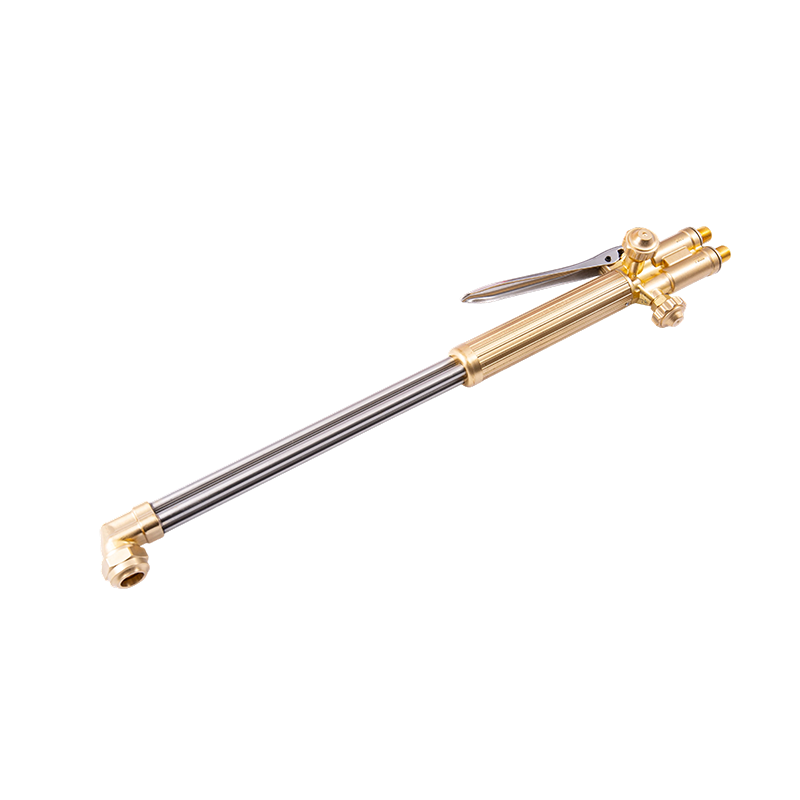
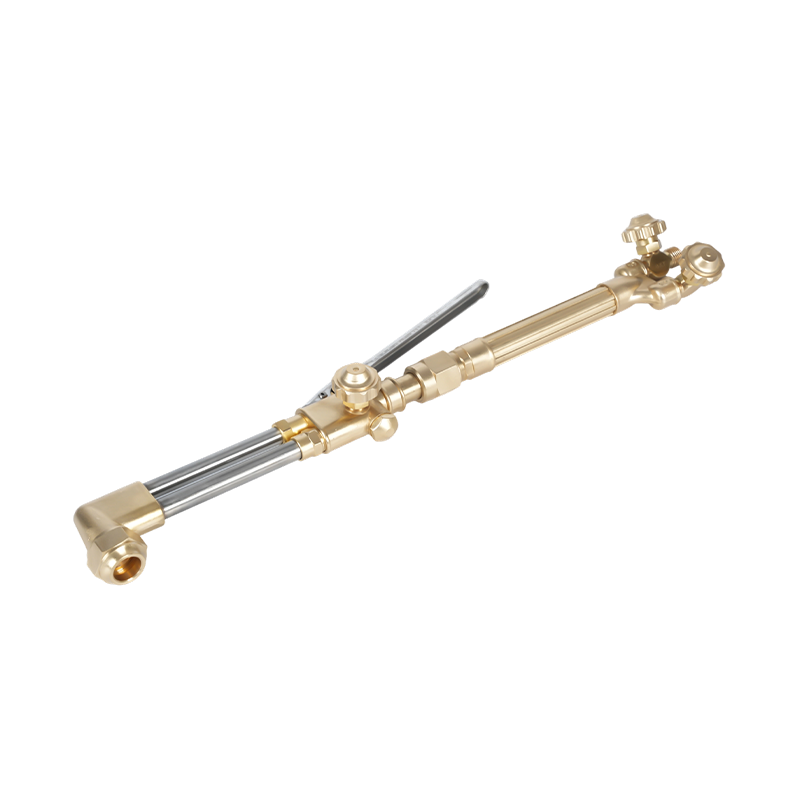
Pregúntele a alguien con qué gas funciona un soplete de corte y, a menudo, solo nombrará un combustible, generalmente acetileno. Esa respuesta es sólo la mitad de correcta. Cada llama de oxicorte es una asociación entre un gas combustible y oxígeno, y el oxígeno realiza dos trabajos separados: una pequeña porción se mezcla con el combustible para crear la llama de precalentamiento, mientras que una corriente mucho más grande se libera a través del centro de la punta para oxidar y eliminar el metal fundido durante el corte.
El lado del gas combustible de esa asociación es donde ocurre la verdadera elección. El acetileno, el propano y el gas natural son las tres opciones más comunes, y cada uno se comporta de manera tan diferente que elegir el incorrecto (o combinarlo con la punta del soplete incorrecta) genera una llama débil, perforación lenta o escoria excesiva a lo largo del borde cortado.
Acetileno: sigue siendo el punto de referencia
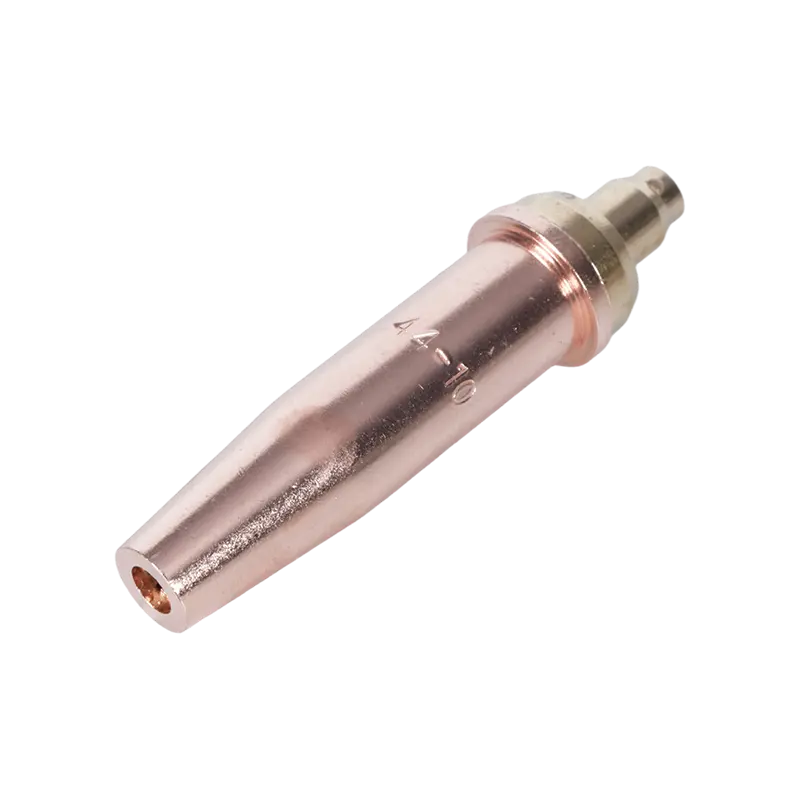
El acetileno se quema a mayor temperatura que cualquier otro gas combustible disponible comercialmente, alcanzando aproximadamente entre 5800 y 6000 °F cuando se mezcla con oxígeno. Ese calor se concentra en lugar de esparcirse, razón por la cual el acetileno precalienta el metal a la temperatura de corte más rápido que las alternativas y sigue siendo la opción estándar para soldar y cortar placas más gruesas donde la velocidad importa.
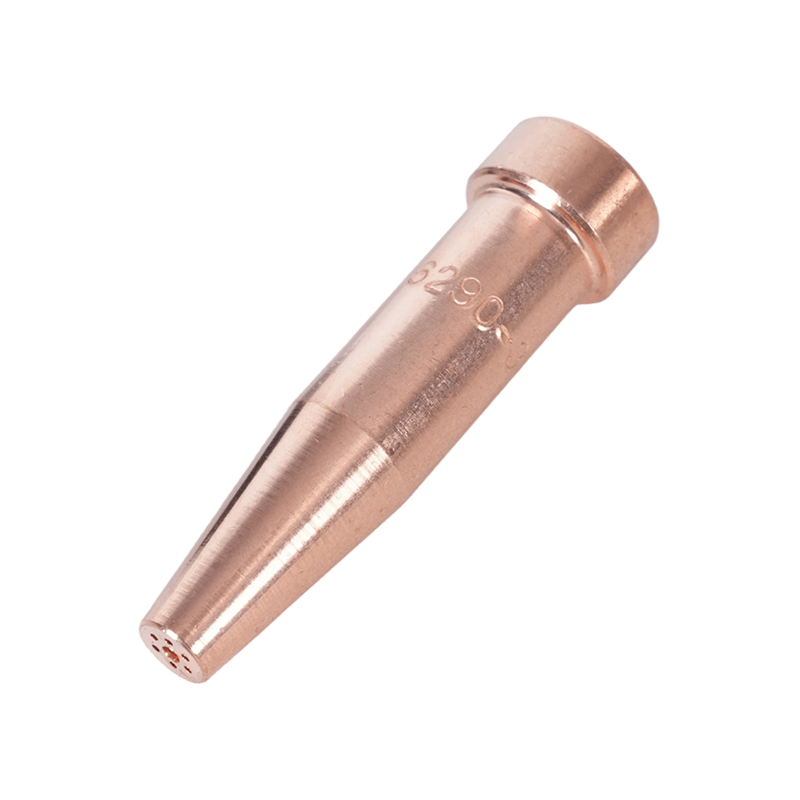
La compensación es el costo y el manejo. Los cilindros de acetileno requieren límites de presión y almacenamiento más cuidadosos que el propano, y el gas en sí es más caro por pie cúbico en la mayoría de las regiones. Para los talleres que utilizan un soplete diariamente en el trabajo de producción, ese costo se absorbe en el trabajo. Para un uso ocasional, vale la pena comparar las alternativas siguientes. Puntas de soplete de corte de acetileno diseñadas para el suministro de llama de premezcla están construidos específicamente en torno a las características de combustión de este gas, con una cámara de mezcla diseñada para la llama estrecha y de alta velocidad del acetileno.
Propano y gas natural: la alternativa práctica
El propano alcanza un máximo de alrededor de 5200 °F en una llama de oxipropano, notablemente más fría que el acetileno pero aún lo suficientemente caliente como para cortar el acero estructural limpiamente una vez que la técnica se ajusta. El propano distribuye su producción de calor a través de una llama más amplia en lugar del cono apretado del acetileno, lo que en realidad funciona a su favor para calentar áreas grandes o cortar placas más gruesas donde el precalentamiento debe penetrar más allá de la superficie.
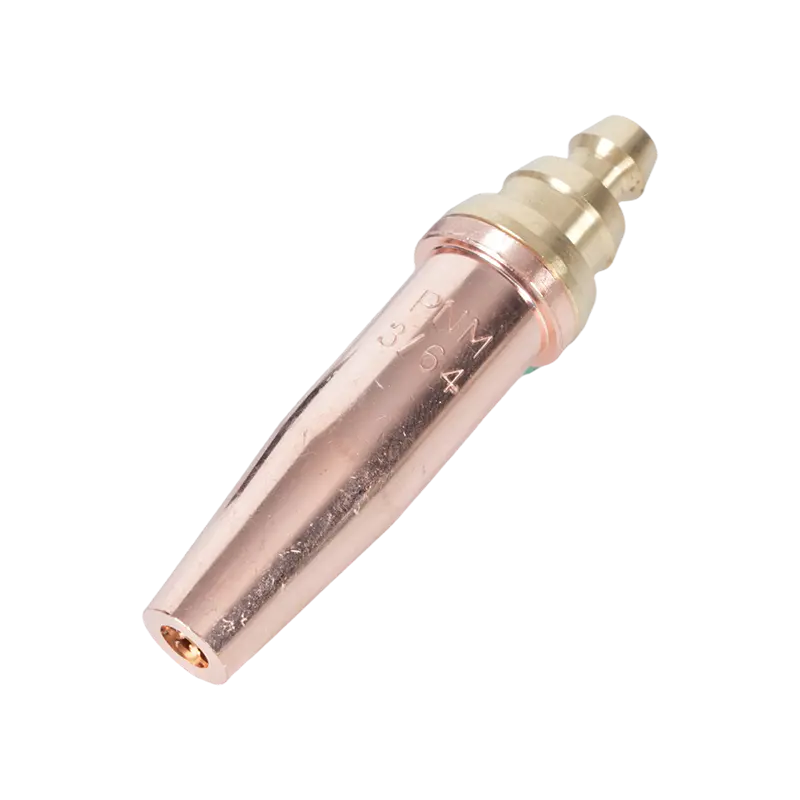
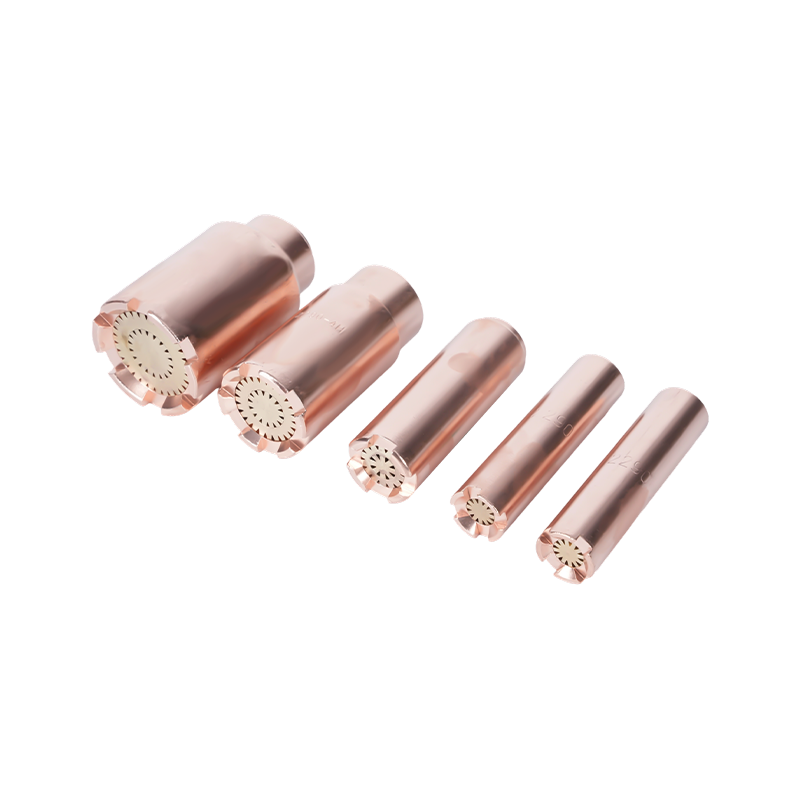
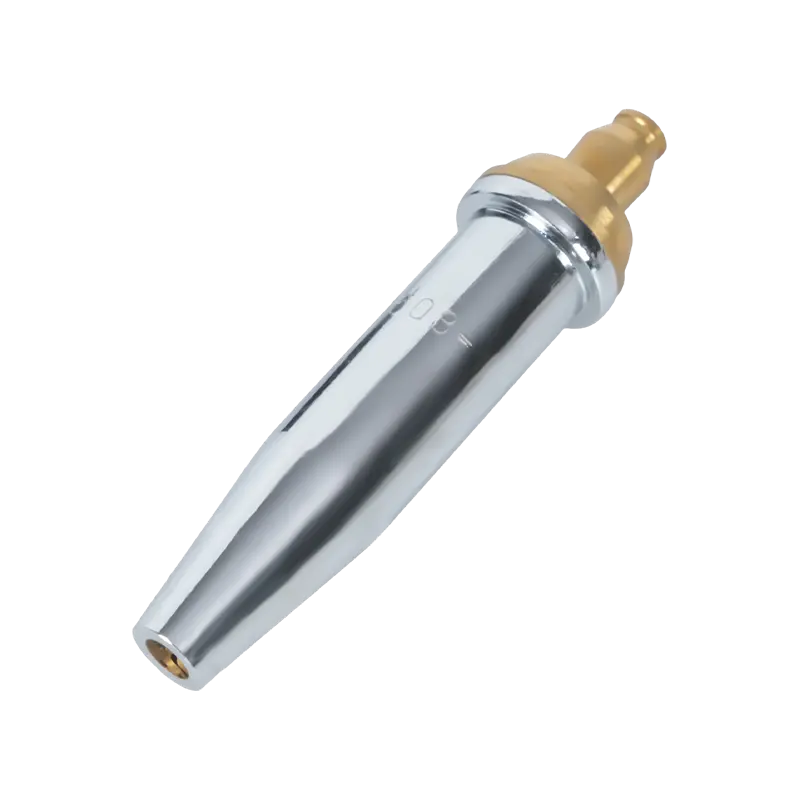
Lo que empuja a las tiendas a optar por el propano generalmente no es la temperatura de la llama en absoluto. Es costo y almacenamiento. Los cilindros de propano cuestan menos para llenar, el gas en sí es más barato y los requisitos de almacenamiento son menos restrictivos que los del acetileno. Los depósitos de chatarra y los talleres que utilizan un soplete durante horas seguidas con frecuencia utilizan propano exactamente por esta razón, aunque no puede sustituir al acetileno en la soldadura con oxicombustible. El gas natural se comporta de manera similar al propano en aplicaciones de corte y es común dondequiera que un taller ya tenga gas conectado, eliminando por completo la logística del cilindro. Puntas de soplete de corte de propano diseñadas para mezcla de llama estilo postmezcla reflejan esta diferencia en el comportamiento de combustión, con una geometría de mezcla más amplia adecuada para la llama más amplia y fría del propano.

Por qué las puntas de las antorchas no son intercambiables entre gases
Cambiar el gas combustible sin cambiar la boquilla es uno de los errores de configuración más comunes en un taller que usa ambos. Las puntas de acetileno utilizan un diseño de premezcla, donde el combustible y el oxígeno precalentado se combinan dentro de la punta antes de salir a través de orificios muy espaciados. En su lugar, las puntas de propano utilizan un diseño de postmezcla, mezclando los gases justo fuera de la cara de la punta a través de un asiento más ancho, porque el propano requiere más volumen de oxígeno en relación con el combustible para quemarse de manera eficiente y necesita esa distancia de mezcla adicional para estabilizar la llama.
El uso de una punta de acetileno con propano (o al revés) generalmente se manifiesta como una llama débil y llena de hollín, un estallido excesivo o un precalentamiento que nunca alcanza la temperatura de corte, sin importar cómo se ajusten las válvulas. La solución no es una configuración reguladora diferente; es la punta correcta para el gas en el cilindro. Para ver más de cerca cómo el tamaño de la punta y la geometría del orificio deben coincidir con el espesor de la placa una vez que se haya decidido por el gas combustible, nuestra guía para seleccionar y mantener la punta de antorcha adecuada Cubre las tablas de tallas y los pasos de configuración con más profundidad.
Cómo combinar reguladores y equipos de seguridad con su gas
La elección del gas combustible no se limita a la punta. Los reguladores están calibrados para el rango de presión y la conexión de rosca de un gas específico, y el uso de un regulador de acetileno en un cilindro de propano, incluso si la conexión de alguna manera encaja, corre el riesgo de generar una presión fuera de lo que el equipo aguas abajo fue diseñado para manejar. Reguladores de presión de gas adaptados a tipos de gas combustible específicos Tenga en cuenta estas diferencias en la presión de trabajo y el estándar de conexión desde el principio.
Los supresores de retroceso de llama llevan la misma lógica específica del gas. Una llama que retrocede hacia la manguera o el regulador (un retroceso) debe detenerse mediante un dispositivo clasificado para el gas que realmente fluye a través de ella, ya que el acetileno y el propano tienen diferentes rangos de inflamabilidad y velocidades de combustión. Supresores de retroceso de llama que evitan la inversión de la llama en el suministro de gas. Debe instalarse tanto en el extremo del regulador como en el del soplete, independientemente del gas combustible que se esté utilizando. OSHA Norma de corte y soldadura con gas oxígeno-combustible. establece los requisitos básicos para el almacenamiento de cilindros, los límites de presión y las especificaciones de mangueras que se aplican a cualquier gas que utilice un taller.
Elegir el gas adecuado para su taller
Para un taller que suelda y corta placas pesadas donde la velocidad y una zona de precalentamiento estrecha son importantes, el acetileno sigue siendo el valor predeterminado por una buena razón. Para operaciones que solo cortan, utilizan un soplete durante tramos prolongados o desean evitar las restricciones de almacenamiento del acetileno y el costo por cilindro, el propano o el gas natural hacen el trabajo con un pequeño ajuste en la técnica y la punta correcta a mano.
Ninguna de las opciones es permanente: muchos talleres mantienen disponibles ambas configuraciones de gas combustible y cambian según el trabajo en cuestión. Lo que importa más que qué gas gana es asegurarse de que la punta, el regulador y la protección contra retroceso de llama de la antorcha coincidan con el cilindro que esté conectado. Nuestra guía completa de precauciones de seguridad para el funcionamiento del soplete recorre la lista de verificación más amplia que vale la pena realizar antes de cualquier corte, independientemente del gas combustible que haya en el cilindro.