Un soldador toma un soplete con una punta de tamaño 2, lo enciende, enciende lo que parece una llama neutra y aún así termina el turno con un borde cortado que necesita ser pulido y un cordón que se agrieta a lo largo de la punta. Las presiones estaban según las reglas, la placa estaba limpia y nada en el medidor parecía incorrecto. Lo que se desvió fue la propia llama de oxiacetileno, un poco demasiado hacia el oxígeno o un poco demasiado hacia el acetileno.
La versión corta: la llama se define por la proporción de oxígeno a acetileno en la punta, no solo por las cifras del regulador. De esa proporción salen tres llamas, neutra, carburante y oxidante, y cada una lleva una temperatura diferente, una química diferente en el metal fundido y un conjunto diferente de trabajos que realiza bien. Aprenda a leer los conos y la mayoría de las fallas de corte y soldadura se diagnosticarán antes de la primera pasada.
Por qué la relación es más importante que la lectura del medidor
El acetileno quemado en oxígeno puro alcanza aproximadamente 3200 a 3500 °C (5790 a 6330 °F), más caliente que el propano, el propileno o el gas natural en el mismo soplete. Ese número principal sólo se mantiene en una mezcla cercana a 1:1. Alimente más acetileno y la llama se enfría ligeramente mientras que al cono interior le crece una pluma de carbón sin quemar. Si se alimenta más oxígeno, el cono se acorta, la llama se vuelve más dura y el oxígeno libre comienza a atacar el acero.
Un medidor regulador muestra lo que está disponible en la entrada, no lo que llega al orificio. La longitud de la manguera, el tamaño de la punta y una punta parcialmente bloqueada cambian la entrega. Por eso todo procedimiento sonoro termina con la misma instrucción: ajustar visualmente, en la antorcha, con la llama encendida y jugando con la obra.
Las tres llamas de oxiacetileno una al lado de la otra
| llama | Oxígeno a acetileno | lo que ves | Trabajo típico | Riesgo cuando se aplica mal |
|---|---|---|---|---|
| Neutro | Aproximadamente 1:1 | Dos conos bien definidos, cono interior de color blanco azulado brillante, sin plumas | Corte y soldadura de acero dulce, soldadura fuerte con fundente, calentamiento general. | Bajo riesgo; ligera oxidación en aluminio |
| Carburación | Rico en acetileno, alrededor de 0,8 a 0,9:1 | Tres zonas: cono interior, pluma blanquecina, envoltura exterior; puede hollín | Aluminio, aleaciones de níquel, reparación de hierro fundido, revestimiento duro, acero con alto contenido de carbono | Captación de carbón, hollín en la ranura, soldaduras duras y sensibles a las grietas. |
| oxidante | Rico en oxígeno, aproximadamente 1,2:1 o más | Cono interior corto, agudo y más pálido, silbido más fuerte, envoltura más pequeña | Latón y bronce, ranurado, escarpado y algunos cortes rápidos. | Descarburación, elementos de aleación quemados, soldaduras porosas, corte ancho y rugoso |
Trate la columna del medio como punto de partida. Dos operadores pueden establecer la misma relación nominal y aún así ver diferentes longitudes de cono, porque el desgaste de la punta y la pureza del gas cambian el límite visible. Los conos, no los números, son el verdadero instrumento.
Llama neutra: la base para dominar primero
Abra el acetileno, enciéndalo y luego agregue oxígeno hasta que la pluma desaparezca y queden dos conos limpios: un cono interior brillante y una envoltura exterior más pálida. Sin silbido, sin hollín, sin brillo en la punta. Eso es neutral.
Es la llama a la que recurres porque no añade carbono ni lo elimina. El corte de acero dulce, la mayoría de las soldaduras por fusión, la soldadura fuerte con fundente y el calentamiento general se encuentran cómodamente en él. Para cortar, neutral es el valor predeterminado seguro. Una llama ligeramente oxidante corta más rápido, pero las paredes de la ranura quedan más ásperas y el borde se endurece, lo que consume tiempo en la etapa de mecanizado.
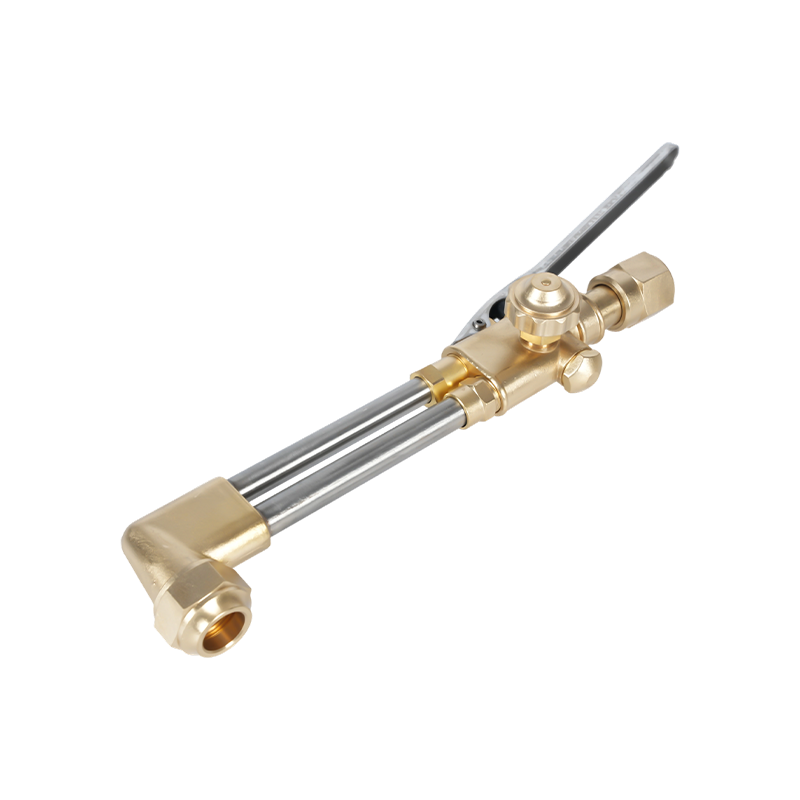
El apego importa tanto como el entorno. Un accesorio de corte de dos piezas, como el A212, maneja placas desde unos pocos milímetros hasta secciones pesadas en un mango, lo que mantiene la relación constante entre operadores y turnos.
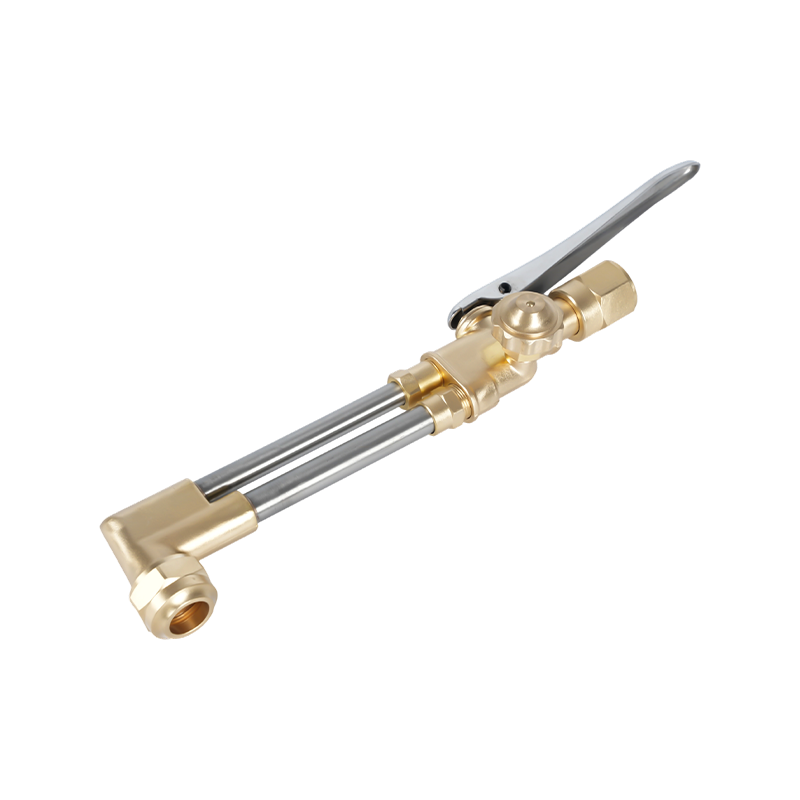 A212 Accesorio de corte de alta resistencia para oxiacetileno y propano El cuerpo de latón forjado y las válvulas de acero inoxidable brindan durabilidad para cortes de placas pesadas de hasta 200 mm, con un rendimiento constante en todos los operadores y turnos. Ver producto →
Si la cara cortada muestra una línea de arrastre estrecha y limpia y un borde superior afilado, la llama estaba casi neutral. Los bordes irregulares y la escoria pesada generalmente significan que la llama estaba equivocada antes que la velocidad de desplazamiento.
Llama de carburación: más acetileno, más cuidado
Abra el acetileno una fracción más allá del oxígeno y aparecerá una tercera zona, una pluma blanquecina situada entre el cono interior y la envoltura exterior. Esa pluma es carbono sin quemar y hace dos cosas a la vez: reduce el potencial de oxígeno en la piscina y deposita carbono en el metal.
Utilizado deliberadamente, es la elección correcta para aluminio, níquel y aleaciones con alto contenido de níquel, reparación de hierro fundido y revestimiento duro, donde una atmósfera ligeramente reductora protege el baño fundido. En aceros con alto contenido de carbono y para herramientas, una pluma corta compensa la quema de carbono durante la soldadura.
La trampa lo está aplicando al acero con bajo contenido de carbono porque parece más suave. La absorción de carbón endurece la soldadura y la hace más sensible a las grietas, y el hollín que queda en una ranura provoca una fusión incompleta en la siguiente pasada. Mantenga la pluma corta, no más de una vez y media el cono interior, y limpie la pieza de trabajo si aparece hollín.
Llama oxidante: corta, aguda y fácil de exagerar
Si se añade demasiado oxígeno, el cono interior se acorta y se agudiza, la nota se eleva y la envoltura exterior se contrae. Muchos operadores crean esta llama por accidente cuando abren el oxígeno demasiado pronto o ajustan presiones por encima de la tabla de puntas.
A propósito, es adecuado para latón y bronce, donde una atmósfera oxidante suprime la emisión de humos de zinc, y para ranurado y escarpado donde se necesita un calor agresivo. En acero es corrosivo. El carbono se quema de la capa superficial, los elementos de aleación se oxidan y el resultado es una soldadura porosa con escoria atrapada debajo de los bordes. Una piel gris granular en la cara cortada y un corte más ancho de lo que predice el gráfico son signos de que la mezcla ha oscilado demasiado.
Configurar, leer y apagar la llama.
- Inspeccione la punta: orificio redondo, asiento limpio, juntas tóricas intactas. Limpiar con un limpiador de puntas adecuado, nunca con una broca.
- Configure las presiones del regulador según la tabla de puntas del fabricante de la antorcha, manteniendo el acetileno a 1 bar (aproximadamente 15 psi) o menos.
- Purgue ambas líneas durante uno o dos segundos para eliminar el aire y el gas viciado.
- Abra la válvula del soplete de acetileno aproximadamente un cuarto de vuelta y enciéndalo con un encendedor, no con un encendedor.
- Agregue oxígeno hasta que la pluma desaparezca, luego realice un ajuste fino en un trozo de desecho del mismo acero.
- Ajuste para el trabajo: una pluma corta para trabajos de carburación, un cono más corto para trabajos de oxidación.
- Primero cierre el acetileno, luego el oxígeno, luego purgue las líneas y cierre las válvulas de los cilindros.
Dos hábitos evitan la mayoría de las sorpresas. Primero, vuelva a verificar la llama después de cada cambio de punta o reconexión de manguera, porque la entrega cambia. En segundo lugar, tenga a mano un cupón de prueba del material real; una llama que luce perfecta al aire libre puede leerse de manera muy diferente frente a una placa disipadora de calor.
Hardware que mantiene la llama repetible
La llama es tan estable como las piezas que la alimentan. Un asiento de punta desgastado hace pasar aire a través de la rosca, una junta tórica hinchada cambia la mezcla entre pasadas y una punta y un accesorio que no coinciden cambian la proporción para todos los que toman la antorcha. En un banco de producción, esa variación se muestra como un ancho de corte inconsistente mucho antes de que alguien sospeche del gas.
Las puntas de acetileno se dimensionan por orificio y por función. Una serie de uso general como la 1101 cubre los espesores de placa comunes que se encuentran en los talleres de fabricación y reparación, mientras que las series de servicio pesado se adaptan a secciones más gruesas y cortes continuos más largos.
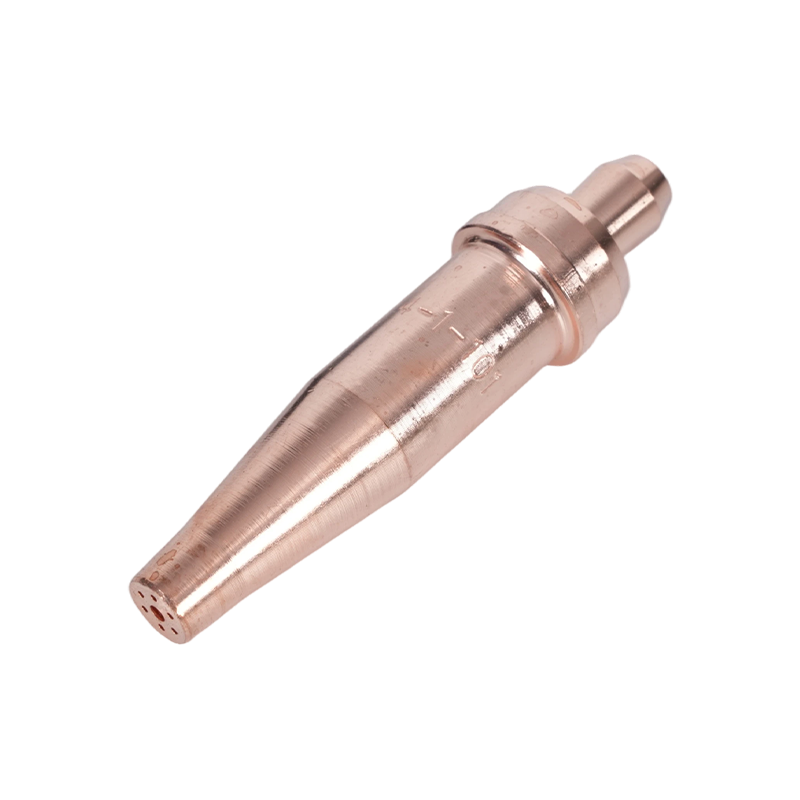 Puntas de soplete de acetileno serie 1-101 para corte de 5 a 200 mm Cubre placas de 5 a 200 mm con 76 mm de longitud y se adapta a antorchas A217, A218, A219, A246, A212 y A800 para trabajos de fabricación y reparación. Ver producto →
Los consumibles merecen la misma atención que el cuerpo de la antorcha. Elegir el tamaño correcto, asentarlo en escuadra y reemplazarlo al primer signo de desconchado se trata con más profundidad en esta guía para Selección y mantenimiento de puntas de soplete de corte. , que vale la pena leer junto con el cuadro de sugerencias.
Para los compradores que especifican kits en un taller, la comprobación práctica es la uniformidad: la misma interfaz de mango, la misma serie de accesorios, la misma numeración de puntas, de modo que una configuración de llama registrada en un banco pueda reproducirse en otro.
Puntos de seguridad que cambian el comportamiento de la llama
El retroceso es el modo de falla que más importa y es un problema de llama más que de gas. Un frente de llama que sube por la manguera convierte un pequeño error en un evento cilíndrico. Las válvulas de retención retardan la inversión del gas pero no detienen el frente de llama; sólo un arrestor adecuado lo hace. Montarlos en la salida del regulador y, cuando la evaluación de riesgos lo requiera, también en la entrada del soplete.
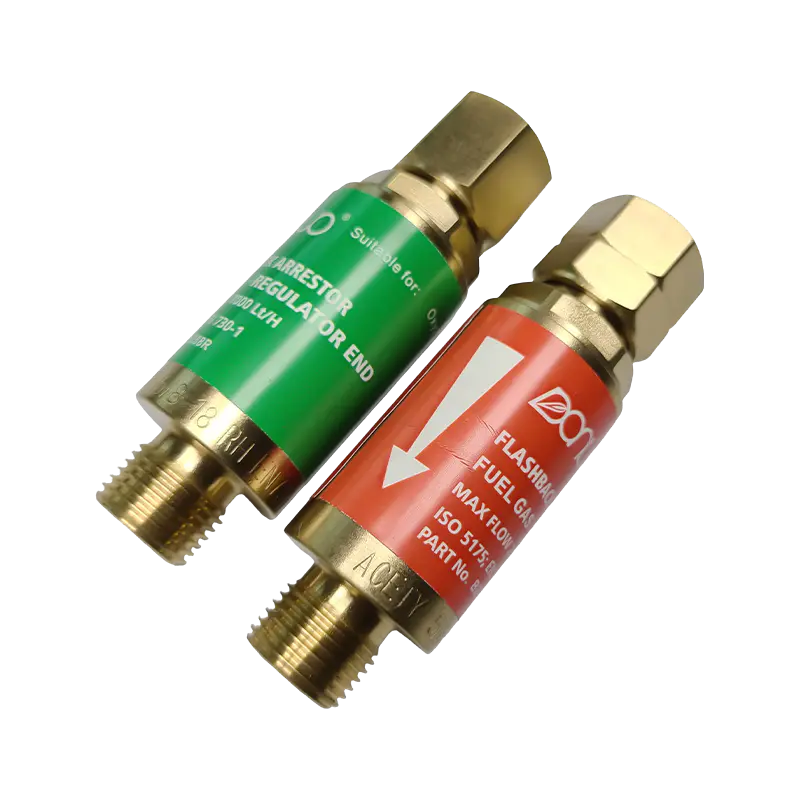 Supresor de retroceso de llama de oxiacetileno serie B288 Evita el retroceso y el flujo inverso de gas con modelos para oxígeno (7000 L/h) y gas combustible (2600 L/h) en múltiples tamaños de rosca, protegiendo a los operadores y al equipo. Ver producto →
Nunca haga funcionar acetileno por encima de aproximadamente 1,5 bar (aproximadamente 15 psi) en la manguera, ya que el acetileno libre se vuelve inestable a una presión más alta. Mantenga los cilindros en posición vertical y asegurados, mantenga la grasa y el aceite alejados de las conexiones de oxígeno y use lentes de filtro del tono correcto para el trabajo en cuestión. Una llama que explota, silba o cambia de color por sí sola es una señal de parada de trabajo, no algo a lo que haya que ajustarse.
El fraguado de llama es una habilidad que se mide en segundos, pero decide la calidad del corte, la solidez de la soldadura y la vida útil de los consumibles en todo el taller. Si está estandarizando antorchas, puntas y supresores para una línea de producción, o necesita piezas fabricadas según sus propios planos y especificaciones de gas, puede comunicarse con el equipo a través del pagina de contacto con tus datos.