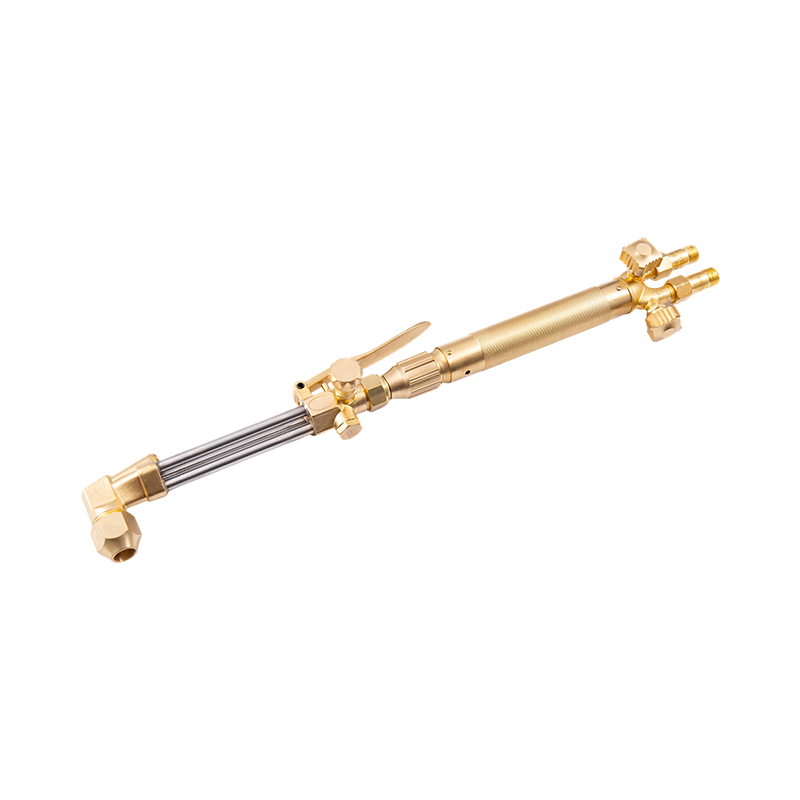
Un soplete que explota en la punta, una ranura que se desplaza hacia un lado, una punta que sigue fusionándose con la placa: estas fallas generalmente no comienzan cerca de donde aparecen. Comienzan con un diagrama que muestra la forma de la herramienta pero no la trayectoria del gas. Rastree el oxígeno y el acetileno desde la válvula del cilindro hasta el orificio de corte y la mayoría de los problemas del banco se pueden diagnosticar en un minuto, y se pueden pedir piezas de repuesto sin conjeturas.
La versión corta: en un soplete de oxiacetileno estándar de dos mangueras, el combustible y el oxígeno corren en líneas separadas hasta el mezclador dentro del accesorio de corte, donde se combinan en la proporción para la que fue diseñada la punta. La palanca de corte de oxígeno abre un tercer pasaje, mucho más grande, que pasa por alto el mezclador por completo. Todo lo demás en el dibujo (reguladores, supresores, válvulas de aguja, tuerca de punta) existe para medir o proteger esos tres flujos.
El camino del gas es el diagrama
La mayoría de los diagramas de paredes de taller son vistas despiezadas: piezas ordenadas por posición. Un diagrama de trabajo es un diagrama de flujo. Síguelo en orden y cada componente tiene exactamente un trabajo.
- Válvula del cilindro de acetileno, abierta no más de una vuelta y media; La válvula del cilindro de oxígeno se abrió completamente.
- Reguladores, uno por cilindro, que reducen la alta presión de almacenamiento a una baja presión de entrega.
- Mangueras, convencionalmente rojas para combustible y verdes, negras o azules para oxígeno, con roscas a la izquierda en cada conexión de gas combustible, por lo que no se pueden intercambiar.
- Supresores de retroceso de llama o válvulas de retención en las salidas del regulador y, a menudo, también en las entradas del soplete.
- Accesorios de entrada de la antorcha, luego las dos válvulas de aguja en el mango.
- El mezclador, donde el oxígeno precalentado y el gas combustible se combinan antes de ingresar a la punta.
- La punta de corte, donde los orificios de precalentamiento rodean un orificio central de corte de oxígeno.
| Componente | Posición en el flujo | Que verificar |
|---|---|---|
| Regulador | Directamente en cada cilindro | El manómetro de entrega lee la presión baja prevista, no la presión del cilindro. |
| Manguera | Entrada del cilindro a la antorcha | Codificación de colores, tuerca de combustible izquierda, sin grietas cerca del engarce |
| arrestador | Regulador outlet or torch inlet | La flecha de flujo mira hacia la antorcha; elemento no contaminado con aceite |
| Válvulas de aguja | Cuerpo del mango | Desplazamiento suave, sin fugas más allá del empaque, perillas codificadas por colores |
| mezclador | Base del accesorio de corte | Chorros limpios, juntas tóricas en buen estado, tipo correcto para la antorcha |
| Palanca de corte | Parte trasera del accesorio | Se abre completamente, se cierra de golpe y no se arrastra. |
| Punta y tuerca | Frente del archivo adjunto | Asiento sin mellas, número de punta correcto, orificios limpios |
Dos números de esa cadena no son negociables. La presión de suministro de acetileno debe permanecer en 15 psig o menos; Más allá de eso, el gas se vuelve inestable en la manguera y el riesgo pasa de ser inconveniente a ser realmente peligroso. El diámetro de la manguera también es importante: 1/4 de pulgada es normal hasta aproximadamente el tamaño de punta 5, mientras que 3/8 de pulgada se usa en puntas más grandes para que el flujo de oxígeno de corte no se quede sin agua.
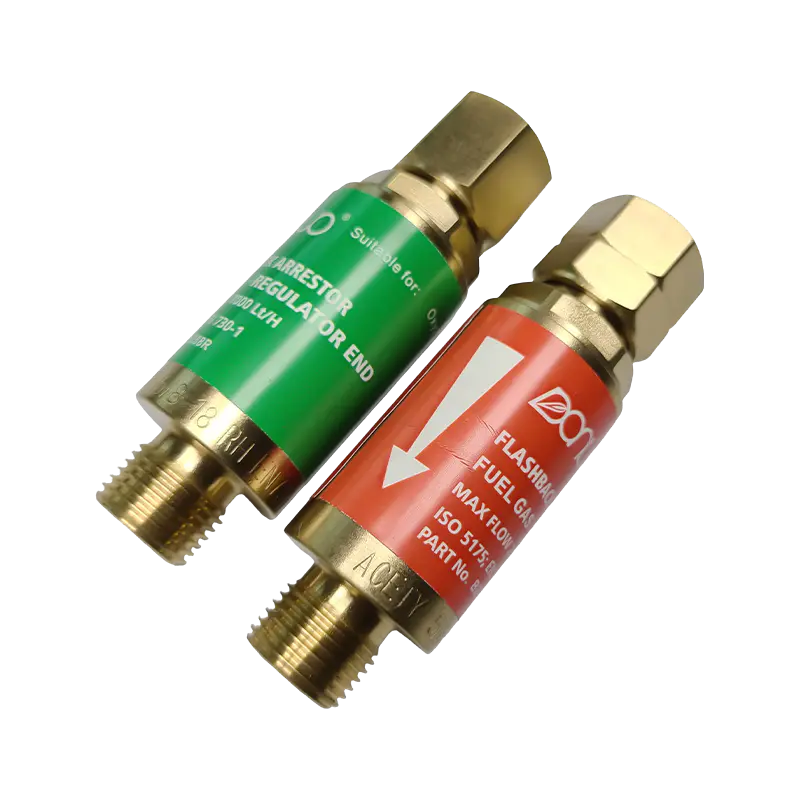 Serie de supresores de retroceso de llama de oxiacetileno B288 Para soldadura y corte con oxiacetileno, la serie B288 ofrece modelos de oxígeno y gas combustible con múltiples conexiones de rosca y protección contra retroceso/flujo inverso para configuraciones de antorcha. Ver producto →
Dentro del mango y el accesorio de corte
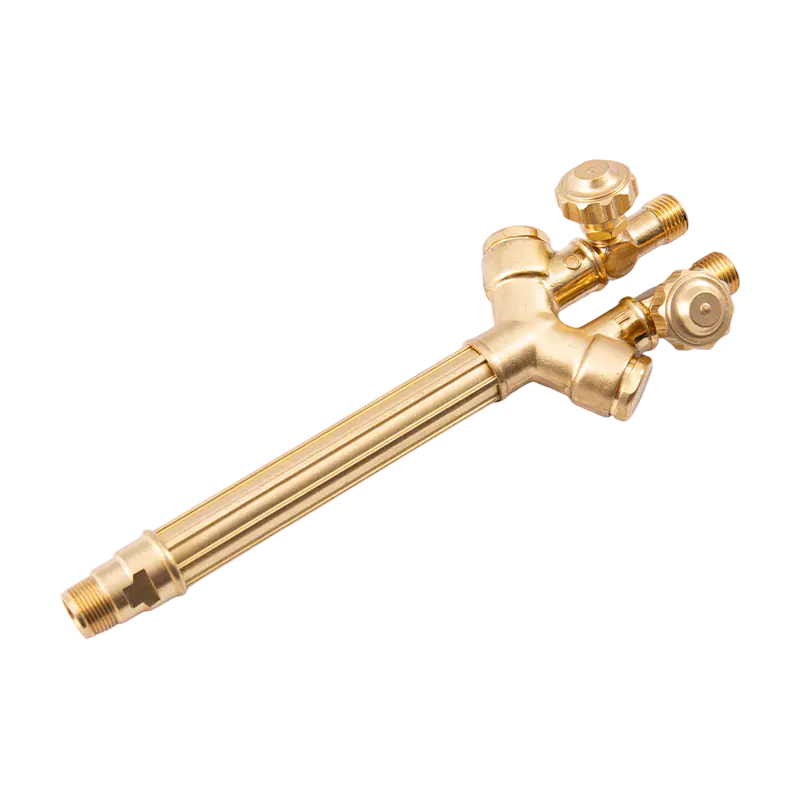
Un soplete de dos piezas se divide en un mango y un accesorio de corte que lo une con dos tubos y una tuerca de unión. En la mayoría de los diseños, el mango no contiene ninguna cámara de mezcla; es un par de cuerpos de válvula con vástagos, empaquetaduras y perillas.
Válvulas de aguja
Las perillas de combustible y oxígeno miden el gas precalentado y se ajustan juntas: abra ligeramente el combustible, enciéndalo y luego agregue oxígeno hasta que el cono interior brillante se acorte hasta convertirse en una llama neutra. Los diagramas suelen dibujarlos como dos círculos pequeños. En la práctica, se encuentran entre las primeras piezas reemplazadas, porque un ajuste excesivo daña el asiento del vástago y la llama deja de responder al ajuste.
Mezclador o inyector
Situada en la base del accesorio, la batidora es donde el dibujo se mantiene. Los sopletes de igual presión combinan los dos gases a presiones similares. Los sopletes inyectores utilizan un pequeño chorro de oxígeno para aspirar gas combustible hacia la cámara, manteniendo la mezcla estable cuando la presión del acetileno cae. Una batidora desgastada aparece como una llama que cambia de carácter cuando se inclina la antorcha o un estallido al encender la luz.
Cortar la palanca de oxígeno
La palanca abre una válvula que admite un flujo de oxígeno de gran volumen directamente al centro de la punta, sin pasar por el mezclador. Debe abrirse completamente y cerrarse bruscamente. Una palanca que se desliza produce un borde irregular y una ranura de gran tamaño sin ninguna otra causa obvia.
Tuerca de punta y asiento
La tuerca sujeta un asiento cónico contra un cono correspondiente en la punta. Este es un sello de metal con metal, no un sello de rosca. Una sola muesca en el asiento permite que el oxígeno fluya hacia los conductos de precalentamiento y crea la queja familiar de que la punta sigue saltando sin importar cómo estén configuradas las válvulas.
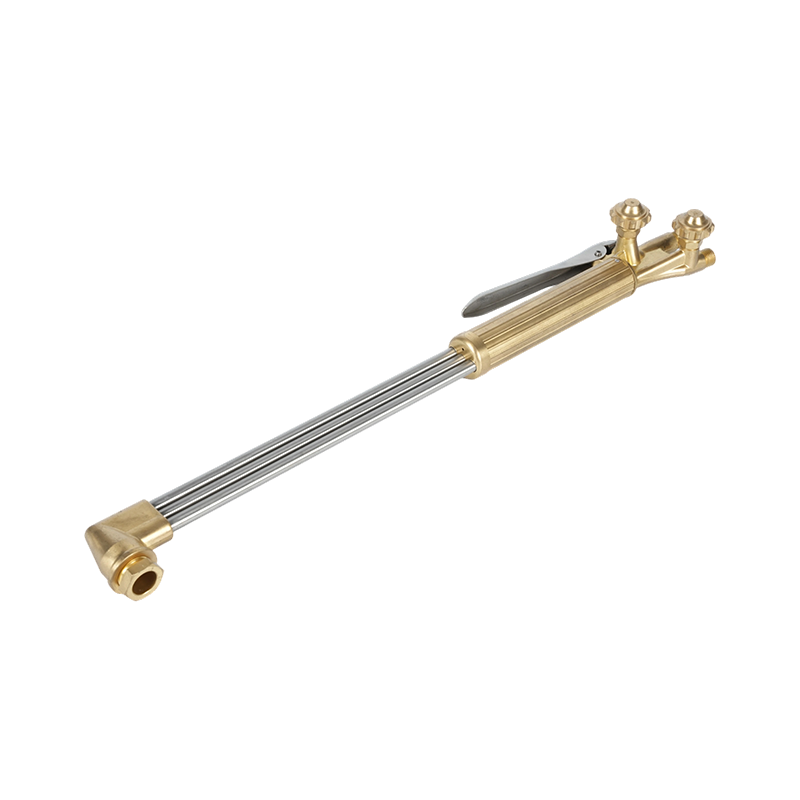 Antorcha de corte portátil de oxígeno y acetileno para trabajo pesado B400 Antorcha manual de doble tubo para cortes exigentes de hasta 300 mm, compatible con acetileno y propano y boquillas 1502/1503 para trabajos de fabricación pesados. Ver producto →
Cómo se ve la punta en una sección transversal
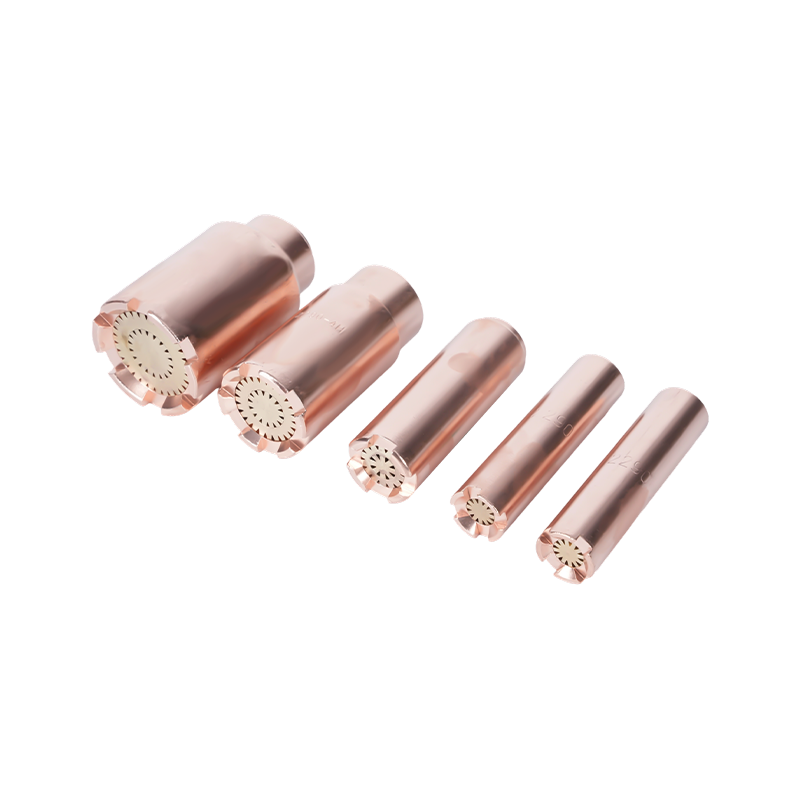
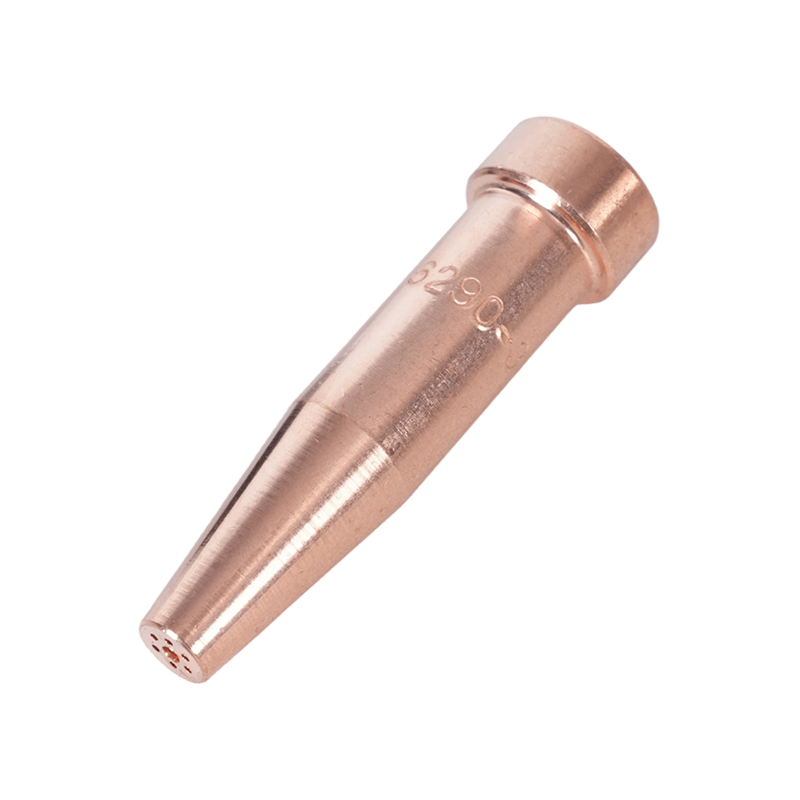
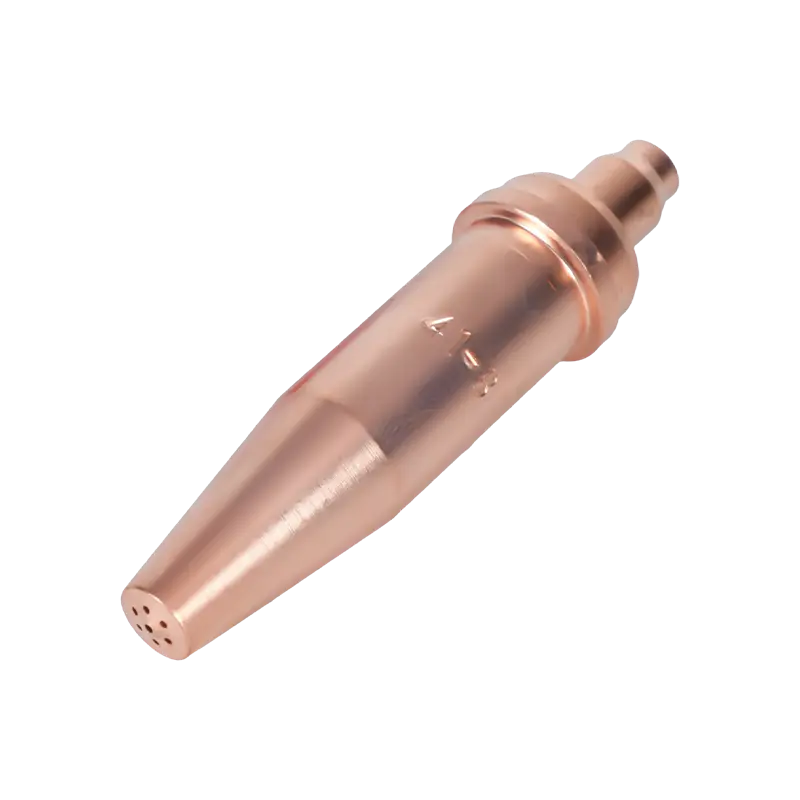
Acérquese y el diagrama se convierte en un pequeño conjunto: un cuerpo hexagonal o moleteado, un asiento cónico, un anillo de orificios de precalentamiento (comúnmente de cuatro a seis, más en tamaños grandes) y un orificio de corte central. El número de punta está estampado en el cuerpo y ese número rige toda la configuración.
Cortar no es derretir. Las llamas de precalentamiento elevan una mancha de acero a su temperatura de ignición, aproximadamente 870 °C (1600 °F), y el chorro de oxígeno oxida el hierro y expulsa el óxido de la ranura. Es por eso que la condición del orificio de precalentamiento es más importante de lo que la mayoría de los operadores esperan: un orificio parcialmente bloqueado hace que un lado del corte se enfríe y la ranura se curva alejándose de la línea.
Tamaño, grosor y presión de la punta coincidentes
Las tablas publicadas varían según el fabricante, el gas combustible y la serie de puntas, pero la relación es constante: el número de puntas aumenta con el espesor de la placa, la presión de oxígeno de corte aumenta con el número de puntas y la velocidad de desplazamiento disminuye.
| Espesor de la placa | Número de propina típico | Cortar la presión del oxígeno |
|---|---|---|
| 3 mm (1/8 pulg.) | 000 | 20 a 25 psig |
| 6 mm (1/4 pulg.) | 00 | 20 a 25 psig |
| 10 mm (3/8 pulg.) | 0 | 25 a 30 psig |
| 20 mm (3/4 pulg.) | 1 | 30 a 35 psig |
| 25 mm (1 pulgada) | 2 | 35 a 40 psig |
| 50 mm (2 pulgadas) | 3 | 40 a 45 psig |
| 100 mm (4 pulgadas) | 5 | 45 a 55 psig |
Dos notas prácticas. Las puntas de propano tienen conductos de precalentamiento más grandes y consumen más oxígeno que las puntas de acetileno del mismo número, por lo que una tabla escrita para un combustible no es válida para el otro. Y cada presión en cualquier tabla se mide en el regulador a través de una longitud de manguera determinada; en recorridos de más de 25 pies, agregue un poco de presión de suministro y vuelva a verificar la llama antes de echarle la culpa a la punta.
Cuatro detalles que el dibujo suele omitir
- Colocación de pararrayos. Los protectores del extremo del regulador protegen los cilindros; Las válvulas de retención del extremo del soplete protegen al operador. Muchos diagramas muestran uno y no el otro. En un banco ocupado, caben ambos.
- Enfrentamiento de propinas. El cono interior debe quedar entre 1,5 y 3 mm de la placa. El contacto sobrecalienta la punta e inicia un ciclo pop que ningún ajuste de la válvula curará.
- Arrastre y ángulo de avance. Las líneas de arrastre se inclinan con la dirección de desplazamiento y un avance de 10 a 15 grados compensa en placas más gruesas. Un diagrama que muestra una ranura perfectamente vertical muestra un ideal, no un resultado.
- Limpieza de orificios. Los orificios de precalentamiento se limpian con un limpiador de puntas del tamaño correcto, nunca con una broca. La perforación elimina el borde dosificador y retira la punta.
La disciplina de manipulación de gas pertenece al mismo dibujo. nuestra guía para Precauciones de seguridad al utilizar un soplete de corte. cubre pruebas de fugas, secuencia de iluminación y apagado en el orden en que deben ocurrir.
Especificación de una antorcha según el diagrama
Una vez que el flujo es claro, las decisiones de compra se vuelven más sencillas. Tres preguntas deciden la mayor parte. ¿Qué clase de servicio exige el trabajo: pesado, mediano o liviano, lo que se refleja en el espesor de las paredes, los vástagos de las válvulas y las manijas de latón forjado versus las de aluminio? ¿Qué estándar regional siguen las puntas y los asientos, ya que los patrones estadounidenses, australianos, británicos y japoneses no se intercambian? ¿Y quién suministra los consumibles (puntas, tuercas, juntas tóricas y elementos de retención) dentro de cinco años?
Para los compradores que se abastecen de un fabricante, el diagrama también funciona como una hoja de especificaciones. Un proveedor capaz de forjar, mecanizar y ensamblar internamente puede mantener tolerancias en el cono del asiento y el chorro mezclador, las dos características que más afectan la calidad del corte. Nuestra propia producción en Ningbo cubre la fabricación de troqueles, forjado, acabado de superficies, mecanizado CNC e inspección bajo un mismo techo, con aproximadamente dos décadas en herramientas de corte y soldadura, y mecanizamos según los dibujos del cliente cuando un patrón estándar no encaja.
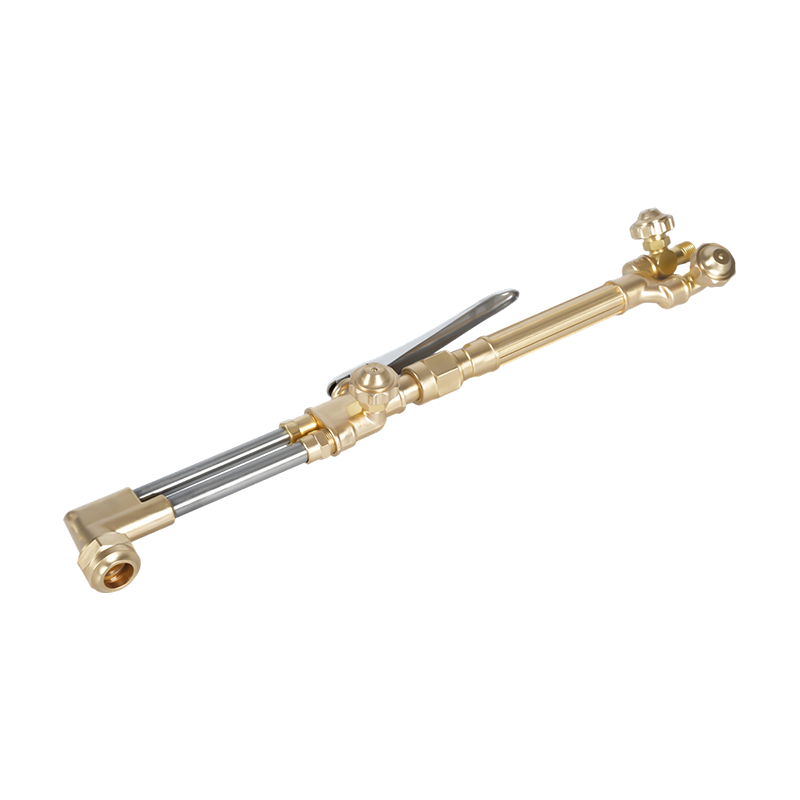 Kit de soplete de corte de alta resistencia para oxiacetileno/propano A217 Kit de alta resistencia con accesorio de corte A212 y mango A211, clasificado para 200 mm y compatible con oxiacetileno o propano para corte, soldadura fuerte y calentamiento industrial. Ver producto →
Si está haciendo coincidir un juego de antorcha con un inventario de manguera, regulador y punta existente, envíe el dibujo o los números de pieza a través de nuestro pagina de contacto y confirmaremos el tipo de asiento, la forma de la rosca y la compatibilidad de la punta antes de cotizar.
Imprima el diagrama y luego anótelo: escriba las presiones reales del regulador, el número de punta que utiliza en cada espesor de placa y la fecha en que se inspeccionaron los supresores por última vez. Un dibujo que lleva sus propios números deja de ser un póster y comienza a ser una hoja de preparación, y la próxima vez que un corte falla, la respuesta suele estar a una línea de distancia.