Una punta n.° 1, aproximadamente 28 psi de oxígeno y 4 psi de acetileno desmontarán una placa de acero dulce de 6 mm en unos segundos. Pasa el mismo soplete sobre una placa de 25 mm sin tocar nada y el corte se detiene a la mitad, el corte se ensancha y alguien termina puliendo el borde hasta alcanzar la tolerancia.
Nada sobre el operador cambió. El corte con oxiacetileno es uno de los pocos procesos de trabajo de metales donde las decisiones de configuración (tamaño de la punta, presión del gas, separación y velocidad de desplazamiento) deciden más el resultado que la mano que sostiene el soplete. La siguiente guía cubre la secuencia de configuración, la selección de punta y presión, el ajuste de la llama, el hardware de seguridad y las opciones de hardware que hacen que los cortes sean repetibles.
Dónde se decide realmente la calidad del corte
Tres variables controlan el corte: velocidad del chorro de oxígeno en la punta, entrada de calor de precalentamiento y velocidad de desplazamiento. Dos de los tres quedan bloqueados antes de que se encienda la llama, razón por la cual una antorcha que "corta mal" generalmente tiene un problema de configuración más que un problema del operador.
- La condición y el tamaño del orificio de la punta establecen la velocidad del chorro. Una punta que ha sido escariada, caída o ejecutada con una presión incorrecta para su tamaño pierde velocidad y deja el clásico corte áspero y descolorido.
- Los ajustes del regulador establecen el precalentamiento y el corte del flujo de oxígeno. La baja presión de oxígeno produce cortes lentos e incompletos; La presión excesiva crea turbulencias, un corte ancho y escoria dura.
- La velocidad de desplazamiento es la única variable que se ajusta en directo durante el corte. Las líneas de arrastre en un ángulo de 10 a 15 grados detrás de la vertical significan que la velocidad es la correcta; las líneas de retraso casi verticales significan demasiado lentas y las líneas de retraso aplanadas significan demasiado rápidas.
Secuencia de configuración: orden de operaciones
Trabaje con la misma secuencia cada vez. La mayoría de las quejas sobre una "antorcha defectuosa" se remontan a un paso omitido en lugar de a la antorcha en sí.
- Inspeccione antes de conectar: camisa de manguera agrietada o hinchada, asiento de punta dañado, empaquetadura de válvula desgastada.
- Abra brevemente la válvula de cada cilindro para eliminar el polvo y luego ciérrela nuevamente.
- Monte los reguladores y apriete las tuercas de entrada con una llave del tamaño adecuado, nunca con unos alicates o una llave para tubos.
- Instale supresores de retroceso de llama o válvulas de retención de flujo inverso en las salidas del regulador o en las entradas del soplete, según lo requiera el código de su sitio.
- Conecte las mangueras a las espigas correctas y confirme que los accesorios tengan el par de roscas derecha, izquierda o derecha.
- Abra las válvulas de los cilindros lentamente. En un cilindro de acetileno, no abra más de una vuelta y media para poder cerrarlo rápidamente.
- Establezca las presiones de trabajo con las válvulas del soplete abiertas y luego ciérrelas.
- Pruebe todas las juntas para detectar fugas con agua jabonosa o líquido de detección de fugas. Nunca con llama.
- Encienda con un encendedor de chispas, no con un encendedor desechable ni con una cerilla.
Selección de punta y presión de gas
El tamaño de la punta se adapta primero al grosor de la placa y todo lo demás se deriva de ello. Una punta con capacidad para 6 mm no se puede forzar a través de 25 mm aumentando la presión; el orificio simplemente no deja pasar suficiente oxígeno y la presión adicional se convierte en turbulencia que erosiona la cara cortada.
Los patrones regionales son igualmente importantes. Una punta que se adapta a un asiento de antorcha de estilo estadounidense no se asentará correctamente en una antorcha de patrón australiano o británico, incluso cuando la rosca parezca estrecha. Las puntas de propano de dos piezas añaden una segunda diferencia: los orificios de precalentamiento y corte están separados, por lo que no son intercambiables con las puntas de acetileno de una sola pieza.
| Espesor de la placa | Tamaño típico de punta | Presión de oxígeno | Presión de acetileno | nota practica |
|---|---|---|---|---|
| 3 a 6 milímetros | 0 o 1 | 20 a 25 psi | 3 a 5 psi | Viaje rápido, precalentamiento corto |
| 6 a 12 milímetros | 1 o 2 | 25 a 30 psi | 4 a 6 psi | Velocidad constante, incluso líneas de arrastre |
| 12 a 25mm | 2 o 3 | 30 a 40 psi | 5 a 8 psi | Viaje más lento, cuidado con la escoria |
| 25 a 50 milímetros | 3 o 4 | 40 a 50 psi | 7 a 10 psi | Perforar en el borde de la placa |
| 50 a 100 milímetros | 5 o 6 | 50 a 60 psi | 8 a 12 psi | Alto flujo de oxígeno, precalentamiento de dos etapas |
Una vez que el corte esté en marcha, ajústelo desde el gráfico en lugar de alejarse de él. Un borde superior redondeado con escoria soldada en la parte inferior generalmente significa que la presión de oxígeno es demasiado alta o que el desplazamiento es demasiado lento. Una línea de escoria suave y gomosa y un avance incompleto generalmente significan que la presión es demasiado baja o el desplazamiento es demasiado rápido.
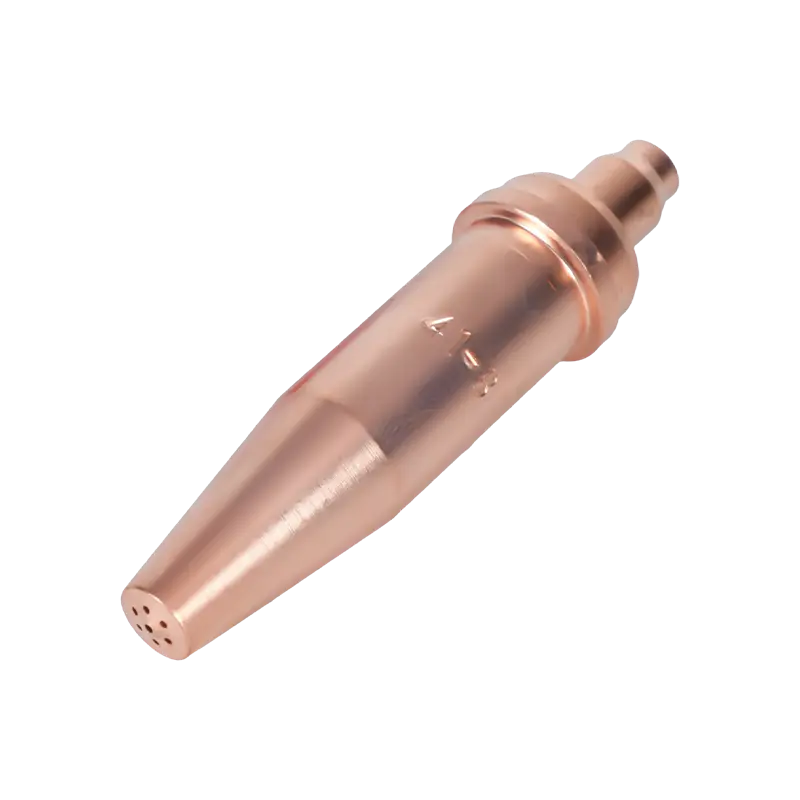
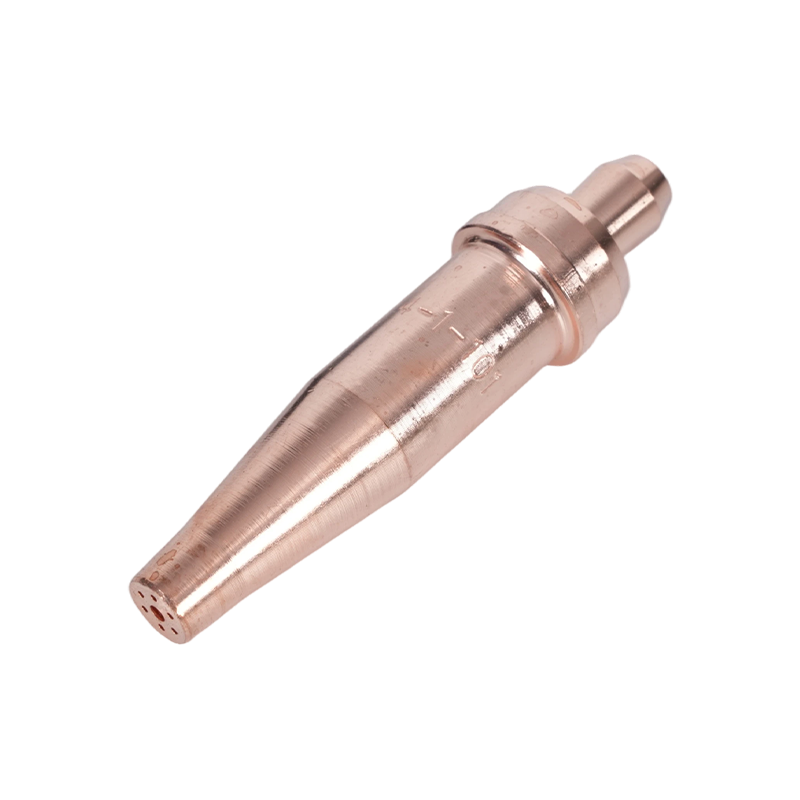
Tip Care es la mejora de rendimiento más barata disponible. Limpie los orificios con el limpiador de puntas adecuado, nunca con una broca o alambre de soldar, y reemplace cualquier punta cuyos orificios de precalentamiento se hayan vuelto ovalados o cuyo asiento esté rayado. nuestra guía para Selección, configuración y mantenimiento de la punta del soplete de corte. Cubre rutinas de limpieza y solución de problemas con más detalle.
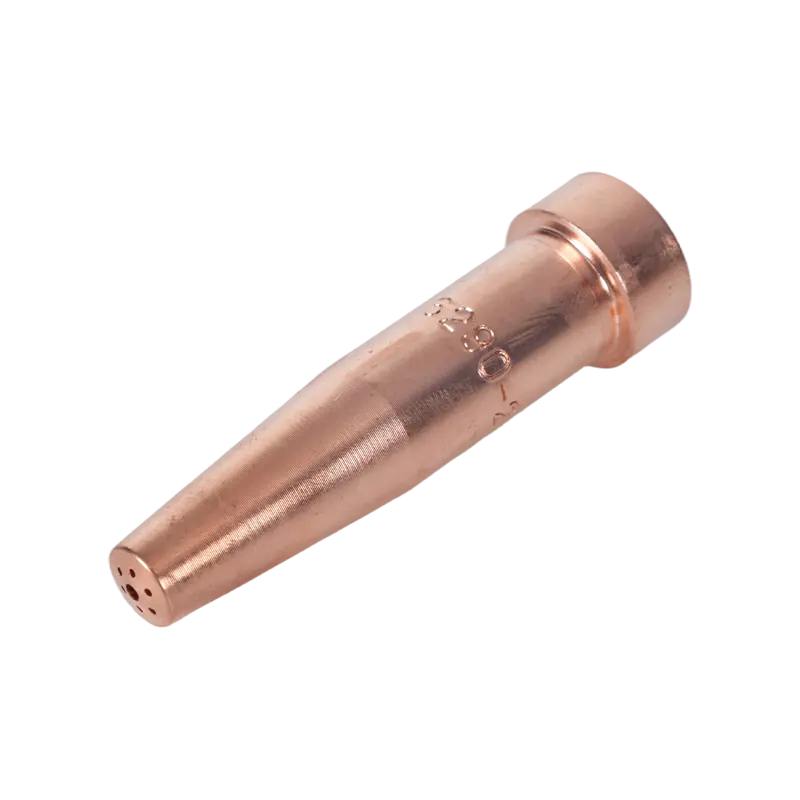 Punta de corte de acetileno serie 6290 para antorchas estilo americano Esta punta de corte de acetileno se adapta a los sopletes A735 y A623 y cubre acero de 1 a 300 mm; útil para trabajos de perforación y placas delgadas donde se prefiere el acetileno. Ver producto →
Acetileno o propano
Para placas de 20 mm y superiores, el propano suele ganar en coste por metro cortado. Para placas más delgadas, perforaciones y cualquier trabajo de soldadura fuerte o calentamiento, el acetileno sigue siendo el mejor combustible.
- El acetileno se quema a mayor temperatura en oxígeno, cerca de 3.100 grados Celsius, y se precalienta más rápido, lo que es adecuado para placas delgadas, perforaciones y soldaduras.
- El propano tiene una temperatura de llama más baja pero una envoltura de calor más grande que se mantiene en secciones gruesas, y es más barato por cilindro y más seguro de almacenar.
- El acetileno es inestable por encima de aproximadamente 15 psi, por lo que las presiones de acetileno se mantienen bajas y la regla de la válvula del cilindro es importante.
- El propano consume notablemente más oxígeno para el mismo corte, por lo que las recargas de oxígeno se convierten en el principal costo de funcionamiento.
- Los dos combustibles necesitan consejos diferentes. Al intercambiarlos se cambia la forma de la llama, el tiempo de precalentamiento y la calidad del corte.
Técnica de corte y ajuste de llama
Primero encienda el acetileno, luego agregue oxígeno hasta que el cono interior esté brillante, bien definido y redondeado en la punta. Esa llama neutra es lo que asumen la mayoría de las tablas de corte. Una llama oxidante con un cono corto y puntiagudo corta algunos aceros más rápido pero desgasta las puntas y oxida la cara cortada; una llama carburadora con una pluma larga añade carbón y ralentiza el corte, por lo que generalmente se reserva para trabajos de calentamiento específicos.
Lleve la punta al plato a aproximadamente 90 grados, precaliente el punto de inicio a un rojo cereza opaco, luego abra completamente la palanca de oxígeno de corte y continúe. Mantenga el punto de separación estable entre 3 y 5 mm. Colocar la punta sobre el plato lo sobrecalienta y elimina el corte. Para cortes en bisel, incline la antorcha en la dirección de avance y reduzca ligeramente la velocidad para que el bisel permanezca recto.
Hardware de seguridad que pertenece a cada configuración
Los supresores de retroceso de llama y las válvulas de retención de flujo inverso son los dos elementos que con mayor frecuencia faltan en un soplete que ha estado en servicio durante años. Una válvula de retención detiene el flujo de gas hacia atrás; Un supresor de retroceso de llama también detiene el frente de llama que regresa por la manguera hacia el regulador y el cilindro. Los supresores en la salida del regulador protegen la manguera y el cilindro, mientras que los supresores en la entrada del soplete protegen el extremo del operador. Muchos códigos de sitio requieren ambos.
- Las mangueras de oxígeno y combustible no son intercambiables; Utilice el grado y la convención de color correctos para su región.
- Nunca utilice oxígeno en lugar de aire comprimido para limpiar o purgar.
- Ventile el área de trabajo; El acetileno, el propano y el oxígeno cambian la composición del aire que rodea al operador.
- Mantenga una vigilancia contra incendios durante el período que especifica su permiso de trabajo en caliente, generalmente 30 minutos después del último corte.
- Revise las mangueras en busca de quemaduras y grietas en cada turno; una manguera que ha sido pasada por una placa es una fuga esperando a aparecer.
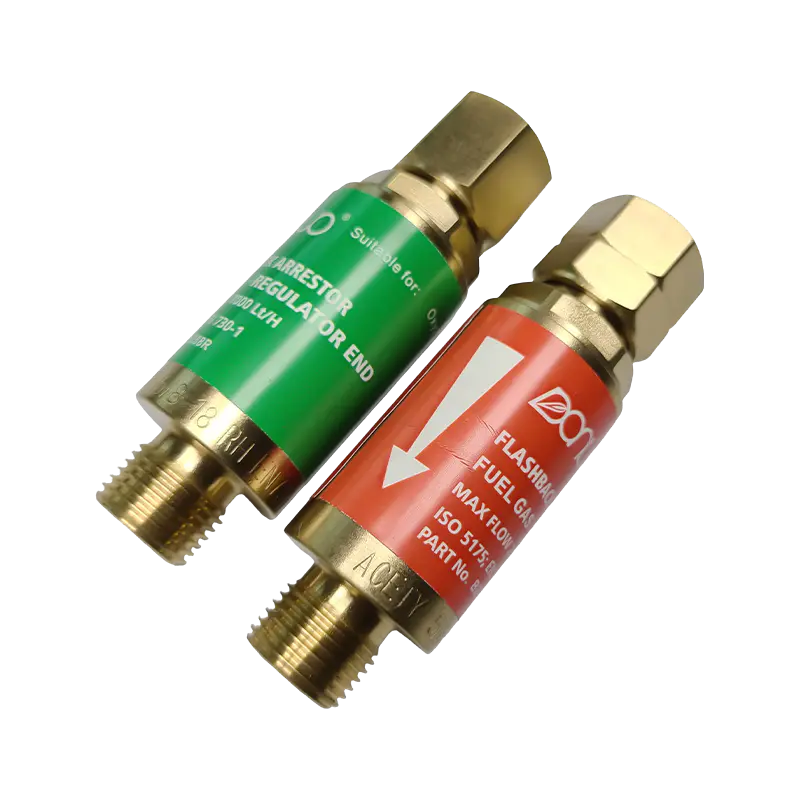 Supresor de retroceso de llama de oxiacetileno serie B288 Este protector, que a menudo falta en los sopletes más antiguos, protege las configuraciones de soldadura y corte con oxiacetileno contra el retroceso y el flujo inverso, con modelos de oxígeno y gas. Ver producto →
Cómo hacer coincidir el cuerpo de la antorcha y el mango con el trabajo
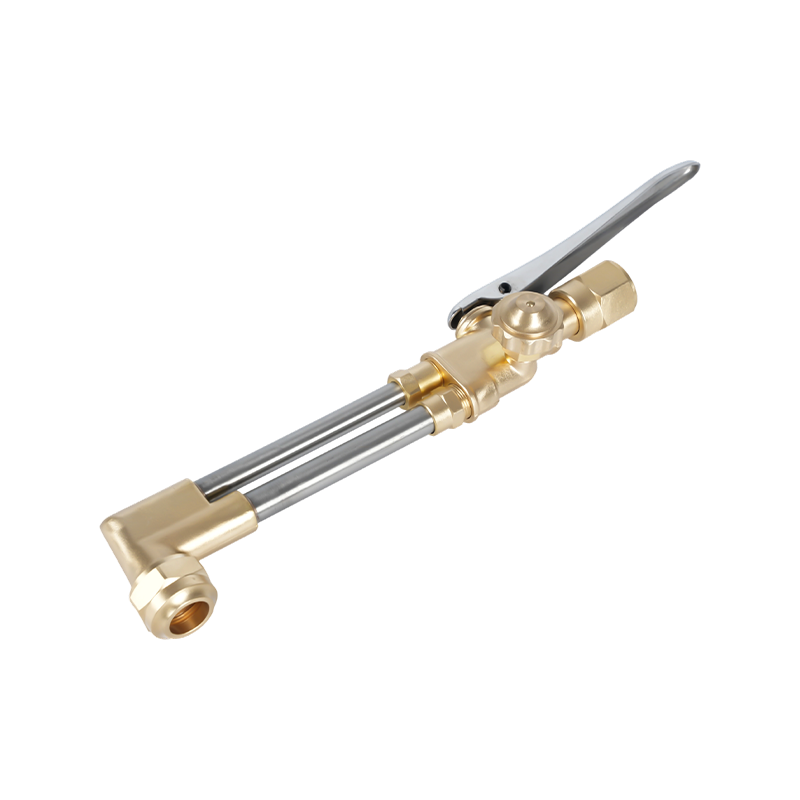
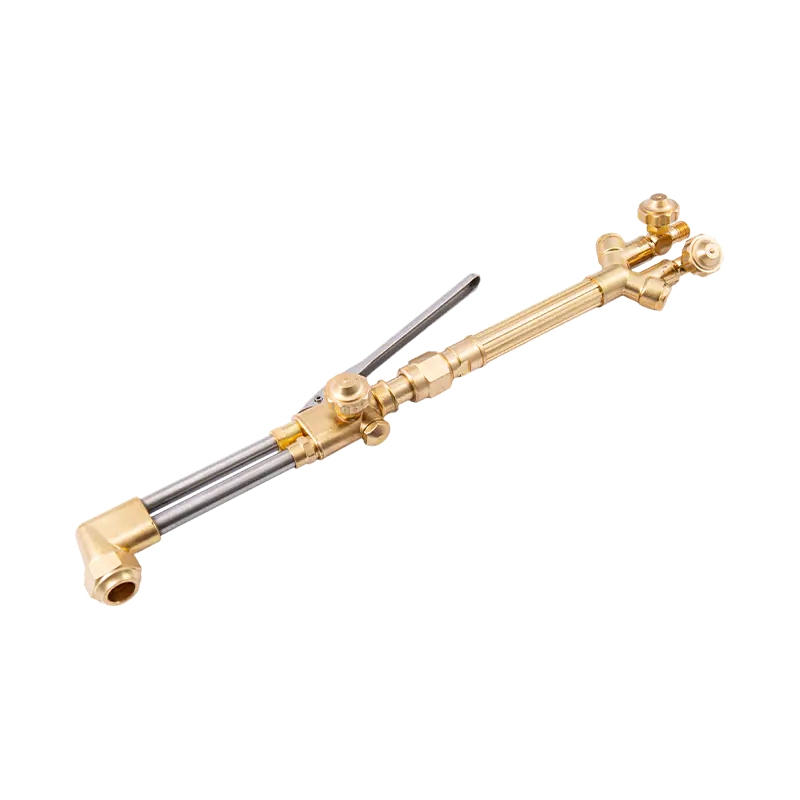
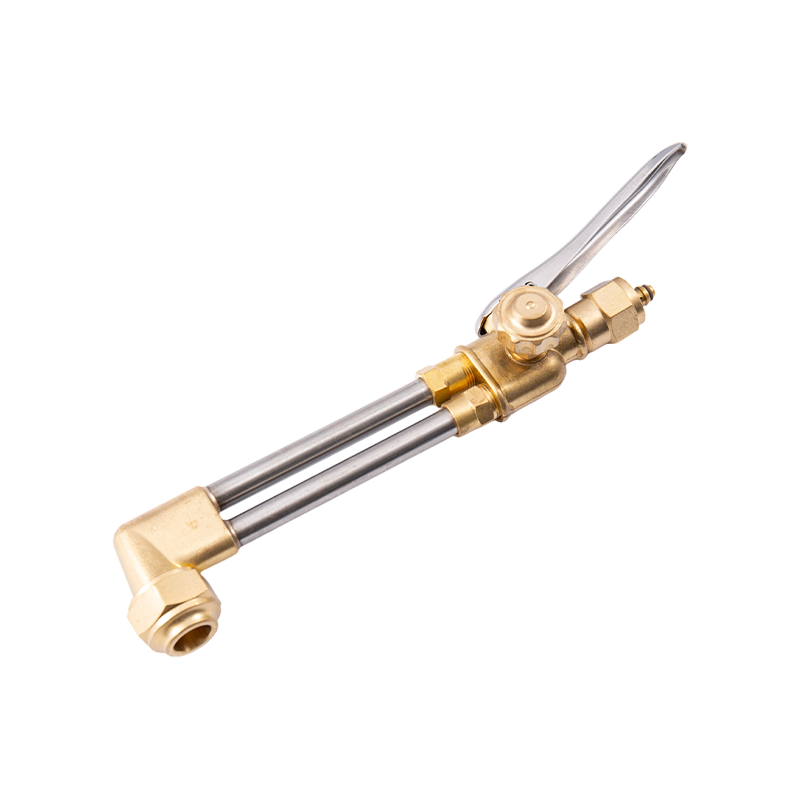
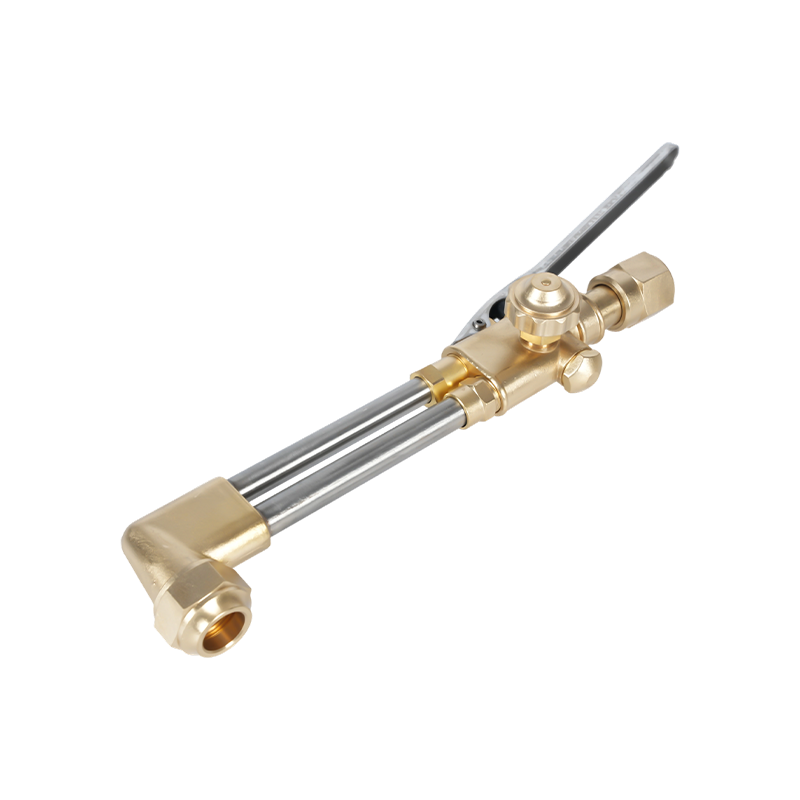
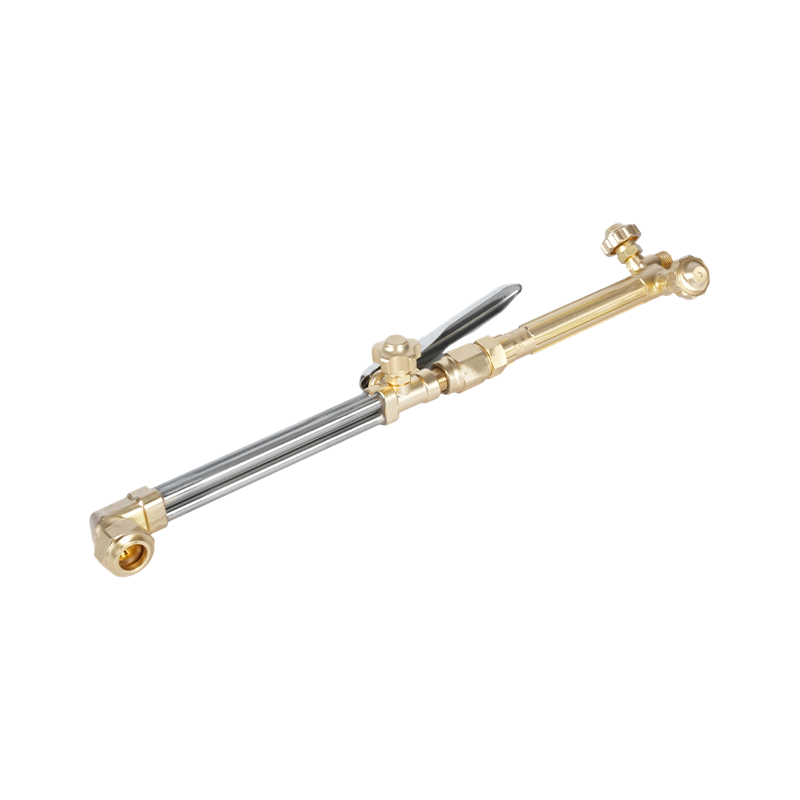
El hardware de la antorcha se clasifica según el servicio: pesado, medio y ligero. Un accesorio de corte de alta resistencia con mango a juego mantiene la presión y se mantiene frío durante el corte de producción de placas gruesas. Un mango ligero hace el mismo trabajo en chapa de metal con menos peso en la mano, pero no resistirá el trabajo continuo en una placa de 50 mm.
Tres detalles deciden si una antorcha se adapta a una configuración existente. El patrón de la región determina la compatibilidad de la punta, el accesorio y el mango, ya que los patrones de EE. UU., Australia, Gran Bretaña y Japón utilizan diferentes estándares de asiento y rosca. El formato también importa: las combinaciones de accesorio y mango son más baratas de mantener porque solo se reemplaza la parte desgastada, mientras que las antorchas manuales de una sola pieza son más sencillas para un uso ocasional. El material se adapta a la posición de trabajo, con cuerpos de latón que resisten el calor y el desgaste y sujetan bien las roscas, y mangos de aluminio que reducen el peso para trabajos por encima de la cabeza.
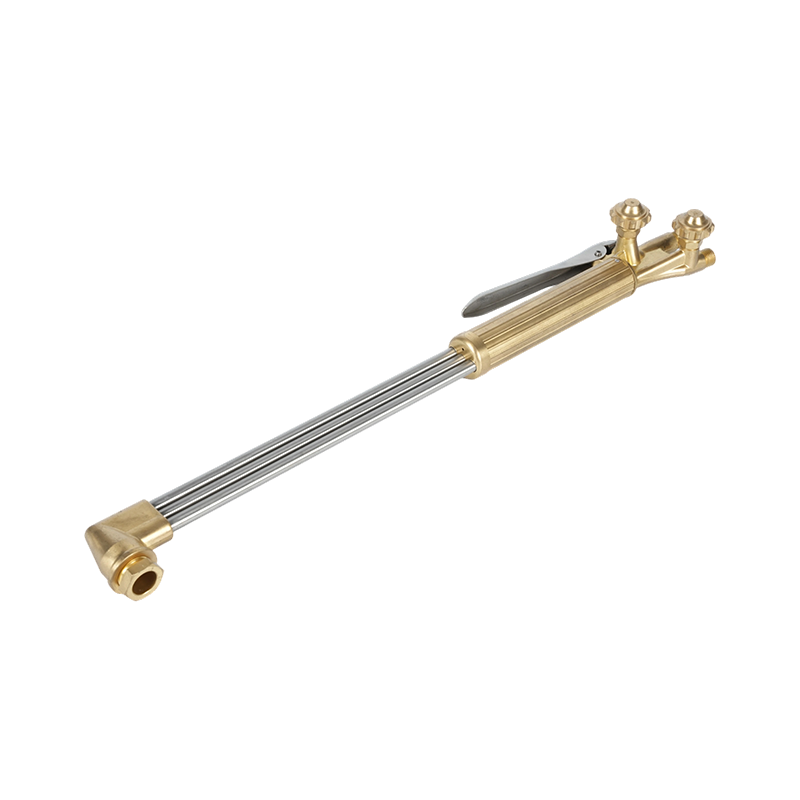 Antorcha de corte portátil de oxígeno y acetileno para trabajo pesado B400 Antorcha de mano de alta resistencia para corte de acetileno o propano hasta 300 mm, con flujo de doble tubo y cabezal de latón forjado; Se adapta a la fabricación, construcción naval y reparación. Ver producto →
Adquisición de antorchas, puntas y repuestos
Para los distribuidores y fabricantes, las preguntas prácticas tienen que ver con la continuidad: ¿se puede volver a pedir la misma serie de puntas en dos años, los asientos y las roscas son consistentes entre lotes y se pueden suministrar repuestos con su propia marca? Un proveedor que procesa materiales, fabricación de moldes, forjado, mecanizado y pruebas internamente puede mantener esas tolerancias y también puede producir piezas según el dibujo del cliente cuando ningún patrón estándar se ajusta a una antorcha existente.
Si está combinando puntas y mangos con una flota existente, o planea una gama OEM, envíe sus dibujos y especificaciones de roscas a través de nuestro pagina de contacto y volveremos con el patrón estándar más cercano o una opción personalizada.