Un corte limpio con oxiacetileno es principalmente una cuestión de orden y números. Inspeccione el equipo, ajuste cada regulador a la tabla de presión para la punta del soplete, purgue ambas mangueras, encienda el acetileno y ajuste una llama neutra, luego lleve el acero a un color rojo anaranjado brillante antes de presionar la palanca de oxígeno. Salta un paso y el corte lo muestra.
Esta guía recorre la secuencia completa de un soplete de corte de acetileno: inspección, presiones, purga, encendido, ajuste de llama, recorrido de corte, apagado y los defectos que apuntan a un error de configuración específico.
Lo que realmente está haciendo la antorcha
Un soplete de corte de acetileno no funde el acero a través de la placa. La llama de precalentamiento eleva una banda estrecha de metal a su temperatura de ignición, aproximadamente 1,600 F (870 C), y luego el chorro de oxígeno central quema el hierro hasta convertirlo en óxido de hierro y lo limpia. El espacio que queda, el corte, es metal oxidado en lugar de metal fundido.
Por eso la presión del oxígeno y la velocidad de desplazamiento importan más que el músculo. El acetileno proporciona el calor y un cono interior compacto y caliente. El oxígeno realiza el corte. El lado del combustible siempre funciona a baja presión porque el acetileno se vuelve inestable por encima de aproximadamente 15 psi y puede descomponerse dentro de la manguera.
Inspeccione el equipo antes de abrir una válvula
La mayoría de los cortes malos y casi todos los accidentes comienzan con una pieza que debería haberse revisado primero. Trabaja el conjunto en un orden fijo para que no se te escape nada:
- Cilindros: en posición vertical y asegurados, llave de acetileno o llave inglesa al alcance, nunca arrastrados ni rodados.
- Mangueras: revise si hay grietas, quemaduras y accesorios sueltos, y mantenga solo mangueras con clasificación de acetileno en el lado del combustible.
- Reguladores: tornillos de ajuste retirados, medidores que marcan cero, sin aceite ni grasa en las conexiones de oxígeno.
- Supresores de retroceso de llama: instalados en las salidas del regulador o en las entradas de la antorcha, y nunca retirados solo para hacer una conexión.
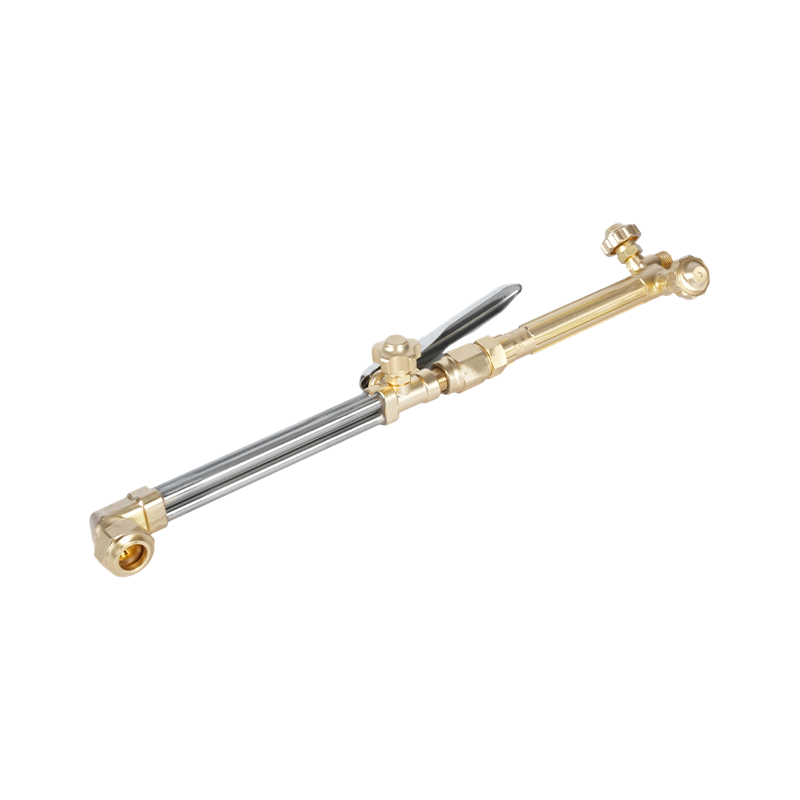
- Antorcha y punta: orificios limpios, tamaño de punta correcto, asiento en buen estado, tuerca de punta ajustada y válvulas que cierren completamente.
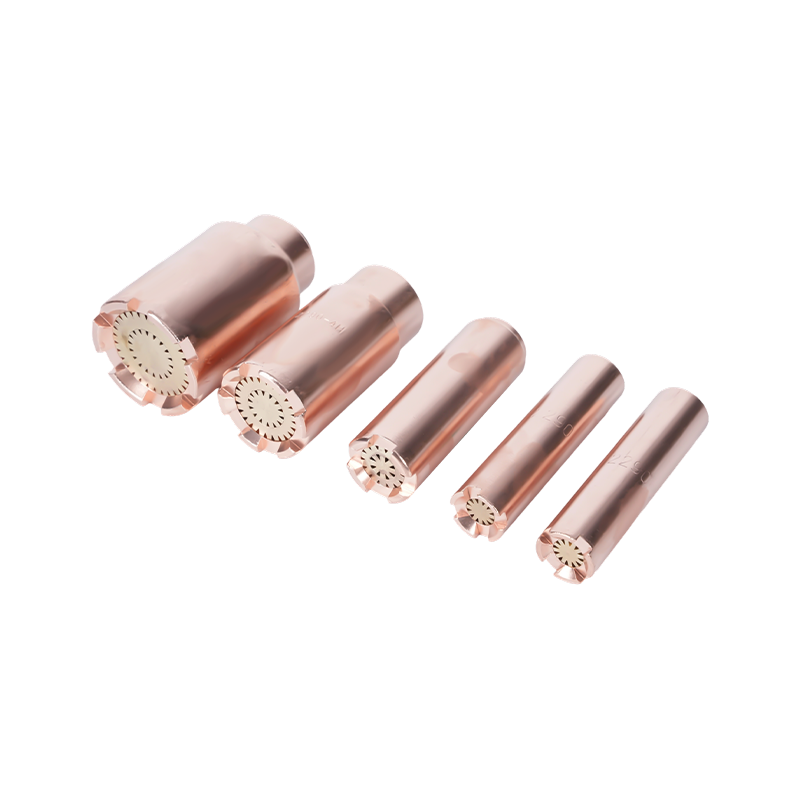
Es fácil pasar por alto una punta desgastada. Un orificio acampanado o de gran tamaño desperdicia oxígeno, ensancha el corte y hace que el corte se desvíe sin importar cuán firme esté su mano.
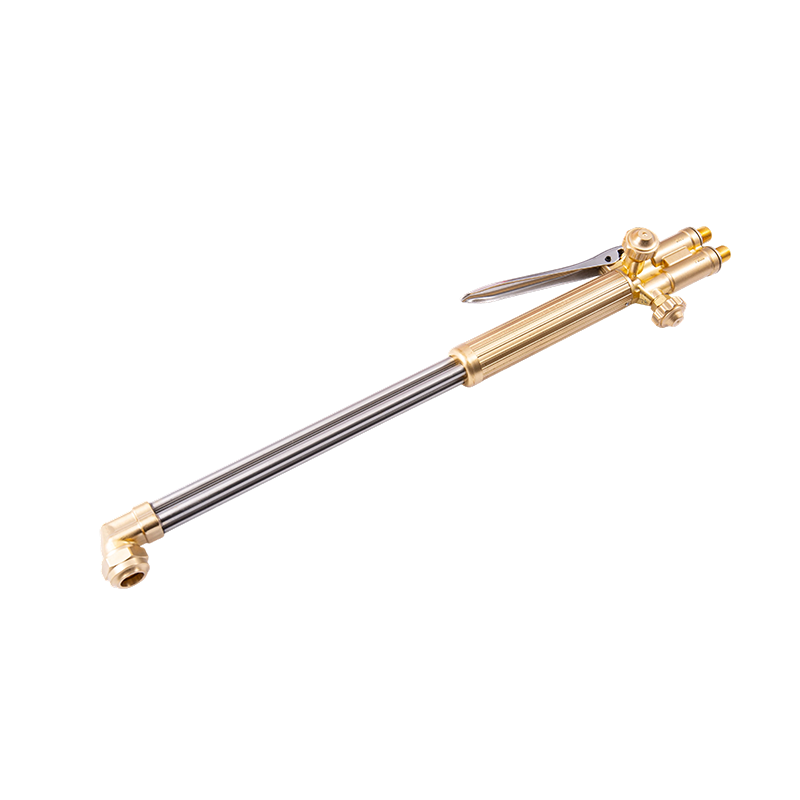
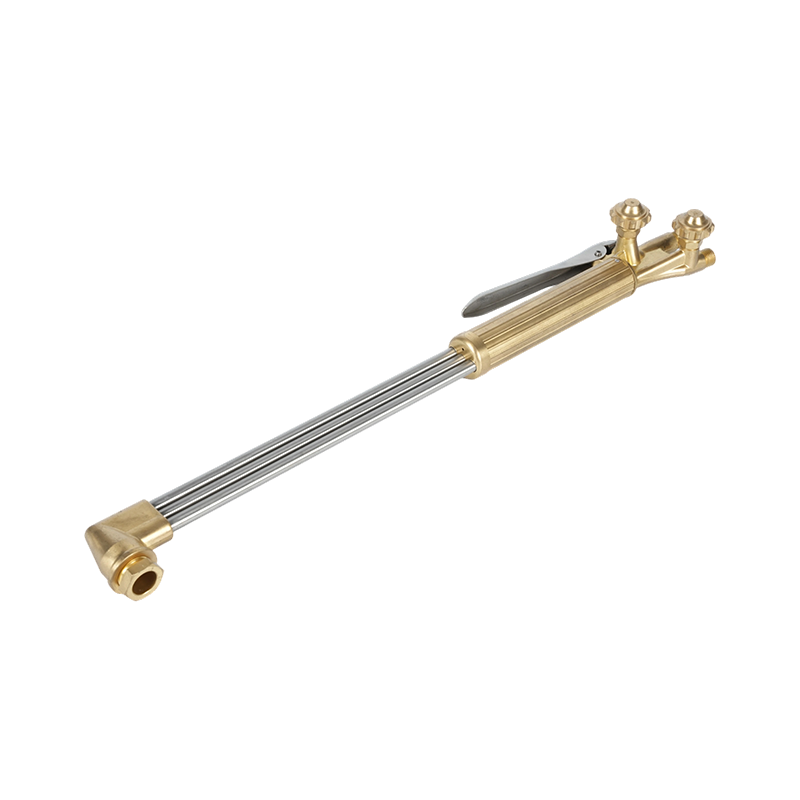 Antorcha de corte portátil de oxígeno y acetileno para trabajo pesado B400 Cuando una punta desgastada o un ajuste de presión afectan la calidad del corte, esta antorcha de alta resistencia proporciona un flujo de gas estable, durabilidad de latón forjado y una capacidad de corte de 300 mm. Ver producto →
Configure las presiones del regulador para su punta
Ajuste las presiones con los tornillos de ajuste del regulador, con las válvulas del soplete cerradas, y confírmelas en los manómetros. El acetileno se mantiene bajo, generalmente de 3 a 6 psi para corte manual, y nunca debe exceder los 15 psi. El oxígeno suele oscilar entre 20 y 40 psi, según el tamaño de la punta y el grosor de la placa.
| Tamaño de la punta | Espesor de la placa | Presión de acetileno | Presión de oxígeno |
|---|---|---|---|
| 0 | 1/8 a 1/4 pulg. (3 a 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 a 1/2 pulgada (6 a 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 a 3/4 pulg. (12 a 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 a 1-1/2 pulg. (20 a 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 a 3 pulgadas (40 a 75 mm) | 6 psi | 40 psi |
Trate el gráfico como un punto de partida. Si aparece mucha escoria, la presión no es automáticamente la culpable; El estado de la punta y la velocidad de desplazamiento son igualmente probables.
Purga, enciende y afina la llama
Purgue cada manguera por separado antes de encenderla. Abra una válvula del soplete durante dos o tres segundos, ciérrela y luego repita en el otro lado. Esto expulsa el aire de las líneas, por lo que la primera llama es predecible.
Abra la válvula del soplete de acetileno aproximadamente entre un octavo y un cuarto de vuelta y encienda el gas con un percutor. Aumentar el acetileno hasta que desaparezcan el hollín y la llama saltarina. Deje abierta la válvula del cilindro de acetileno no más de una vuelta y media para que pueda cerrarse rápidamente, y abra completamente la válvula del cilindro de oxígeno para que la válvula se asiente en su posición trasera.
Luego introduzca el oxígeno lentamente hasta que el cono interior esté afilado y definido y la cola plumosa de acetileno simplemente desaparezca. Esa es una llama neutra y es el escenario para cortar acero.
Los tres niveles de llama
- Carburación: exceso de acetileno, con una suave pluma más allá del cono interior. Precalentamiento lento y tendencia a depositar carbón.
- Neutro: cono interior afilado, sin plumas. La llama de corte estándar para acero dulce.
- Comburente: un cono interior corto con un silbido. Agrega calor rápidamente pero produce incrustaciones y bordes ásperos cuando se usa descuidadamente.
Corte: precalentar, perforar y desplazar
Sostenga la punta perpendicular al plato, aproximadamente entre 1/8 y 1/4 de pulgada por encima de la superficie, y precaliente el borde hasta que brille en un color rojo anaranjado brillante. Presione la palanca de oxígeno completamente y avance hacia el corte con mano firme. El chorro de oxígeno hace el trabajo a partir de ese momento.
Para un corte que comienza dentro de la placa, incline la punta, precaliente un pequeño punto, luego abra el oxígeno lentamente hasta que el punto se queme antes de enderezar el soplete y continuar.
La velocidad de desplazamiento se juzga por el sonido y las chispas. Un silbido constante, chispas que salen en línea recta y un corte limpio debajo de la punta significan que la velocidad es la correcta. Demasiado rápido deja un corte incompleto y líneas de arrastre en la parte inferior. Demasiado lento sobrecalienta la placa, redondea el borde superior y produce mucha escoria.
Las antorchas manuales manejan cómodamente aproximadamente de 1/4 a 2 pulgadas (6 a 50 mm) de acero. Un plato más pesado necesita una punta más grande y un precalentamiento más prolongado, y cortar a mano por encima de aproximadamente 4 pulgadas se convierte en una prueba de paciencia más que de técnica.
Lectura de defectos de corte
La mayoría de los defectos del corte manual tienen más de una causa posible, pero el patrón en el corte lo reduce rápidamente.
| lo que ves | causa habitual | que ajustar |
|---|---|---|
| Cortar los topes antes del final | Viajar demasiado rápido o la presión de oxígeno demasiado baja | Disminuya la velocidad, verifique el tamaño de la punta y la configuración de oxígeno. |
| Escoria superior pesada, borde superior redondeado | Viaje demasiado lento, punta demasiado grande, demasiado precalentamiento | Aumente la velocidad de desplazamiento, coloque una punta más pequeña |
| Escoria apretada atrapada debajo del plato | Viaje demasiado rápido, flujo de oxígeno bajo, punta demasiado pequeña | Aumente el oxígeno, alivie la velocidad de desplazamiento, aumente un tamaño de punta |
| Corte ancho y desigual | Punta desgastada o sucia, separador incorrecto, asiento dañado | Limpie o reemplace la punta y reinicie el separador. |
| Petardeo o estallido | Punta sobrecalentada, punta tocando el trabajo, tuerca de punta floja | Enfriar la punta, apretar la tuerca, volver a comprobar las presiones. |
Apagar en el orden correcto
Primero cierre la válvula de combustible del soplete, luego la válvula de oxígeno del soplete y luego las válvulas del cilindro. Abra las válvulas del soplete una a la vez para purgar la presión restante de cada manguera hasta que ambos medidores indiquen cero, luego cierre las válvulas del soplete nuevamente.
Retire ambos tornillos de ajuste del regulador hasta que giren libremente y confirme que no regrese presión a los medidores. Enrolle las mangueras sin doblarlas, guarde el soplete con las válvulas cerradas y nunca deje el equipo presurizado durante la noche.
Reglas de seguridad que no son opcionales
El corte con acetileno tiene una breve lista de reglas estrictas, y existen porque el modo de falla es un flashback en lugar de un corte estropeado:
- Instale supresores de retroceso de llama en las líneas de oxígeno y combustible y trátelos como piezas de repuesto, no como accesorios de por vida.
- Nunca exceda los 15 psi de acetileno y no extraiga más de aproximadamente una séptima parte del contenido de un cilindro por hora mientras el cilindro esté en posición vertical.
- Mantenga el aceite, la grasa y el líquido hidráulico alejados de las mangueras y accesorios de oxígeno.
- Corte únicamente con ventilación o extracción local, porque el metal quemado y los revestimientos liberan humos graves.
- Utilice un delantero en lugar de una cerilla y use gafas oscuras o un protector facial.
- Nunca corte un tambor, tanque o tubería que contenga combustible o una sustancia desconocida sin una limpieza documentada.
Los atajos de configuración son la parte menos indulgente de este trabajo. Para obtener una lista de verificación más completa que puede entregar a un equipo, nuestra guía para Precauciones de seguridad del soplete de corte Vale la pena imprimirlo y publicarlo cerca del banco.
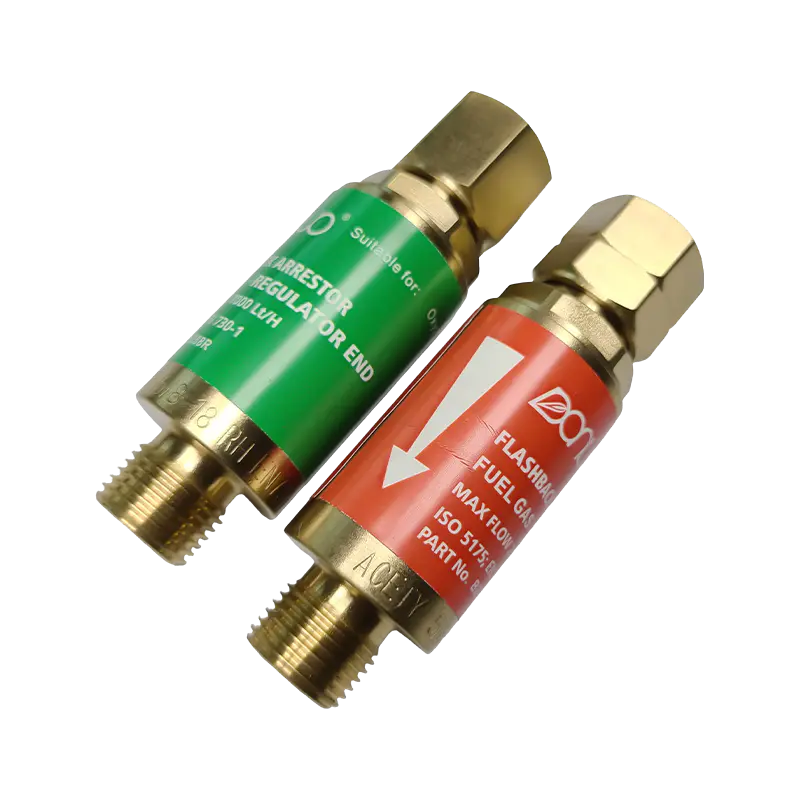 Supresor de retroceso de llama de oxiacetileno serie B288 Cuando los atajos de configuración son riesgosos, este supresor evita retrocesos y flujo de gas inverso, con múltiples modelos de conexión. Ver producto →
Puntas, boquillas y repuestos que cambian el corte
La selección de la punta es la decisión más pequeña que tiene el mayor efecto en la calidad del corte. El orificio tiene que coincidir primero con el espesor de la placa y, en segundo lugar, la familia de puntas tiene que coincidir con el gas combustible, porque las puntas de acetileno están construidas de manera diferente a las puntas de propano y no se intercambian limpiamente.
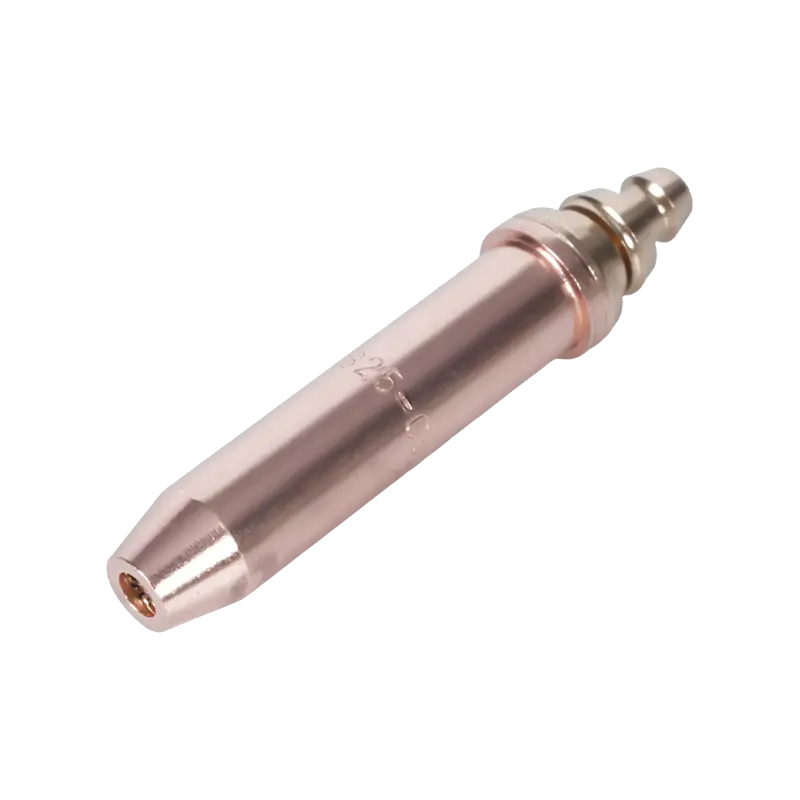
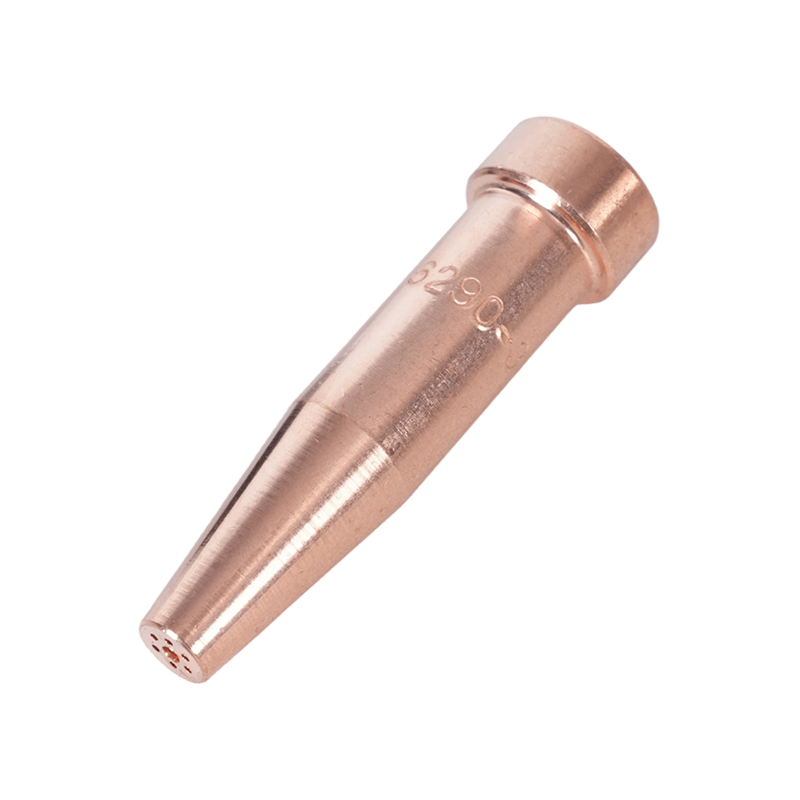
Las puntas de corte de acetileno tienen un orificio perforado recto en un cuerpo de una sola pieza y se desgastan de forma predecible. Una vez que el orificio se agranda o la cara se erosiona, el consumo de oxígeno aumenta y el corte se ensancha, incluso con los mismos ajustes de presión que funcionaron el mes pasado. Limpiar con el limpiador de puntas adecuado y mantener un juego de repuesto en el estante es más barato que luchar contra el corte.
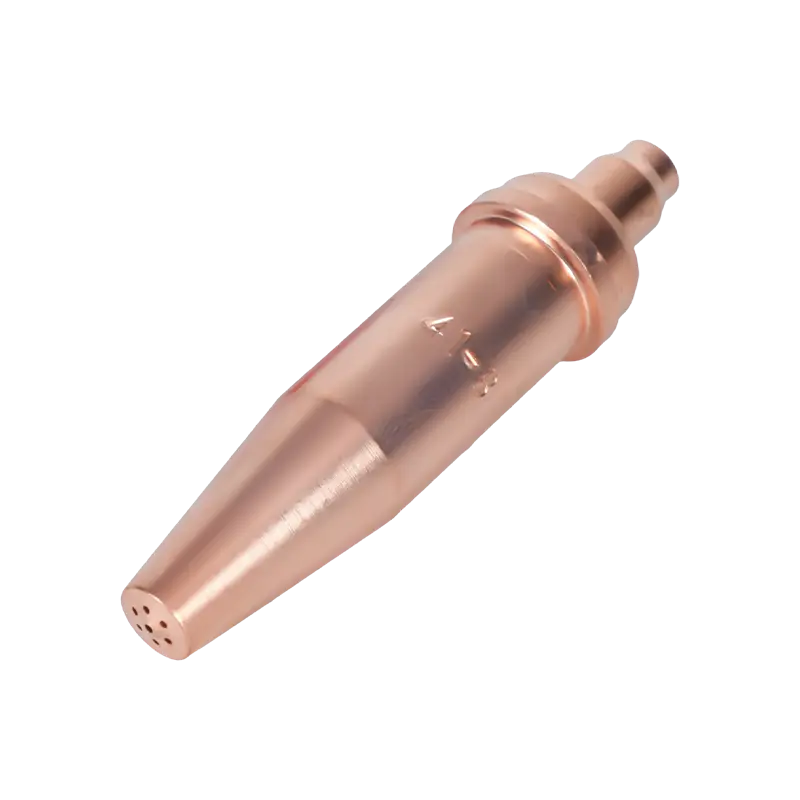
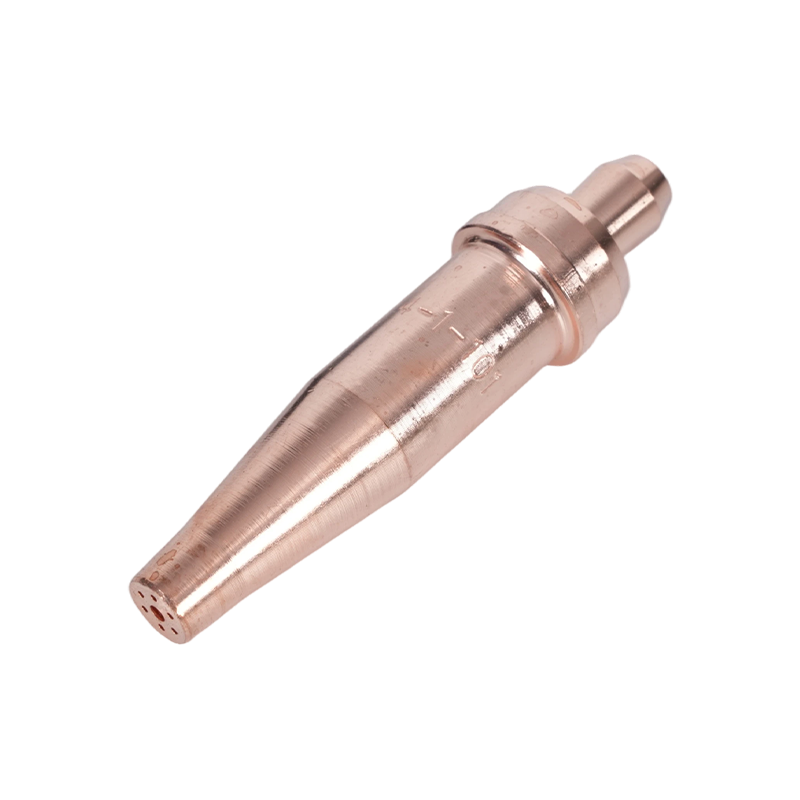 Puntas de soplete de acetileno serie 1-101 Cuando las puntas desgastadas ensanchan los cortes y aumentan el uso de oxígeno, estas puntas de acetileno ofrecen una longitud de 76 mm, un alcance de 5 a 200 mm y una amplia compatibilidad con la antorcha. Ver producto →
La secuencia realmente nunca cambia: inspeccionar, ajustar las presiones según la tabla para la punta, purgar, encender el acetileno, ajustar la llama a neutral, precalentar a naranja, cortar con un recorrido constante y luego apagar en orden. Un equipo bien mantenido con puntas limpias hace la mayor parte del trabajo antes de que tu mano haga algo.
Si necesita ayuda para adaptar el cuerpo, el mango o la punta del soplete al gas con el que corta, o si desea cantidades y plazos de entrega para un taller o un programa de revendedores, nuestro equipo puede guiarlo a través de las opciones .