Un fabricante que se prepara para cortar una placa de acero de 25 mm tiene una pregunta práctica: ¿a qué temperatura está un soplete de acetileno? La respuesta útil es alrededor de 3150 a 3330 °C (5700 a 6030 °F) cuando el acetileno se quema con oxígeno en un soplete correctamente ajustado. Esa es la temperatura máxima de la llama, no la temperatura del metal ni la temperatura promedio de toda la llama. La región más caliente es una pequeña zona justo delante del brillante cono interior.
El acetileno quemado en el aire es mucho más frío, aproximadamente entre 2.400 y 2.500°C. Todavía está lo suficientemente caliente para soldar y pequeños trabajos de calentamiento, pero no es la llama que se usa para cortar acero en serio. Una vez que se agrega oxígeno, la temperatura de la llama aumenta bruscamente y el soplete puede cortar, soldar o calentar metal rápidamente. El número varía con la proporción de gas, el tamaño de la punta, la pureza del oxígeno y la presión de funcionamiento, por lo que debe tratar cualquier cifra como un rango de trabajo en lugar de una constante de laboratorio.
La respuesta corta: ¿Qué tan caliente es una antorcha de acetileno?
En una llama neutra de oxiacetileno, la temperatura máxima suele ser de 3150 °C. Otras referencias fiables sitúan el pico más cerca de los 3.300°C. La diferencia proviene del método de medición, la pureza del oxígeno, el diseño de la punta y el punto exacto donde se toma la temperatura. Para la planificación del taller, un rango de 3150 a 3330 °C es práctico y honesto.
La llama tiene dos zonas principales. El cono interior es donde el acetileno y el oxígeno comienzan a reaccionar. La envoltura exterior es donde los gases restantes se queman con el aire circundante. La temperatura más alta no se encuentra en la punta de la boca ni en la larga pluma exterior. Se encuentra justo más allá del cono interior, donde la combustión primaria es más completa. Es por eso que un soldador ajusta la llama a ojo: la longitud y la forma del cono interior dicen más sobre la concentración de calor que la lectura de un medidor por sí sola.
Por qué una llama de oxiacetileno alcanza un calor tan alto
El acetileno es C2H2, un hidrocarburo compacto con un alto calor de combustión. Cuando reacciona con oxígeno puro, la reacción primaria libera una gran cantidad de energía en un volumen muy pequeño. La llama también tiene una alta velocidad, por lo que la reacción se mantiene estable en la punta y produce una fuente de calor concentrada.
El propano, el gas natural y el gas MAPA pueden cortar acero cuando se combinan con oxígeno, pero la temperatura de su llama es más baja. Una temperatura más baja no es automáticamente una desventaja. El propano suele ser más barato y seguro de almacenar, y produce un patrón de calor más amplio que puede ser útil para calentar. Para precalentamiento rápido, corte estrecho y soldadura fuerte o de alta temperatura, el acetileno sigue siendo el gas combustible de referencia.
Comparación de la temperatura de la llama para gases combustibles comunes
| Gas combustible con oxígeno. | Temperatura máxima típica de la llama | nota practica |
|---|---|---|
| acetileno | 3150 a 3330 °C (5700 a 6030 °F) | Temperatura más alta; precalentamiento rápido y llama concentrada |
| propano | 2800–2900 °C (5070–5250 °F) | Temperatura más baja; bueno para calentar y cortar más lento |
| MAPP | 2900 a 3000 °C (5250 a 5430 °F) | Rango medio; A menudo se utiliza donde el almacenamiento de acetileno está restringido. |
| gas natural | 2700 a 2800 °C (4890 a 5070 °F) | El más bajo de este grupo; conveniente donde hay gas canalizado disponible |
| acetileno in air | 2400–2500 °C (4350–4530 °F) | No se utiliza para cortes pesados; pequeña calefacción y soldadura |
Para cortar, no es necesario que la llama derrita el acero. Es necesario llevar un pequeño punto a la temperatura de encendido, aproximadamente 870°C para el acero dulce, después de lo cual la corriente de oxígeno quema el hierro. Una llama de acetileno más caliente alcanza ese punto más rápido y pone menos calor total en la placa, lo que ayuda a controlar la distorsión.
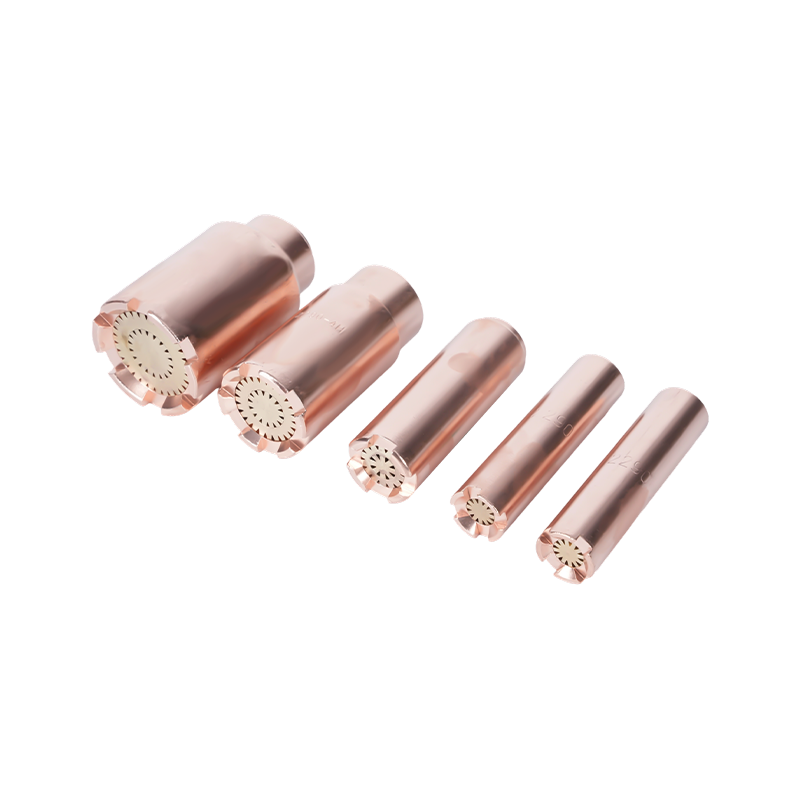
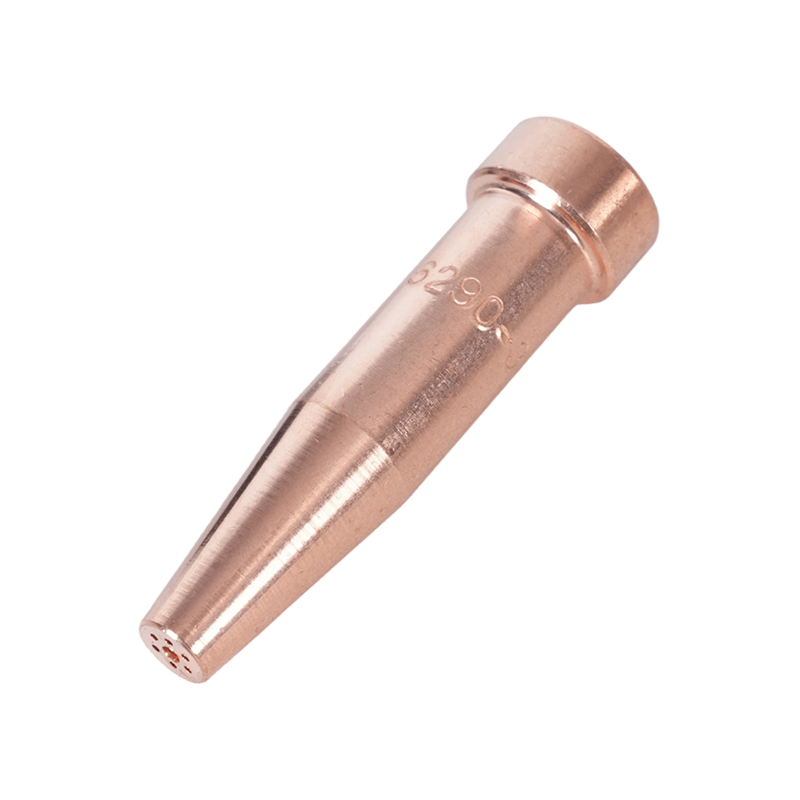
 Punta de soplete de corte de acetileno serie 1502 para corte de metales acetileno cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Ver producto →
¿Qué cambia la temperatura real en la punta?
Varias variables deciden si la llama se comporta como una herramienta de 3.150°C o como una decepcionante de 2.800°C. Son las mismas variables que deciden la calidad del corte, el consumo de gas y la seguridad.
- Pureza del oxígeno: el 99,5% de oxígeno produce una llama más intensa y caliente que el oxígeno de menor pureza o el suministro contaminado.
- Proporción de gas: Una llama neutra tiene un cono interior redondeado y transparente. Una llama oxidante es más corta y más fuerte; una llama de carburación tiene un exceso de acetileno. Para la mayoría de los cortes sólo se utiliza la llama neutra o ligeramente oxidante.
- Tamaño y condición de la punta: un orificio desgastado, agrandado o bloqueado cambia la velocidad del gas y la forma de la llama. Una punta clasificada para el grosor de la placa mantiene el calor concentrado.
- Presión y flujo del regulador: Muy poco flujo produce una llama suave. Demasiado flujo puede elevar la llama o desperdiciar gas sin agregar calor útil.
- Limpieza de puntas y salpicaduras: La suciedad, la escoria y el aceite alteran la mezcla de gases. Las puntas limpias cortan más rápido y seguro.
- Técnica: La velocidad de desplazamiento, el tiempo de separación y el tiempo de precalentamiento deciden cuánto calor de la llama llega al metal.
Una antorcha que se adapta correctamente al trabajo proporciona un cono interior estable y un flujo constante de oxígeno de corte. Si la llama cambia de forma cuando se presiona la palanca de corte, la punta o el ajuste de presión son incorrectos y el calor efectivo en el corte disminuirá.
¿Qué tan caliente es lo suficientemente caliente para cortar, soldar y calentar?
corte
Para el corte con oxiacetileno, la llama precalienta el acero a su temperatura de ignición, generalmente alrededor de 870 °C (1600 °F) para el acero dulce. En ese punto, el chorro de oxígeno reacciona con el hierro y expulsa óxido fundido del corte. La temperatura de la llama de 3000 °C o más proporciona un gran margen, por lo que la velocidad de corte depende más de la eficiencia del precalentamiento y del flujo de oxígeno que de la temperatura de la llama bruta.
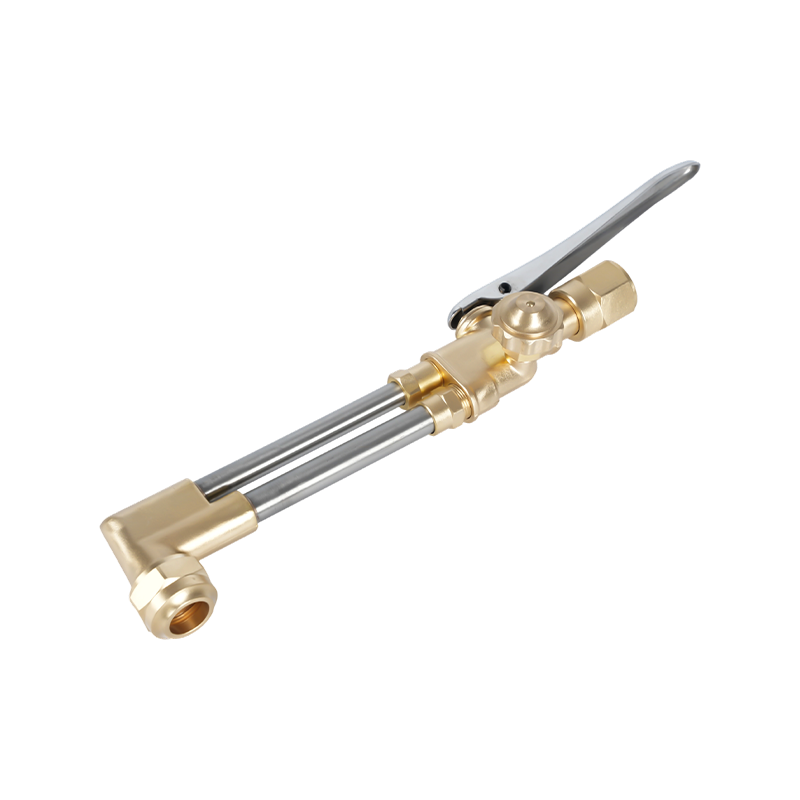
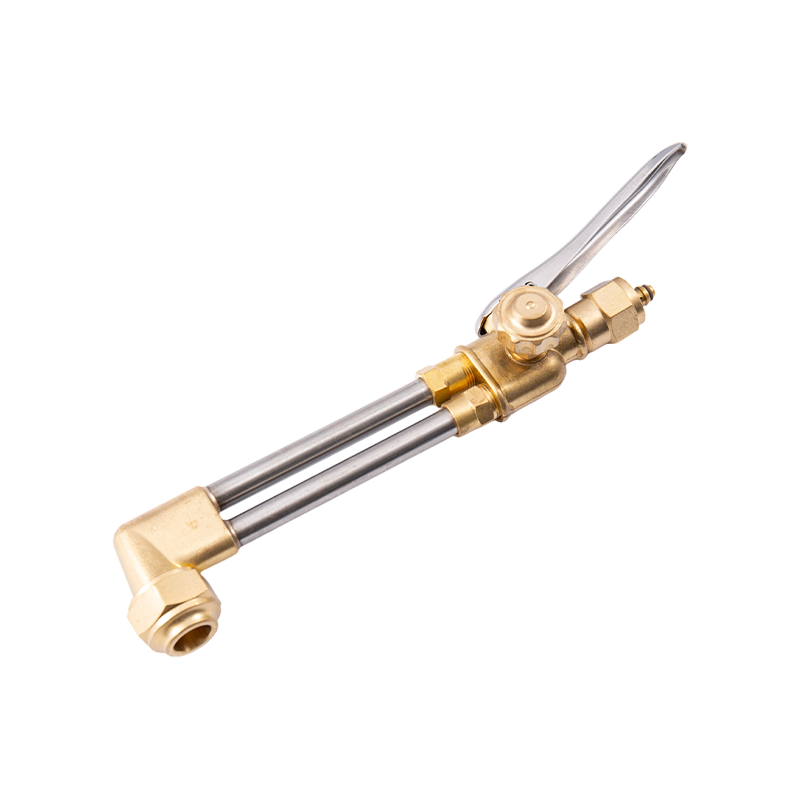
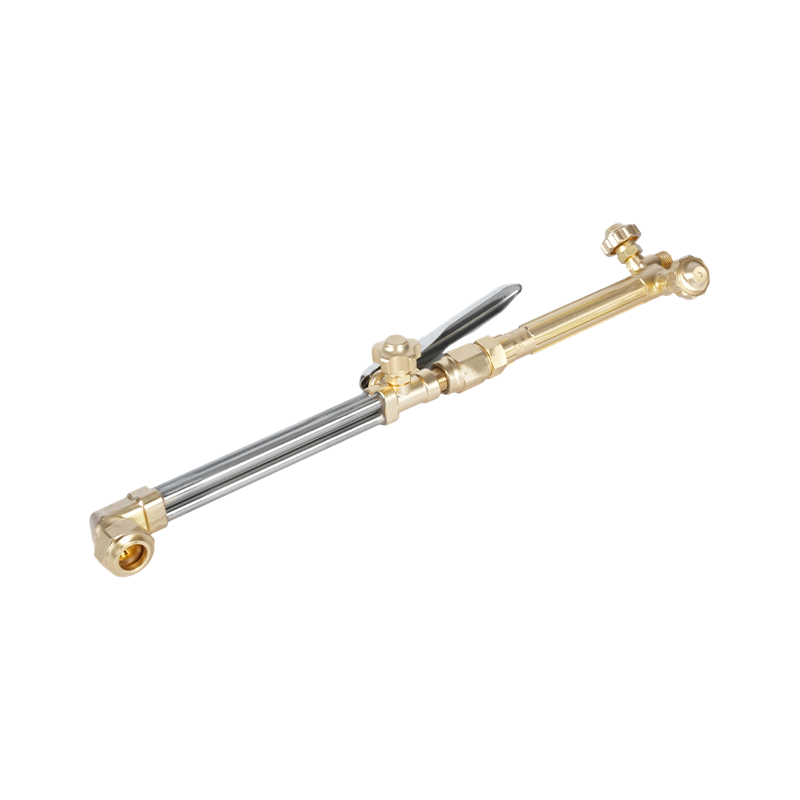
 Antorcha de acetileno portátil de alta resistencia E250 para corte profesional Antorcha de mano de alta resistencia para corte de acetileno o propano, con mango de acero inoxidable, válvulas de aguja y capacidad de hasta 250 mm. Ver producto →
Soldadura y soldadura fuerte
El acero se funde aproximadamente entre 1.370 y 1.530°C, dependiendo de la aleación. Una llama de oxiacetileno supera fácilmente eso, razón por la cual puede soldar acero, aleaciones de cobre y uniones de soldadura de plata. El riesgo es el sobrecalentamiento. Una llama demasiado caliente para el metal de aporte y base puede quemar elementos de aleación, crear porosidad o deformar piezas delgadas.
Calefacción
Calefacción jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Opciones de seguridad y equipos que afectan la temperatura
La temperatura también es un problema de almacenamiento de energía. La llama de un soplete por encima de los 3000 °C puede encender materiales cercanos, dañar las mangueras y convertir un pequeño efecto contraproducente en un flashback. Los supresores de retroceso de llama, las válvulas de retención y los ajustes correctos del regulador no reducen la temperatura de la llama, pero evitan que la llama regrese a la manguera o al cilindro.
Utilice supresores de retroceso de llama tanto en las líneas de oxígeno como en las de gas combustible. Mantenga las mangueras alejadas del metal caliente y la escoria. Compruebe si hay fugas con agua y jabón, nunca con llama. Purgue las líneas según el procedimiento del fabricante de la antorcha. Si la llama explota, chirría o cambia de color mientras trabaja, apague el soplete y encuentre la causa antes de continuar. Estos hábitos importan más que cualquier clasificación de temperatura.
 Supresor de retroceso de llama de antorcha de acetileno serie C588 Supresor de retroceso de llama de latón para soldadura y corte con acetileno, que respalda el suministro seguro de gas y la protección contra el flujo inverso en trabajos de fabricación, construcción y mantenimiento. Ver producto →
Para obtener una lista de verificación más detallada, consulte esta guía para Precauciones de seguridad al utilizar un soplete de corte. .
Consideraciones prácticas de compra de sopletes de acetileno
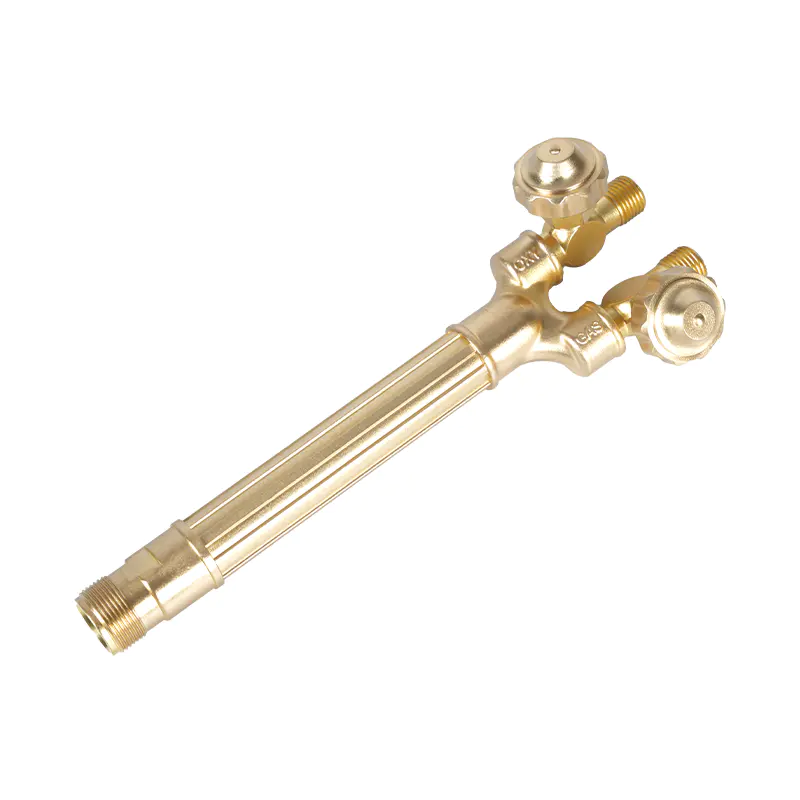
Al comparar sopletes y puntas de acetileno, no compre solo con la temperatura máxima indicada. Observe el servicio de gas, la clasificación de servicio y la forma en que está mecanizada la punta. Un mango resistente con cuerpo de latón resiste el calentamiento repetido y resiste el desgaste de la rosca mejor que un mango liviano. Una punta de corte con un orificio limpio y del tamaño correcto proporciona una llama estable y un corte estrecho.
Haga coincidir la punta con el espesor de la placa y el gas combustible. Las puntas de acetileno no son intercambiables con las de propano porque las características del orificio y del flujo difieren. Los estándares regionales también importan: las conexiones de antorcha estadounidenses, australianas, británicas y japonesas utilizan diferentes roscas y ángulos de asiento. Si está reemplazando una antorcha en un colector existente, confirme el estilo de conexión antes de realizar el pedido.
Para los fabricantes y los grandes fabricantes, la coherencia es una cuestión de la cadena de suministro. Un proveedor que forja sus propios mangos y mecaniza puntas internamente puede mantener las tolerancias de los orificios y la calidad de la aleación de un lote a otro. Si la antorcha debe ajustarse a un dibujo o panel de gas existente, envíe el dibujo, el tipo de gas y la presión de trabajo al proveedor antes de la producción. tu puedes póngase en contacto con el fabricante para confirmar la compatibilidad y el tiempo de entrega.
En resumen: un soplete de acetileno con oxígeno alcanza entre 3.150 y 3.330 °C en su punto más caliente, y ese calor se concentra justo más allá del cono interior. El número exacto en su taller depende de la pureza del oxígeno, la proporción de gas, el estado de la punta y los ajustes de presión. Configure una llama neutra, use la punta adecuada y trate los dispositivos de seguridad como parte del sistema de control de temperatura. Haga eso y la llama cortará, soldará o calentará de manera predecible en lugar de simplemente arder.