Un soplete de oxiacetileno correctamente ajustado produce una llama neutra de aproximadamente 3300 °C (6000 °F) en la punta del cono interior, y los valores de trabajo normales se mantienen en el rango de 3100 a 3300 °C (5600 a 6000 °F). Esto la convierte en la llama de gas práctica más caliente en el trabajo de metales, claramente por delante de las llamas de oxígeno-propano o oxígeno-MAPP.
Este calor es la razón por la que los equipos de oxiacetileno siguen siendo los predeterminados para soldadura, corte y calentamiento local con gas después de más de un siglo de uso industrial. Las secciones siguientes explican de dónde proviene la temperatura, cómo se distribuye a través de la llama y qué significa cuando selecciona, configura u opera una antorcha.
¿Qué medimos exactamente cuando hablamos de la temperatura de la llama?
Un "soplete de acetileno" en el lenguaje comercial es un soplete de oxiacetileno: combustible de acetileno mezclado con oxígeno en lugar de aire atmosférico. La llama no es un bloque uniforme de calor. Tiene tres zonas con temperaturas muy diferentes y saber qué zona se está midiendo es importante para cada trabajo.
| Zona de llamas | Temperatura aproximada | Papel en el trabajo |
|---|---|---|
| Cono interior (llama primaria) | 3100 a 3300 °C (5600 a 6000 °F) | Zona más calurosa; utilizado para soldar y cortar precalentar |
| Envoltura media (llama secundaria) | 1.800–2.800 °C (3.300–5.100 °F) | Área de calentamiento más suave para soldar y precalentar |
| Borde exterior de la llama. | 500–1200 °C (900–2200 °F) | Blindaje; distribuye el calor sobre un área más amplia |
Para la mayoría de las operaciones de corte y soldadura, el número que importa es la temperatura del cono interior, porque ese es el punto al que apunta el metal. La envoltura exterior más fría todavía está lo suficientemente caliente para precalentar piezas de trabajo y soldar. Los tres niveles de llama cambian el panorama:
- Llama neutra — oxígeno y acetileno equilibrados; Proporciona el calor de trabajo más alto y limpio y es el ajuste correcto para prácticamente todos los cortes y soldaduras.
- Llama de carburación — exceso de acetileno; funciona más frío, produce hollín y añade carbono. Úselo sólo para casos especiales como el endurecimiento por llama.
- Llama oxidante — exceso de oxígeno; arde con un silbido más agudo y puede estar un poco más caliente, pero oxida el metal de soldadura y está reservado para algunos trabajos de bronce.
Entonces, cuando alguien cita la temperatura de un soplete de acetileno, se refiere al cono interno de la llama neutra. Debido a que la llama neutra es el punto de referencia, el resto de este artículo la utiliza a menos que se indique lo contrario.
Por qué el acetileno produce la llama de gas más caliente
El acetileno (C2H2) libera una gran cantidad de calor por unidad de gas durante la combustión, pero eso por sí solo no es la razón por la que gana. La propiedad decisiva es la velocidad de la llama. La reacción acetileno-oxígeno se propaga mucho más rápido que las reacciones de propano o MAPP, por lo que la energía liberada se concentra en una zona pequeña e intensa en lugar de extenderse. El propano entrega más energía total por kilogramo de combustible, pero su llama es más amplia y fría porque la reacción es más lenta.
| gas combustible | Temperatura máxima aproximada con oxígeno. |
|---|---|
| Acetileno (C2H2) | 3100 a 3300 °C (5600 a 6000 °F) |
| gas MAP | 2900 a 3000 °C (5300 a 5400 °F) |
| Propano (C3H8) | aproximadamente 2.800°C (5.100°F) |
| Gas natural (metano) | aproximadamente 2.700 °C (4.900 °F) |
Si utiliza acetileno con aire puro, la temperatura desciende a aproximadamente 2400 °C (4400 °F), razón por la cual los suministros de aire del taller no se utilizan para cortar acero. La alta temperatura, combinada con la liberación concentrada de calor, es también la razón por la que el acetileno sigue siendo el gas preferido para la soldadura por fusión de acero en lugar de solo para calentar.
Qué significan 3300 °C (6000 °F) en la práctica
La temperatura máxima de la llama no es lo que derrite el acero al cortarlo. El oxicorte funciona llevando el acero al carbono a su temperatura de ignición en una corriente de oxígeno, aproximadamente 870 a 980 °C (1600 a 1800 °F), según la aleación. La llama del soplete realiza el precalentamiento; Luego, la palanca de oxígeno quema el hierro caliente y lo expulsa. Por eso, una placa gruesa necesita un precalentamiento más prolongado pero el corte se realiza a una velocidad constante.
- corte — precalentar el borde hasta que adquiera un color rojo brillante y luego iniciar el chorro de oxígeno; la temperatura interior del cono deja un amplio margen incluso en talleres fríos.
- Soldadura por fusión — el cono interior derrite el metal base lo suficientemente rápido como para que la varilla de relleno y el metal base se fusionen en un solo charco sin sobrecalentar el área circundante.
- Soldadura fuerte y de plata — la llama exterior controlable calienta las piezas acopladas rápidamente mientras mantiene el metal de aportación por debajo de su rango de fusión hasta que lo necesite.
- Calentar, doblar y enderezar — la amplia envoltura de la llama ayuda a encoger y enderezar ejes y placas donde el calentamiento lento y uniforme es más importante que la temperatura máxima.
En resumen, la alta temperatura máxima le brinda velocidad y control. Una llama de temperatura más baja, como la del propano, aún puede cortar acero si el operador es paciente, pero los talleres de producción eligen el oxiacetileno porque el calor llega rápidamente y puede dirigirse con precisión.
Por qué la llama real es más caliente o más fría que el valor contable
Los fabricantes citan temperaturas de llama ideales medidas en un laboratorio. En un banco real, varias cosas alejan el valor de trabajo de ese número:
- Relación de gas — la desviación del punto neutro cambia el carácter de la llama; una llama de carburación enfría la zona y cubre la pieza de hollín.
- Tamaño de la punta — una punta elegida para láminas delgadas produce una pequeña llama que priva de calor a las placas gruesas; una punta demasiado grande para el trabajo genera ruido y desperdicio.
- Condición de la punta — la acumulación de carbón, las salpicaduras o un asiento dañado distorsionan el cono de llama y reducen drásticamente la transferencia efectiva de calor.
- Distancia de trabajo — el cono interior debe quedar aproximadamente a 2-4 mm de la pieza; demasiado atrás y la mayor parte del calor se pierde en el aire.
- Calidad del suministro de gas — la humedad, las fugas o los ajustes de presión no coincidentes hacen que la llama chisporrotee y enfríe la zona de manera desigual.
Ninguno de estos problemas significa que la antorcha no pueda alcanzar la temperatura nominal. Significan que la configuración y el estado del equipo determinan lo que realmente se obtiene en la pieza de trabajo.
Elegir una punta y una antorcha que generen calor
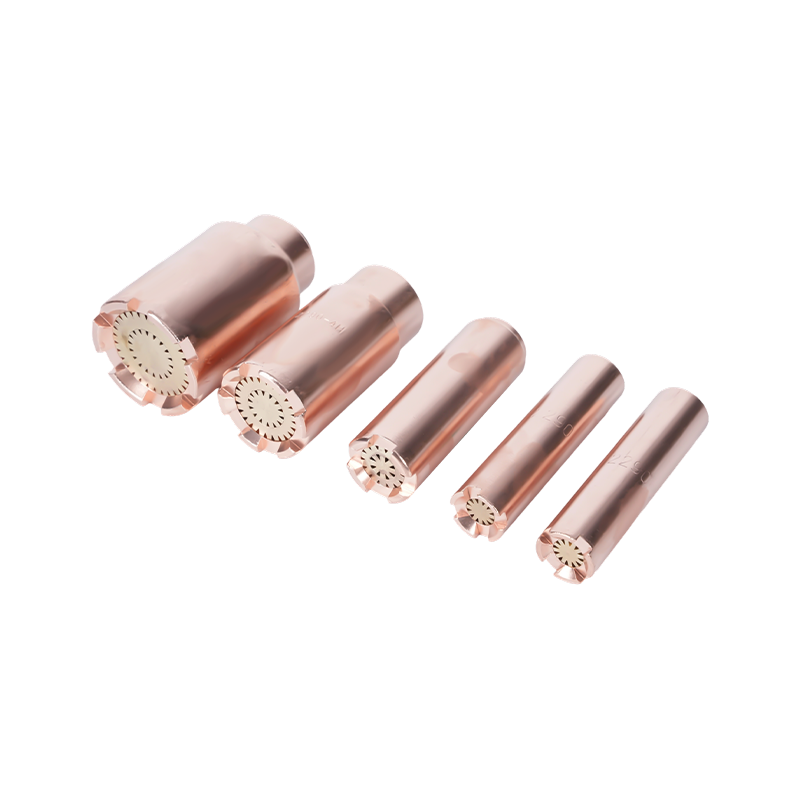
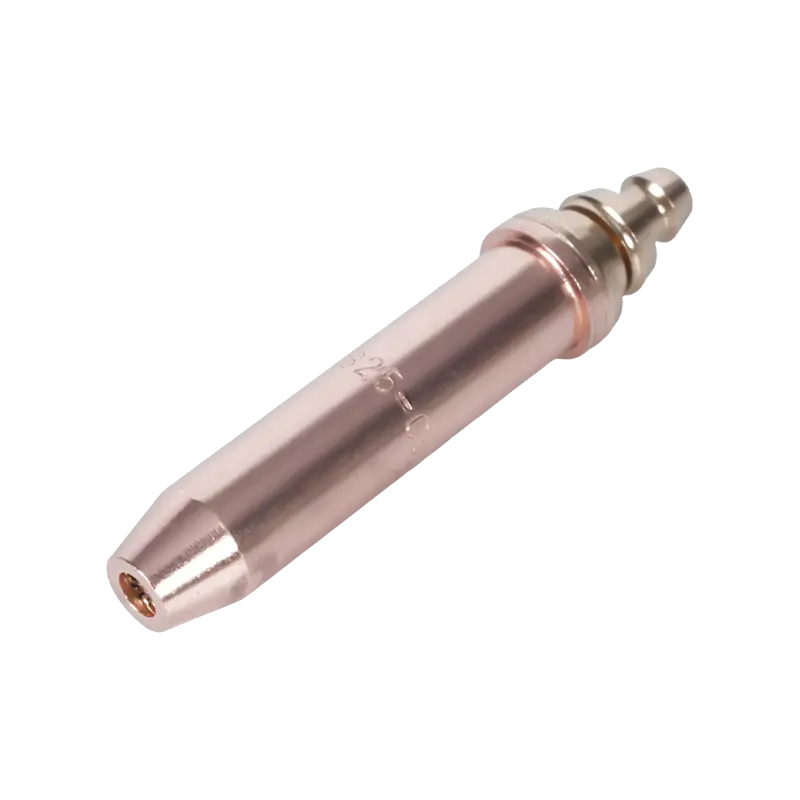
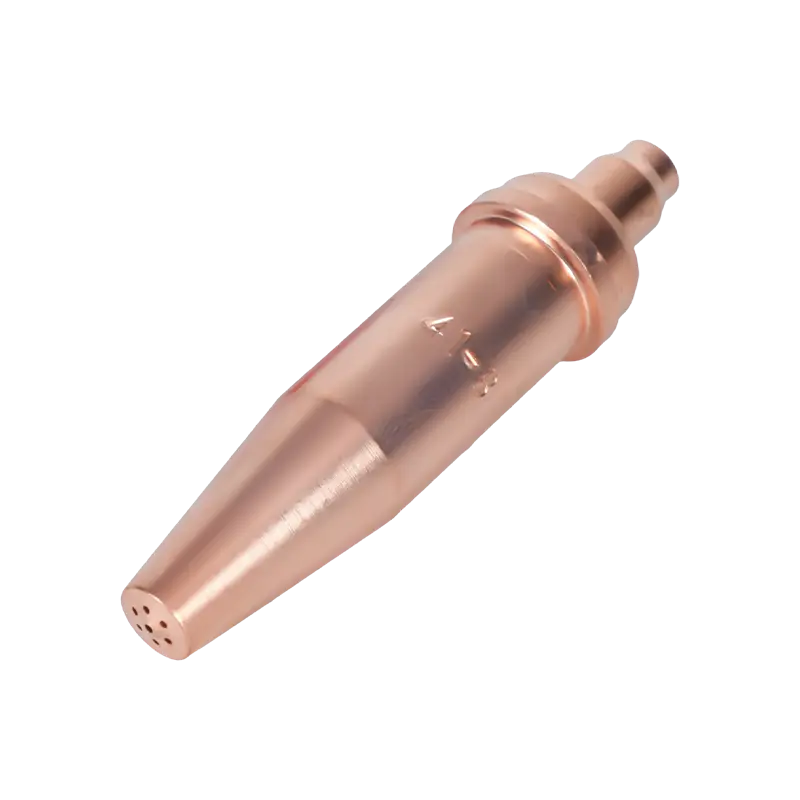
La forma más fácil de perder la mayor parte de la ventaja teórica del acetileno en cuanto a temperatura es utilizar la boquilla incorrecta. Las puntas de corte de acetileno tienen pasajes de gas más pequeños que las puntas de propano y no se pueden intercambiar entre tipos de combustible. Para cualquier trabajo, haga coincidir tres cosas: la serie de punta con la antorcha, el tamaño de la punta con el grosor de la placa y el accesorio de corte con la clase de mango (ligero, mediano o pesado). En nuestra propia producción, vemos que un juego que no coincide es casi siempre la razón por la que un taller informa que su antorcha "no se calienta lo suficiente".
Las puntas de acetileno se producen en muchas series numeradas para adaptarse a diferentes marcas de antorchas y estándares regionales. Si está configurando una estación, vale la pena leer el Guía de selección y mantenimiento para puntas y boquillas de soplete de corte. para que puedas pedir el tamaño de asiento correcto y la perforación con gas la primera vez.
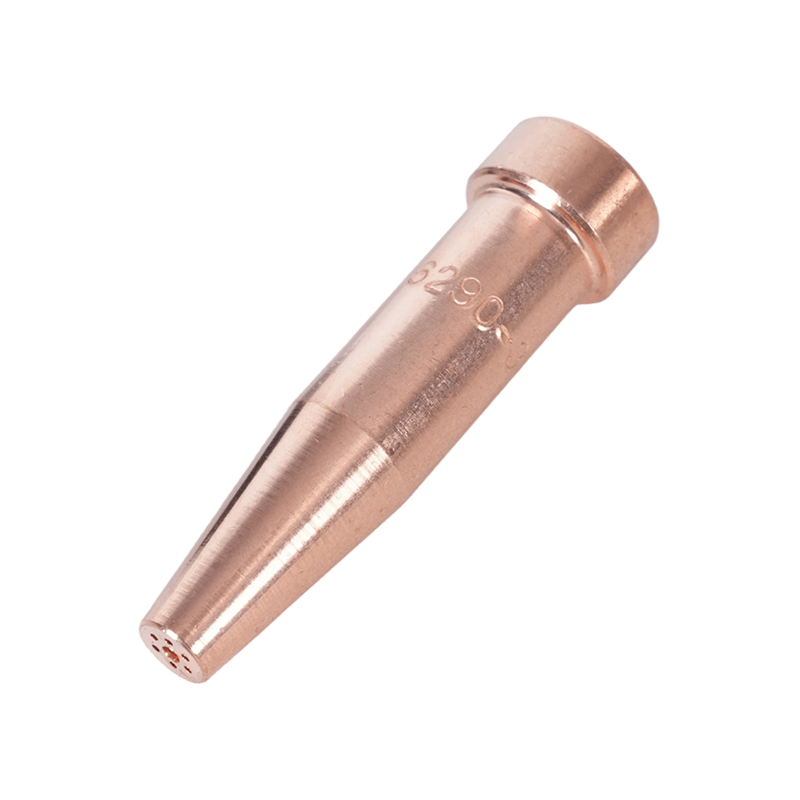
 Puntas de antorcha de corte de acetileno serie 1-101 Estas puntas de acetileno estandarizadas de 76 mm se adaptan a múltiples modelos de antorcha y manejan acero de 5 a 200 mm, lo que las convierte en una opción práctica al seleccionar el tamaño de punta adecuado para su estación. Ver producto →
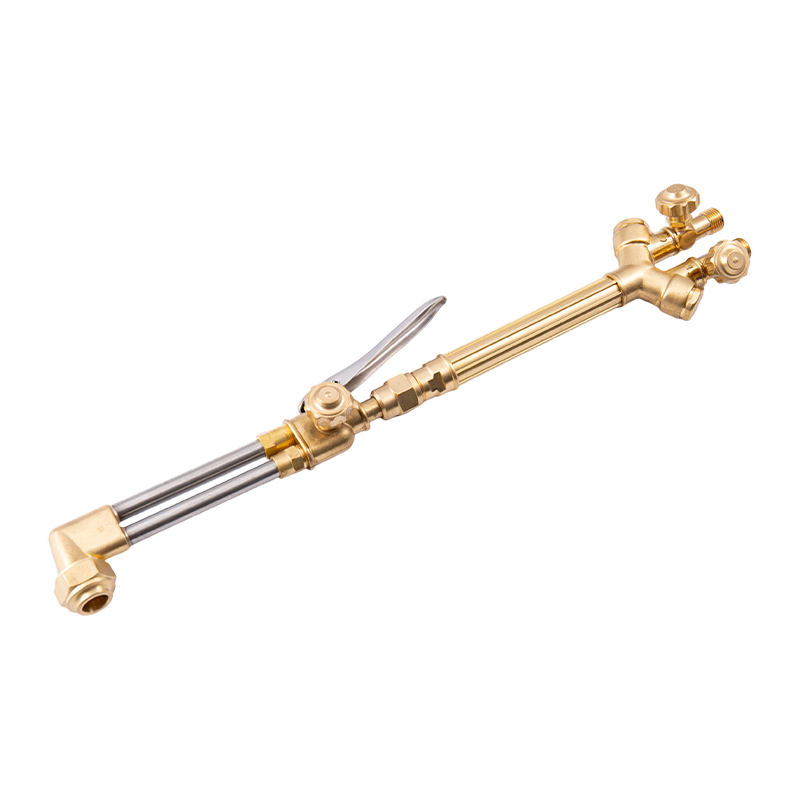
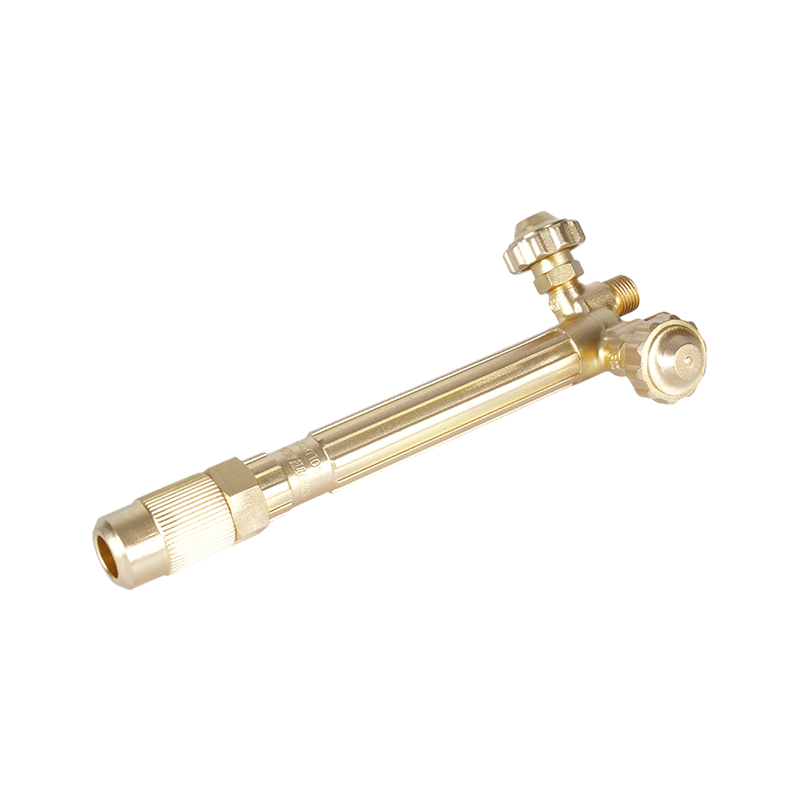
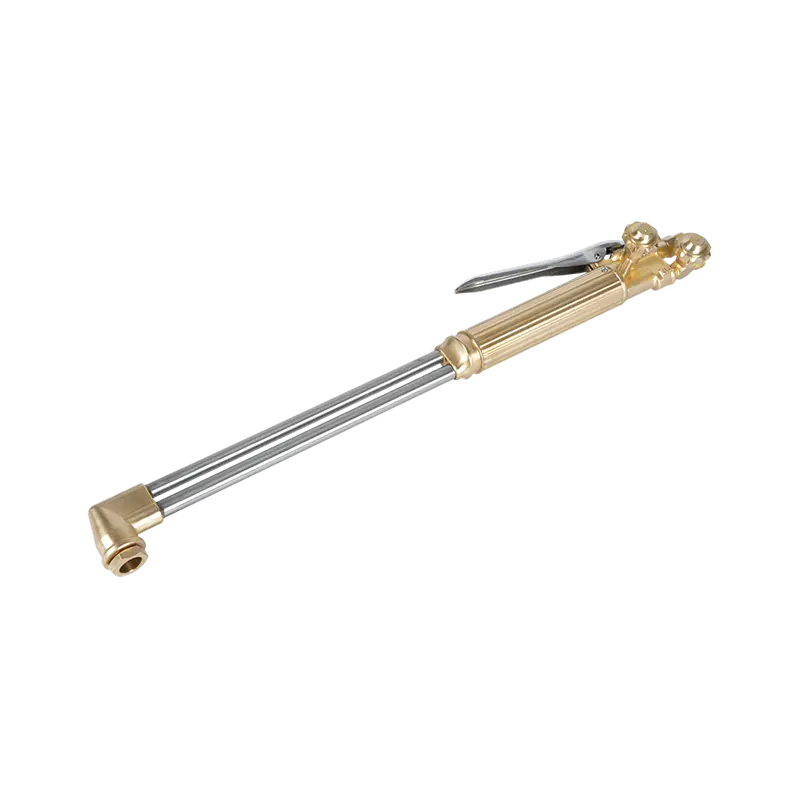
En cuanto al soplete, un soplete de corte de alta resistencia es la base adecuada para el corte diario de acero: sujeta firmemente el accesorio, proporciona un flujo de gas uniforme y maneja placas más gruesas con tiempos de precalentamiento más cortos. Para los usuarios que trabajan tanto con oxiacetileno como con propano, resulta práctico un soplete diseñado para cambiar entre los dos gases, siempre que el accesorio y las puntas se cambien juntos.
 Kit de soplete de corte de oxiacetileno y propano de alta resistencia A217 Este kit de alta resistencia combina el accesorio A212 con el mango A211, lo que ofrece un control suave del flujo de gas para cortar, soldar o calentar. Se adapta a los usuarios que necesitan una linterna robusta y versátil. Ver producto →
También verifique el estilo regional antes de comprar componentes: las antorchas y puntas de estilo americano, australiano, británico y japonés no son intercambiables. Compre de un fabricante que cubra su estándar local, de modo que las puntas de repuesto permanezcan disponibles durante la vida útil de la antorcha.
Trabajar de forma segura a estas temperaturas
A 3.300°C, el verdadero riesgo no es la llama en sí, sino todo lo que la rodea. El reflujo de la llama hacia la manguera o el mezclador crea un retroceso que puede reventar una línea o dañar la antorcha en milisegundos. La protección estándar es un supresor de retroceso de llama instalado en el soplete y en el regulador, además de una válvula de retención cuando las regulaciones así lo requieren.
 Supresor de retroceso de llama de oxiacetileno serie B288 Diseñado para evitar retrocesos y flujo inverso de gas, este supresor agrega protección esencial a su antorcha y regulador. Ayuda a mantener seguras las líneas de gas durante trabajos de corte a alta temperatura. Ver producto →
- Presión de acetileno — nunca ajuste el regulador de acetileno por encima de 15 psi (aproximadamente 1,0 bar); El acetileno se vuelve inestable y puede descomponerse a presiones más altas.
- Manipulación de cilindros — mantenga los cilindros de acetileno en posición vertical, asegúrelos y guárdelos lejos de fuentes de calor.
- Accesorios y mangueras — mantenga las conexiones de oxígeno libres de aceite y grasa e inspeccione las mangueras para detectar grietas antes de cada trabajo pesado.
- Ventilación y EPP — trabaje en un espacio ventilado y use guantes de soldadura y protección ocular con sombra adecuada para trabajos con gas.
Nada de esto es opcional a estas temperaturas. Un supresor de retroceso de llama cuesta poco en comparación con la línea que protege, y la misma lógica se aplica a una punta limpiada adecuadamente: cada componente del recorrido del gas es parte del rendimiento de la herramienta.
Si está instalando una estación y desea una respuesta confiable: la llama neutra de oxiacetileno alcanza aproximadamente 3100 a 3300 °C (5600 a 6000 °F) en el cono interior, y la temperatura de trabajo depende del tamaño de la punta, el estado de la punta y qué tan cerca se sostiene la llama del metal. El combustible no es el factor limitante; la combinación de antorcha, punta, presión y equipo de seguridad sí lo es.
Si busca cuerpos de antorcha, accesorios de corte o puntas de repuesto, contacta con nuestro equipo con el espesor de la placa, el gas combustible y el estándar regional con el que trabaja, podrá obtener componentes que coincidan con la temperatura de la llama que su trabajo realmente necesita.