Encienda un soplete de oxiacetileno correctamente ajustado y la punta del cono interior se ubicará entre 5600 °F y 6300 °F (3100-3480 °C). Eso hace que el acetileno, cuando se quema con oxígeno puro, sea el más caliente de los gases combustibles comunes utilizados en equipos portátiles de soldadura y corte. Esos números no son sólo trivialidades. Le dicen qué metales puede soldar el soplete, qué tan rápido puede cortar una placa y por qué la protección contra retroceso de llama pertenece a la línea de gas.
Dónde está realmente la temperatura más alta
La llama de un soplete de oxiacetileno no es una bola uniforme de calor. Tiene un cono interior afilado, donde el acetileno y el oxígeno se mezclan y reaccionan primero, y una envoltura exterior más grande que es más fría. La temperatura en la punta del cono interior es la cifra que la gente cita cuando dice que un soplete de acetileno alcanza aproximadamente 5600°F. Esa zona concentrada es donde coloca el trabajo cuando desea el máximo aporte de calor.
Tres configuraciones de llama comunes producen temperaturas ligeramente diferentes:
- Llama neutra (aproximadamente igual oxígeno y acetileno): aproximadamente 5.600 °F (3.100 °C). Lo mejor para la mayoría de soldaduras y soldaduras fuertes porque no agrega carbono ni exceso de oxígeno al baño de soldadura.
- Llama de carburación (exceso de acetileno): alrededor de 5000 a 5400 °F. Deja una zona rica en carbono, útil para recargue pero no para soldaduras de acero limpias.
- Llama oxidante (exceso de oxígeno): puede alcanzar la parte superior del rango, hasta aproximadamente 6,300°F. Arde más caliente pero agrega oxígeno; se utiliza principalmente para trabajos de latón y bronce y algunas operaciones de corte.
El acetileno puro que se quema en el aire, sin el cilindro de oxígeno, alcanza sólo unos 4000 °F (2200 °C). El suministro de oxígeno es lo que empuja la llama a más de 5000 °F, razón por la cual una plataforma de oxiacetileno completa es el estándar para cortes y soldaduras serios.
Cómo se compara el acetileno con otros gases combustibles
El acetileno no es el único combustible que se puede poner en un soplete, pero produce la temperatura de llama más alta en una posición neutra. Si compara el acetileno con un combustible más barato como el propano o el propileno, la diferencia de temperatura explica la mayor parte de la diferencia de rendimiento.
| gas combustible | Temperatura de la llama del oxicombustible (aprox.) | Uso típico |
|---|---|---|
| acetileno | 5600 a 6300 °F (3100 a 3480 °C) | Corte, soldadura, soldadura fuerte, calefacción. |
| propano | ~4100°F (2250°C) | Cortar, calentar, soldar |
| propileno | ~5200°F (2870°C) | Cortar, calentar |
| gas MAP | ~5300°F (2930°C) | Soldadura fuerte, soldadura fuerte, corte ligero. |
| aire-acetileno | ~4000°F (2200°C) | Soldadura ligera, trabajos de HVAC |
El propano se encuentra aproximadamente a 1,500 °F por debajo del acetileno cuando ambos se queman con oxígeno. Aún puede cortar placas de acero con propano, pero el precalentamiento lleva más tiempo, las velocidades de corte disminuyen y necesita puntas específicas para propano. El acetileno también produce una zona de calor más concentrada, razón por la cual los instaladores siguen recurriendo a él cuando la calidad y la velocidad de la soldadura son importantes.
Qué significan estas temperaturas para el metal
La temperatura de la llama fija el techo; Lo que realmente sucede depende de la cantidad de ese calor que llega a la pieza de trabajo. A continuación se muestran los puntos de fusión aproximados en comparación con lo que puede ofrecer la antorcha:
| Materiales | Punto de fusión (aprox.) | Resultado de oxiacetileno |
|---|---|---|
| Aluminio | ~1,220°F (660°C) | Se derrite fácilmente; Antorcha utilizada para soldadura fuerte y trabajos delgados. |
| Latón / bronce | ~1,700–1,900°F | Se derrite; comúnmente soldado con una llama oxidante |
| Cobre | ~1.980°F (1.084°C) | Se derrite; soplete utilizado para soldar y calentar |
| hierro fundido | ~2200°F (1200°C) | Se derrite; Se puede soldar con varillas de hierro fundido. |
| acero al carbono | ~2500–2800 °F (1370–1540 °C) | Suelda y corta fácilmente |
| tungsteno | ~6,170°F (3,410°C) | No se puede derretir con un soplete manual. |
La tabla también responde a una pregunta que surge con frecuencia: si la llama alcanza los 6300 °F y el tungsteno se funde a aproximadamente 6170 °F, ¿por qué un soplete no puede derretir el tungsteno? Porque la pieza de trabajo nunca alcanza la temperatura máxima de la llama. El cono interior caliente es pequeño y el calor se pierde continuamente hacia el aire circundante, el cuerpo del soplete y la conducción a través del propio metal. Pase una llama de 6000°F sobre un bloque de tungsteno y la superficie se calienta mucho, pero no puede acumular suficiente energía para alcanzar su punto de fusión antes de que el calor se disipe.
Para cortar acero, no es necesario derretir toda la placa. El soplete precalienta el acero a aproximadamente 1600-1800 °F hasta que brilla de color rojo brillante, luego la palanca de oxígeno lanza oxígeno puro al lugar. El acero arde, en el sentido de una rápida oxidación, y el óxido fundido sale disparado por la ranura. Es por eso que un soplete de corte tiene un chorro de oxígeno separado y por qué el diseño de la punta de corte es tan importante como la temperatura de la llama.
Factores del mundo real que cambian el calor que se entrega
Dos antorchas idénticas pueden comportarse de manera muy diferente según los consumibles y la configuración del gas. Si la punta de corte tiene el tamaño incorrecto, el asiento está mellado o no hay presión, la llama puede parecer normal y la pieza de trabajo nunca se calienta lo suficiente.
- Tamaño y condición de la punta. Una punta del tamaño de una placa gruesa tiene puertos más grandes y proporciona más calor. Una punta desgastada o sucia distorsiona la llama y ralentiza el corte.
- Presiones de gas. Demasiado bajo y la llama explota o retrocede; demasiado alto y se levanta de la punta. Ambas condiciones reducen el calor realmente transferido al metal.
- Distancia del trabajo. La zona más caliente se encuentra aproximadamente entre 1/8 y 1/4 de pulgada más allá de la punta del cono interior. Mantener la antorcha más lejos baja la temperatura sorprendentemente rápido.
- Masa de la pieza de trabajo. Una pieza de fundición pesada disipa el calor más rápido que una lámina delgada. Se compensa con una punta más grande o un precalentamiento más prolongado.
- Pureza del oxígeno. El oxígeno debe ser al menos del 99,5%. El gas contaminado reduce la temperatura de la llama y deja un borde áspero.
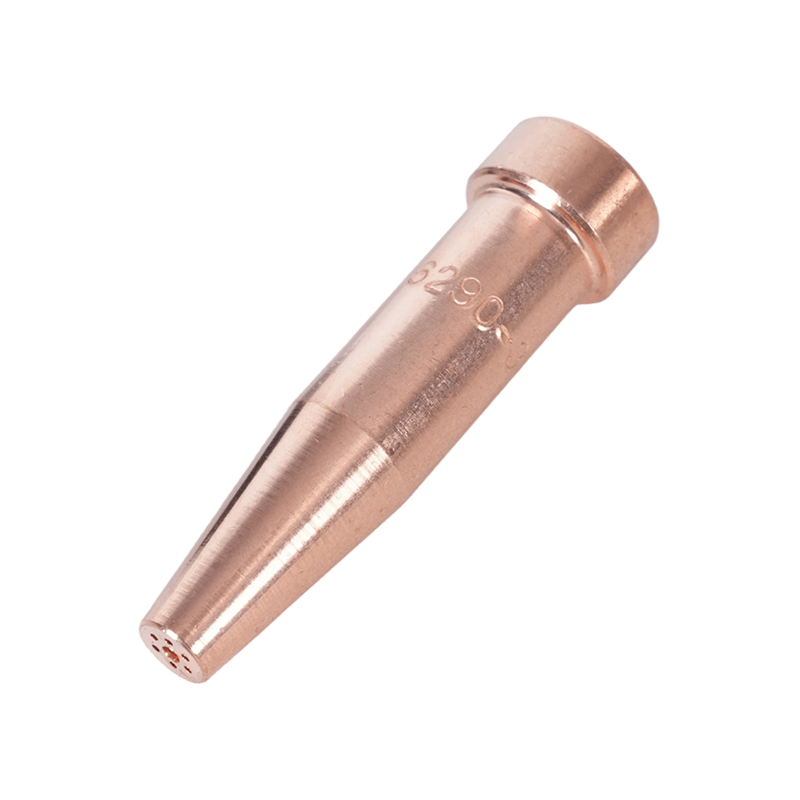
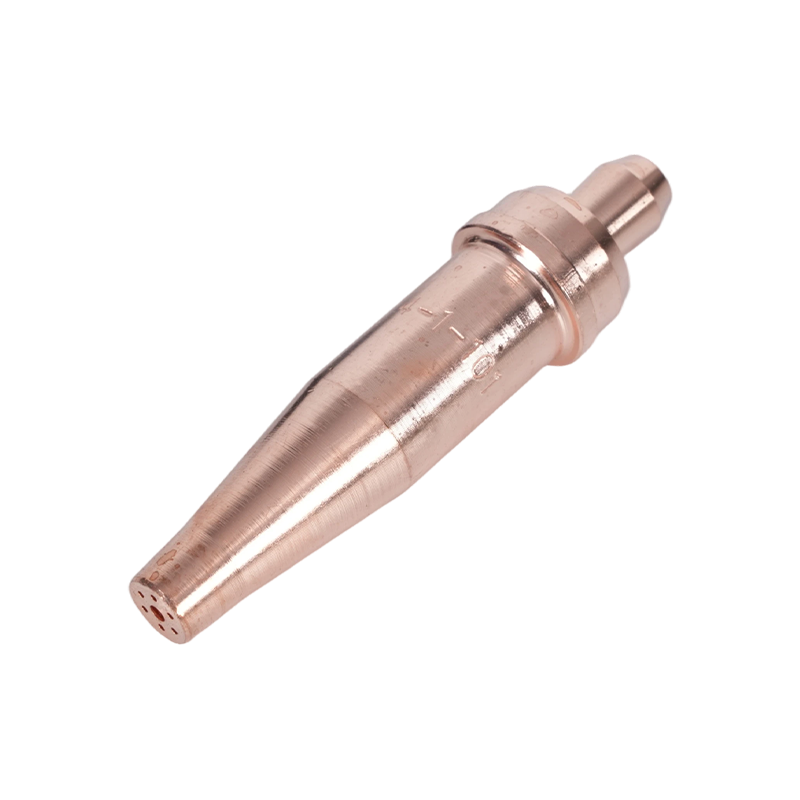
Estas variables son la razón por la que las tiendas mantienen una variedad de tamaños de puntas en el cajón. Para un corte pesado en acero limpio, una punta de acetileno estándar estadounidense del tamaño adecuado, como la serie 6290, proporciona el precalentamiento y los flujos de chorro de corte que el trabajo necesita.
 Boquilla con punta de corte de acetileno serie 6290 para antorchas estilo americano Esta punta de acetileno cubre espesores de corte de 1 mm a 300 mm y se adapta a los sopletes A735 y A623, lo que la convierte en una opción versátil para talleres que necesitan una boquilla para trabajos de acero variados. Ver producto →
Elegir una antorcha que mantenga la llama constante
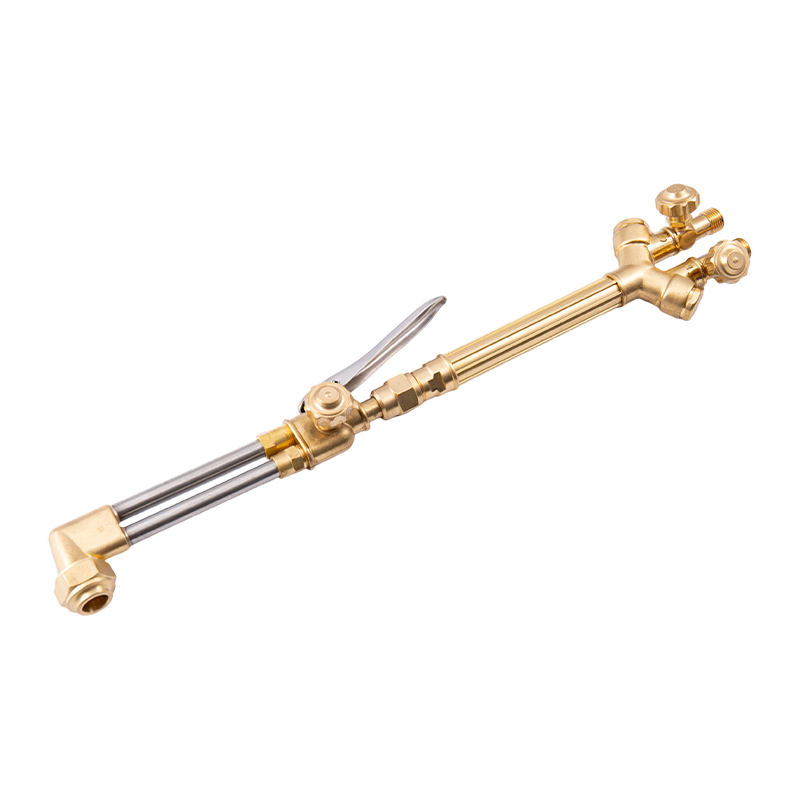
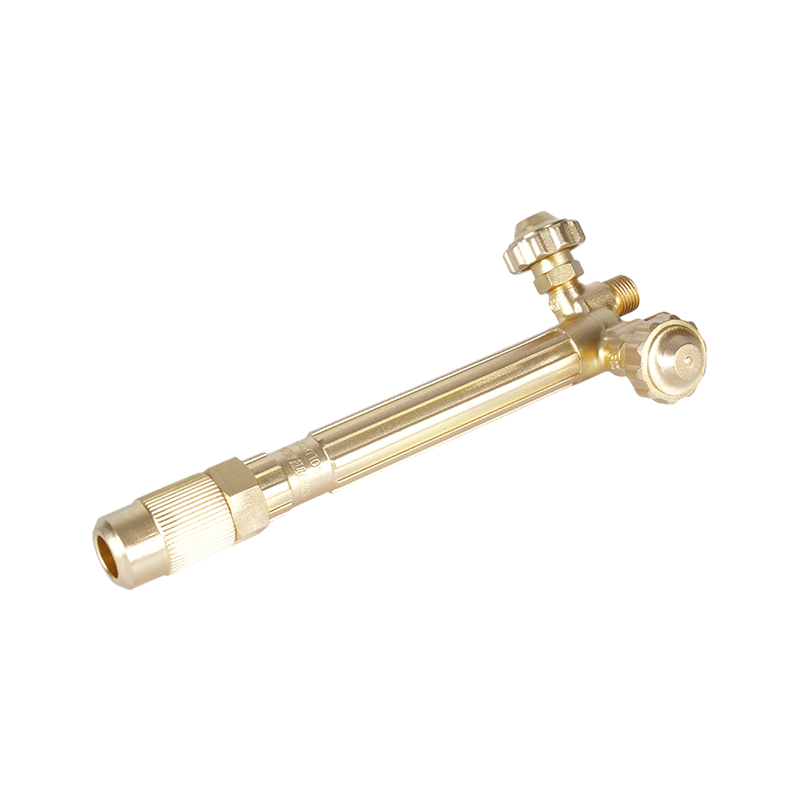
El cuerpo y el mango del soplete son responsables de mezclar los gases en la proporción adecuada y mantener estable la llama. Un soplete manual bien construido sella las válvulas adecuadamente, sujeta la punta firmemente y sigue ofreciendo las mismas características de llama durante años. Para trabajos de corte, reparación y mantenimiento manuales, una antorcha manual de oxiacetileno de alta resistencia de clase B400 le brinda una longitud de mango cómoda y el flujo de gas que la mayoría de los talleres necesitan.
 Antorcha de corte de oxiacetileno portátil de alta resistencia B400 Un cabezal de latón forjado y un diseño de doble tubo permiten cortar acero de hasta 300 mm de espesor, con boquillas intercambiables de acetileno y propano para un uso flexible y resistente. Ver producto →
Cualquiera que sea la antorcha que elija, mantenga los consumibles adecuados para el trabajo. Un accesorio de corte y un soplete manual pueden aceptar la misma familia de puntas, pero sus conductos de gas internos difieren, así que utilice la tabla de puntas del fabricante. El mismo principio para la selección y el cuidado de las puntas se trata con más detalle en Selección y mantenimiento de puntas de soplete de corte. .
Seguridad contra el calor y el retroceso
Las temperaturas en el rango de 6000 °F no solo cortan acero. Encienden cualquier cosa inflamable cercana y hacen que los flashbacks sean un riesgo real. El retroceso se produce cuando la llama desaparece en la punta y sigue ardiendo dentro del cuerpo del soplete o de la manguera, lo que puede destruir el equipo y herir al operador en segundos. La protección más directa es un supresor de retroceso de llama instalado entre la antorcha y el regulador. Para trabajos con oxiacetileno, un modelo de calidad como la serie B288 detiene el flujo inverso y apaga la llama antes de que suba por la línea.
 Supresor de retroceso de llama de oxiacetileno serie B288 Instalado entre el soplete y el regulador, este supresor evita el desplazamiento de la llama y el flujo inverso del gas, proporcionando seguridad esencial para las operaciones de soldadura y corte con oxiacetileno. Ver producto →
Trate cada cilindro como una fuente de alta presión: abra la válvula de acetileno aproximadamente tres cuartos de vuelta, purgue las mangueras antes de encenderlos y nunca use aceite o grasa cerca de las conexiones de oxígeno. Si un soplete falla repetidamente, apague todo e inspeccione la punta, el asiento y las mangueras antes de volver a encenderlo. Siga paso a paso las precauciones de seguridad estándar con sopletes de corte y mantenga un extintor de incendios a su alcance.
Un soplete de acetileno se calienta lo suficiente, aproximadamente entre 5600 y 6300 °F cuando se combina con oxígeno, para soldar los metales más comunes, cortar placas de acero y realizar trabajos de soldadura fuerte y calentamiento que las herramientas eléctricas no pueden igualar fácilmente. La verdadera habilidad es convertir la temperatura de la llama en calor útil en la pieza de trabajo: la punta correcta, la configuración de gas correcta y una antorcha y una línea de seguridad en la que puede confiar, respaldados por un fabricante que fabrica equipos de soldadura y corte internamente.