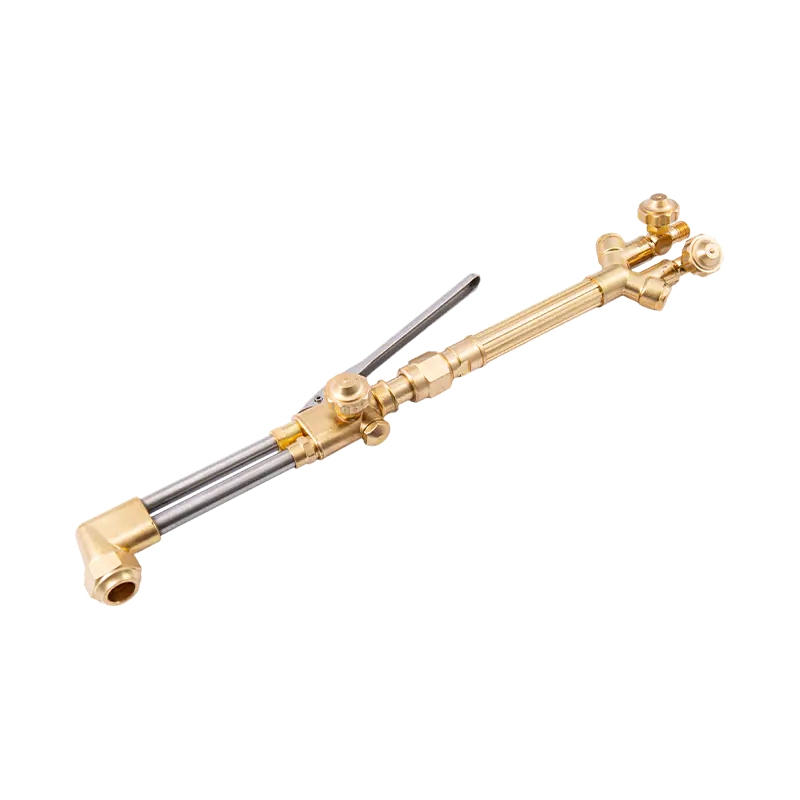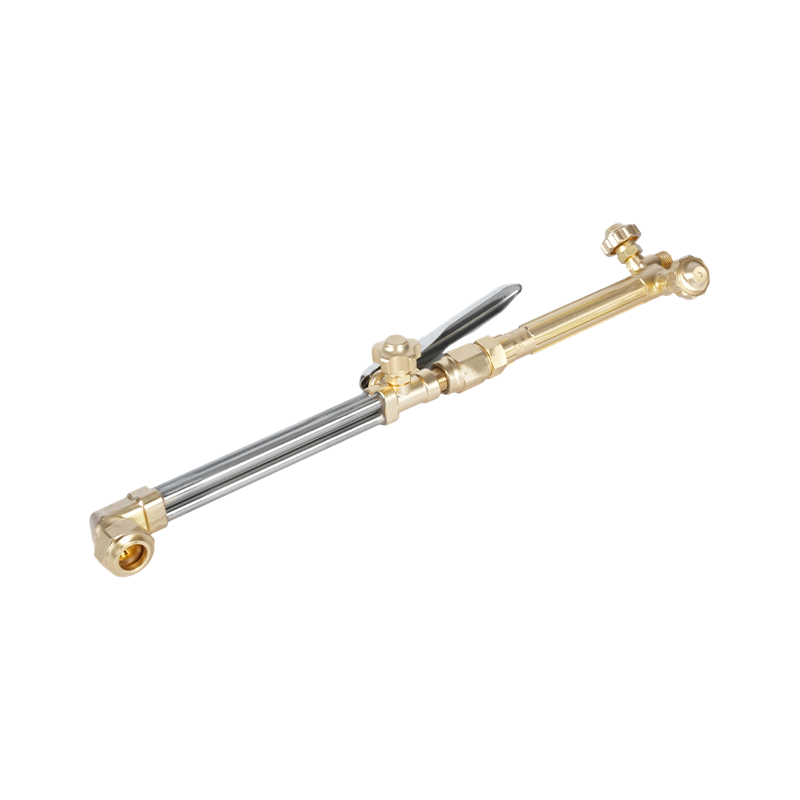
Su estación de trabajo necesita un soplete de corte a gas, pero en el momento en que comienza a comparar modelos, las especificaciones dejan de tener sentido. Cada proveedor considera que su producto es de alta resistencia, pero los mangos pesan de manera diferente, las puntas se adaptan a diferentes gases y las características de seguridad van desde simples válvulas de retención hasta una protección total contra el retroceso de llama. Después de dos décadas de fabricar equipos de oxicorte, podemos decirle que el proceso de selección se reduce a cuatro preguntas: qué gas combustible, qué ciclo de trabajo, qué serie de puntas y qué dispositivos de seguridad se encuentran entre el cilindro y la llama. Responda esas cuatro y el resto es principalmente compatibilidad.
El gas combustible es la primera decisión: acetileno o propano
Un soplete de corte de gas está diseñado alrededor de su gas combustible. El acetileno arde a aproximadamente 3160°C y sigue siendo la opción estándar para fabricación general, trabajos de reparación y cualquier trabajo que necesite una llama concentrada de alta temperatura. El propano arde a aproximadamente 2800°C, cuesta menos por corte y es ampliamente elegido en talleres de producción que cortan acero continuamente. La diferencia no es sólo la temperatura de la llama. Las puntas de acetileno utilizan una pequeña cantidad de orificios de precalentamiento estrechos; Las puntas de propano utilizan más orificios y más grandes porque el propano debe fluir en un volumen mayor para entregar el mismo calor. Por lo tanto, el cuerpo del soplete, el mezclador, la punta y el regulador están marcados para un gas combustible específico.
| Propiedad | acetileno | propano |
|---|---|---|
| Temperatura aproximada de la llama | 3160°C | 2800°C |
| Aplicaciones típicas | Fabricación en general, reparaciones, soldadura. | Corte de producción, calentamiento, placa gruesa. |
| Diseño de orificio de precalentamiento | Menos, más pequeño | Más, más grande |
| Presión del cilindro | Bajo, alrededor de 15 psi | Almacenado como líquido, mayor presión. |
| Costo operativo por corte | superior | inferior |
Elija primero el gas combustible y luego compre un cuerpo de antorcha y un juego de puntas aptos para ese gas. Si el taller ya tiene reguladores y mangueras, verifique también las marcas de gas. No se debe utilizar un mango de soplete fabricado para acetileno con propano a menos que el fabricante indique explícitamente que el modelo está clasificado para ambos gases. En nuestra línea de productos, los sopletes de oxígeno y acetileno de alta resistencia y los sopletes de propano son modelos separados incluso cuando el mango tiene el mismo aspecto, porque el mezclador interno y los asientos de la válvula difieren.
Haga coincidir la clase de trabajo con su programa de corte
La clase de servicio le indica cuánto calor puede absorber y desprender el cuerpo de la antorcha durante el trabajo continuo. Los sopletes de uso liviano están dimensionados para láminas de metal, recortes ocasionales y mantenimiento liviano. Los modelos de servicio mediano se encargan de la fabricación general y el corte intermitente de acero de hasta aproximadamente 30 mm. Las antorchas de servicio pesado están diseñadas para turnos de producción, placas gruesas y el tipo de manipulación que las herramientas más livianas no resistirán. Recuerde que la clase de servicio del cuerpo establece la capacidad térmica, mientras que el tamaño de la punta establece el espesor máximo de la placa. Un mango de alta resistencia no corta automáticamente acero más grueso; te permite cortar durante más tiempo sin que el soplete se sobrecaliente.
La construcción del mango es la diferencia física que sentirá en el taller. El latón es el material clásico porque conduce bien el calor, resiste los impactos y le da a la antorcha un equilibrio estable. Es estándar en nuestros mangos de servicio pesado y mediano. El aluminio es más liviano y aparece en ciertos modelos para operadores que prefieren un peso reducido de la herramienta durante sesiones largas de soldadura o soldadura fuerte, pero se abolla más fácilmente. El equilibrio entre durabilidad y peso es una decisión de compra real, no un detalle de marketing.
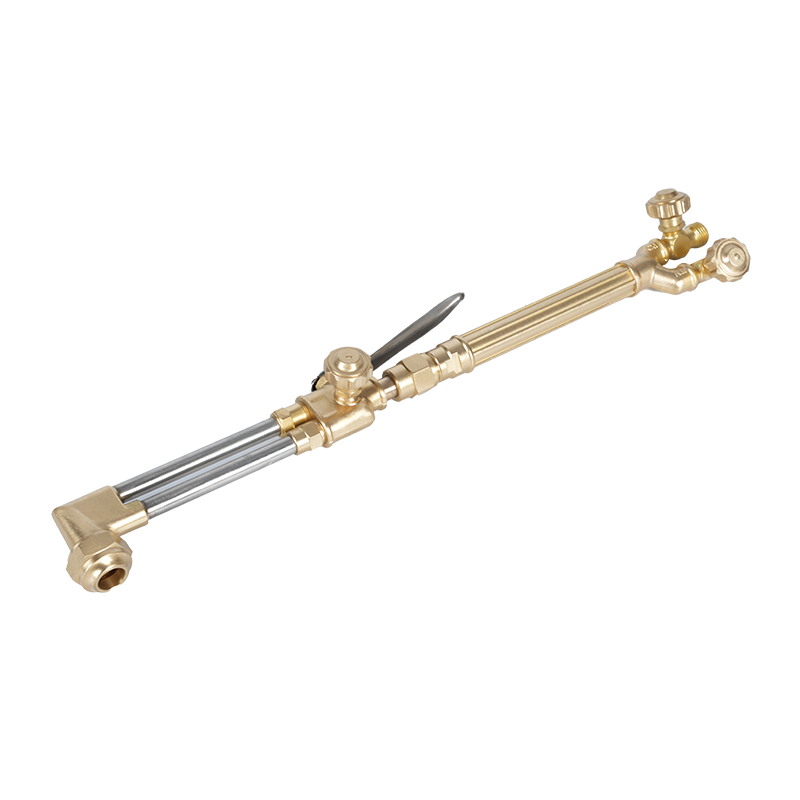
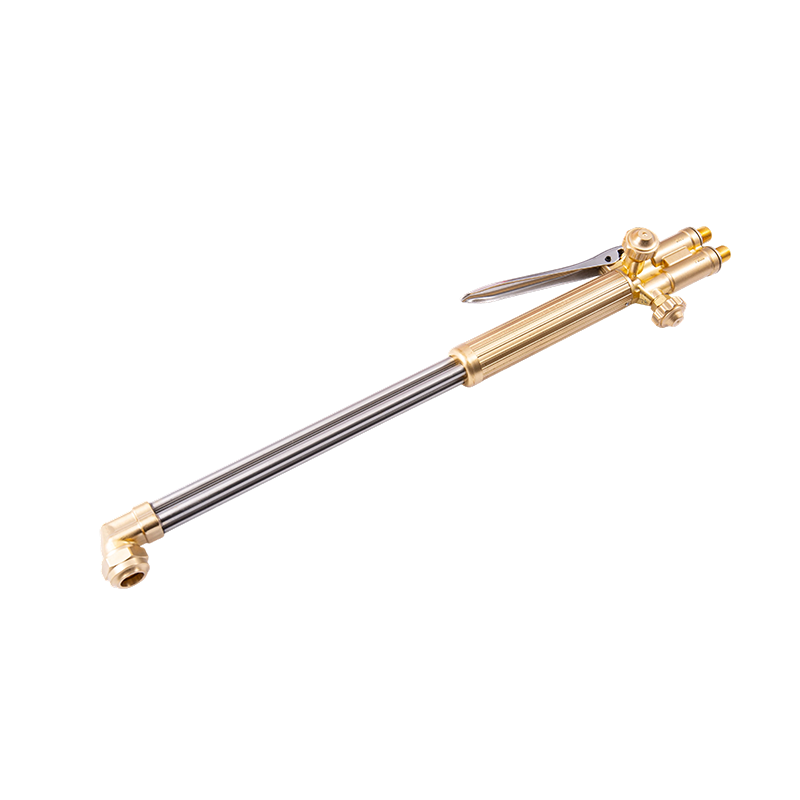
 Antorcha de corte de oxiacetileno portátil de alta resistencia B400 con cabezal de latón forjado Esta antorcha combina un cabezal de latón forjado duradero con un diseño de doble tubo para un flujo de gas estable y ofrece una profundidad de corte de hasta 300 mm. Admite boquillas de acetileno y propano, lo que la convierte en una opción versátil y resistente. Ver producto →
El soplete de corte de oxígeno y acetileno portátil de alta resistencia B400 es un buen ejemplo de lo que debería significar en la práctica una clasificación de clase pesada: un cuerpo de latón, válvulas de gas de metal y un asiento de punta que acepta puntas de acetileno estándar. Los modelos de antorchas portátiles combinan el mango, el accesorio de corte y, a menudo, una punta en un solo conjunto, lo cual es conveniente para los equipos de mantenimiento que desean una herramienta confiable sin tener que manejar componentes separados. Los mangos separados y los accesorios de corte ofrecen más flexibilidad, pero también añaden más posibilidades de que el gas combustible o la geometría del asiento no coincidan.
Los consejos de corte son donde realmente ocurre el corte
Todo el gas entregado por el cuerpo del soplete tiene forma de corte utilizable en la punta. Una punta de corte tiene un orificio central para el chorro de oxígeno de corte, rodeado por un anillo de orificios de precalentamiento. La relación entre la llama de precalentamiento y el chorro de corte, la distancia desde la cara de la punta a la pieza de trabajo y la limpieza de esos orificios determinan la calidad del corte más que cualquier otra variable. Una punta con orificios de precalentamiento obstruidos con carbón produce una llama desigual y un corte lento, sin importar qué tan bien construida esté la antorcha.
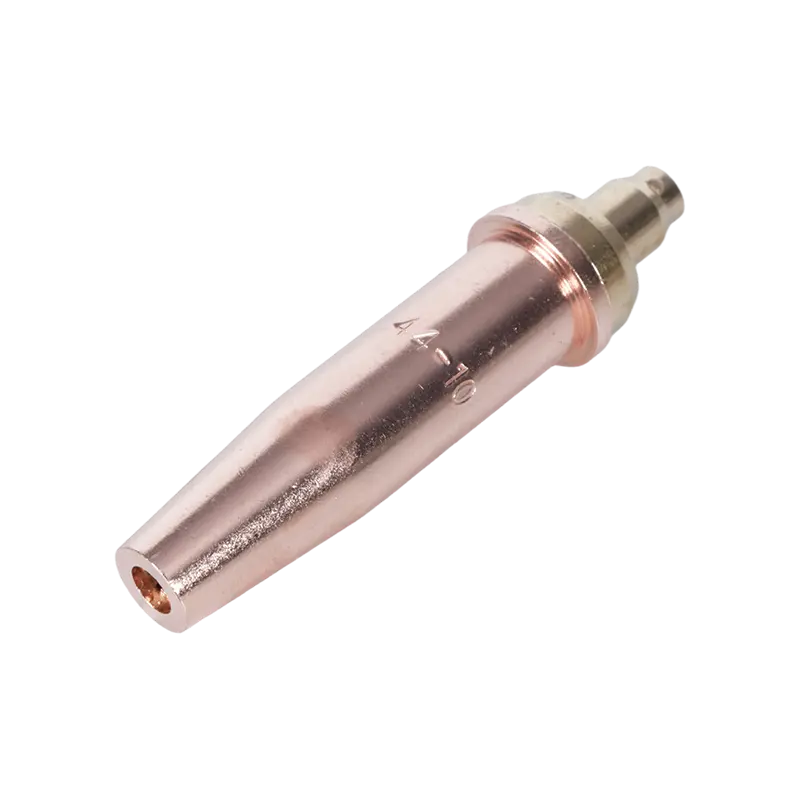
La primera regla de compatibilidad es el gas combustible. Las puntas de acetileno y propano no son intercambiables. El tamaño y el espaciado del orificio de precalentamiento son diferentes, y utilizar la punta incorrecta puede hacer que la llama vuelva a arder en la cámara de mezcla. La segunda regla es el tamaño. Los números de las puntas corresponden aproximadamente al espesor del acero: una punta del número 0 o 1 se adapta a láminas de metal de hasta aproximadamente 6 mm, una punta del número 2 o 3 se adapta a placas de 10 a 25 mm y una punta del número 4 o 5 se necesita para secciones de 25 a 50 mm. Utilice la tabla de presión de oxígeno del fabricante para obtener el ajuste exacto. Una presión de oxígeno demasiado baja produce bordes ásperos y escoria soldada; demasiada presión enfría el corte y desperdicia gas.
La tercera regla es el estándar regional. Las puntas americanas, europeas, japonesas tipo M y australianas difieren en la forma de la rosca, el ángulo del asiento y la longitud total. Un mango construido para un estándar no asentará correctamente una punta de otro estándar, incluso si la rosca le resulta familiar. Cuando solicite una antorcha, confirme qué estándar de punta utiliza y asegúrese de que haya puntas de repuesto disponibles en una fuente local. Mantener una serie de puntas por estación, como las puntas de acetileno de la serie 1502 para nuestros mangos de servicio mediano y pesado, es la forma más fácil de evitar errores cuando el operador busca en el cajón de repuestos.
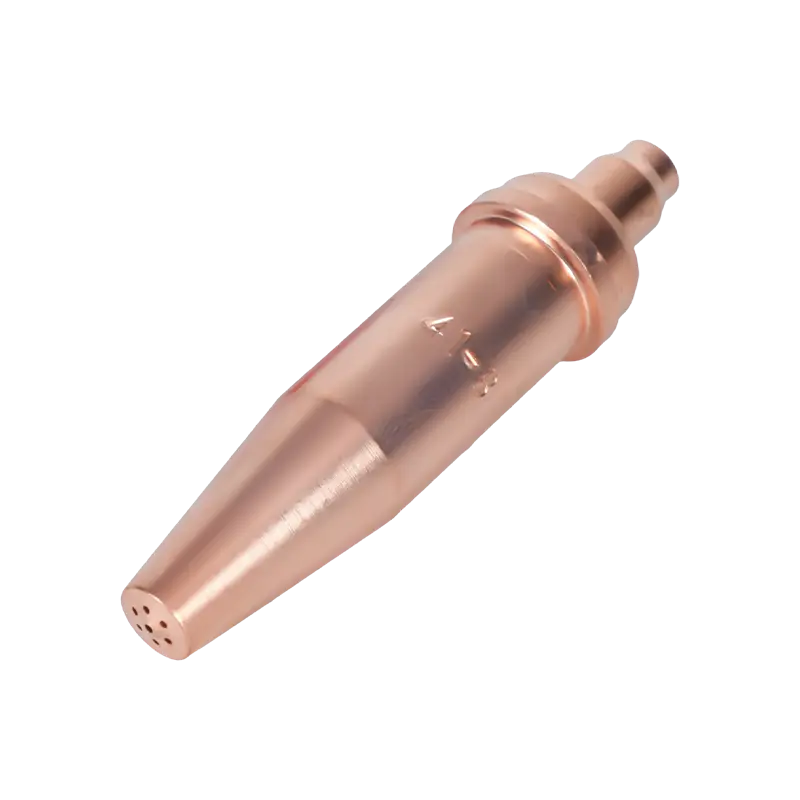
 Punta de corte de acetileno serie 1502 para antorchas de servicio pesado y mediano Diseñada para combinar con mangos de acetileno estándar, esta punta de cobre proporciona un control estable de la llama y cortes limpios en trabajos exigentes. Su compatibilidad con las boquillas de la serie 1502 simplifica el reemplazo y mantiene un rendimiento de corte constante. Ver producto →
Los supresores de flashback pertenecen a todos los trenes de gas
El oxígeno y el gas combustible llegan al soplete a través de mangueras separadas y ambas líneas necesitan protección. Dos modos de falla importan. El reflujo ocurre cuando el oxígeno a alta presión ingresa a la línea de combustible o el combustible se filtra hacia la línea de oxígeno, creando una mezcla inflamable dentro de la manguera o el regulador. El retroceso ocurre cuando la llama viaja hacia atrás a través de la punta, pasa por la cámara de mezcla y entra en las mangueras. Un retroceso puede reventar una manguera o dañar el regulador en cuestión de segundos, razón por la cual el equipo entre el cilindro y la antorcha no es el lugar para ahorrar dinero.
Las válvulas de retención son la protección mínima: dejan que el gas fluya en una sola dirección. Los supresores de retroceso de llama van más allá al extinguir el frente de llama y sellar la línea automáticamente cuando ocurre un retroceso de llama. Coloque uno en la línea de oxígeno y otro en la línea de combustible, ya sea en la entrada del soplete o en la salida del regulador, de modo que todo el tramo de la manguera esté protegido. Algunos mangos de antorcha incluyen válvulas de retención internas como característica básica, pero eso no reemplaza un supresor adecuado. El supresor de retroceso de llama de oxiacetileno serie B288 es una unidad compacta que encaja en cualquier posición y su elemento interno puede recibir servicio cuando se desgasta.
 Supresor de retroceso de llama de oxiacetileno serie B288 con elemento interno reparable Este supresor compacto protege las mangueras del soplete deteniendo el avance de la llama y sellando la línea automáticamente. Su elemento interno con mantenimiento y su compatibilidad con múltiples accesorios lo convierten en una práctica mejora de seguridad para configuraciones de oxiacetileno. Ver producto →
Más allá del hardware, el procedimiento del operador es igualmente importante. Las mangueras deben purgarse antes de encenderlas, el soplete debe encenderse con la secuencia correcta y el área de trabajo debe estar libre de combustibles. Cubrimos el conjunto completo de precauciones en nuestro artículo sobre Precauciones de seguridad con soplete de corte de gas .
Qué verificar antes de realizar un pedido
Una vez que haya determinado el gas, la clase de servicio, el estándar de la boquilla y los dispositivos de seguridad, realice cuatro comprobaciones finales antes de realizar el pedido.
- Marcado de gas en el cuerpo de la antorcha. El mango o el accesorio de corte debe tener una marca permanente con el gas combustible para el que está certificado, y la marca debe coincidir con su suministro.
- Compatibilidad de roscas y asientos. Confirme que las roscas de entrada de la antorcha coincidan con las salidas del regulador y los accesorios de las mangueras, especialmente cuando mezcle equipos importados. BSP y CGA son estándares comunes, pero no son intercambiables.
- Disponibilidad de repuestos. Una antorcha es tan útil como sus consumibles. Pregunte por la gama completa de puntas, kits de sellos y tiempos de entrega típicos antes de comprometerse.
- Capacidad de fabricación. Para los compradores B2B, la pregunta más profunda es si la fábrica puede ofrecer una calidad constante en volumen. Busque forjado interno, mecanizado CNC y capacidad de medición, porque determinan qué tan bien el proveedor controla la precisión de la rosca, la concentricidad del orificio y el acabado de la superficie.
Esos controles importan si compras cinco antorchas para un taller o quinientas para distribución. Un proveedor que fabrica el cuerpo del soplete, el mango, las puntas, los reguladores y los supresores de llamas bajo un mismo techo puede confirmar la compatibilidad del gas en todo el conjunto y respaldar los requisitos personalizados, como el etiquetado privado o el mecanizado según sus planos. Póngase en contacto con nuestro equipo de ingeniería para revisar la configuración de su soplete de corte a gas y confirmaremos el mango, la punta y la configuración de seguridad correctos para su aplicación.
Un soplete de corte a gas es un sistema, no un solo componente
El soplete de corte a gas es sencillo en principio y exigente en la práctica. Elija primero el gas combustible, elija la clase de servicio que coincida con su patrón de cambios, mantenga la serie de puntas consistente con el gas y el espesor del material e instale supresores de retroceso de llama en cada línea. Si resuelve esos cuatro puntos antes de realizar el pedido, la antorcha que llegue será en la que sus operadores podrán confiar durante años.