Cuando estás frente a un programa de producción y un soldador espera el soplete adecuado, la primera pregunta no es qué proceso se ve mejor en el papel. Se trata de cuál pueden ejecutar sus operadores de manera consistente y cuánto le cuesta esa elección en el retrabajo. La respuesta corta es: en MIG, un alambre alimentado continuamente se funde en la unión, lo que hace que su aprendizaje sea más rápido y más fácil. En TIG, un electrodo de tungsteno permanece sólido y se agrega una varilla de relleno por separado, lo que le brinda más control pero exige más habilidad. Esa única diferencia impulsa cualquier otra comparación entre ellos.
Lo que realmente sucede en el arco
MIG significa Metal Inert Gas y también se llama GMAW. Se introduce un carrete de alambre macizo a través de una pistola, se forma un arco entre el alambre y la pieza de trabajo y el alambre mismo se funde en la soldadura. Usted establece la velocidad y el voltaje de alimentación del alambre; El gas protector, ya sea argón, CO2 o una mezcla, protege el charco fundido del aire. Esto crea un proceso limpio y de alta deposición.
TIG significa gas inerte de tungsteno y también se llama GTAW. Se genera un arco entre un electrodo de tungsteno y la pieza de trabajo, pero el tungsteno no se funde. El baño de soldadura se elabora derritiendo el metal base y se agrega relleno de una varilla separada con la mano libre. El argón puro es el gas protector habitual y un pedal o gatillo controla el amperaje a medida que avanza la soldadura.
Debido a que el relleno está separado en TIG, el aporte de calor es más manejable. Debido a que el alambre se autoalimenta en MIG, el arco se mantiene gracias a la alimentación del alambre y el operador tiene menos en qué pensar. Eso explica por qué MIG es naturalmente adecuado para trabajos más largos, más gruesos y de mayor volumen, mientras que TIG encuentra su nicho en metales finos y precisos o difíciles de soldar.
| Aspecto | Soldadura MIG | Soldadura TIG |
|---|---|---|
| electrodo | Alambre consumible, alimentado continuamente. | Electrodo de tungsteno no consumible |
| material de relleno | El alambre fundido es el relleno. | Varilla de relleno añadida a mano por separado. |
| Gas protector | Argón, CO2 o mezcla de gases | Argón o argón-helio |
| control de amperaje | Configuraciones de voltaje y alimentación de alambre | Control con pedal o con la yema del dedo |
| Requisito de habilidad | Más bajo, más indulgente | Más alto, necesita coordinación mano-ojo-pie |
Cómo afecta la diferencia a su tienda
Velocidad de soldadura y tasa de deposición.
MIG llena una junta rápidamente porque el alambre suministra metal sin parar. En acero al carbono de 5 mm, un operador MIG capacitado a menudo puede realizar una pasada sólida, mientras que TIG requeriría varias pasadas y más tiempo. MIG también funciona bien a velocidades de desplazamiento más altas, por lo que es la opción habitual para la fabricación estructural y paneles de carrocería.
Calidad, retrabajo y curva de aprendizaje del operador
TIG no produce salpicaduras, lo que significa que no es necesario esmerilar ni cepillar con alambre entre pasadas, y deja una superficie limpia que se adapta a la pintura y al acero inoxidable pulido. A veces, MIG salpica, y las salpicaduras se convierten en un costo cuando el producto requiere un acabado cosmético. TIG es más fácil de controlar en pasadas de raíz y en metales sensibles al calor, pero es más difícil de aprender porque utiliza ambas manos y un pie.
Donde cada proceso tiene más sentido
- Las láminas delgadas de aproximadamente 0,5 a 3 mm generalmente favorecen el TIG, ya que el menor aporte de calor reduce el quemado.
- Las placas de aproximadamente 3 mm y más gruesas suelen preferir el MIG, porque la productividad es más importante y el material puede absorber el calor más rápido.
- El aluminio en calibres más gruesos suele ser MIG con pistola de carrete; Las piezas de aluminio más delgadas suelen ser TIG para un mejor control del baño de soldadura.
- El acero inoxidable que debe verse uniforme en el interior de un tubo o recipiente es una aplicación TIG.
Equipos y consumibles: el costo lado a lado
El precio de compra de la máquina es sólo una parte del panorama. En producción, los consumibles, el gas y las horas de mano de obra suelen decidir qué proceso es más económico para su taller.
| factor de costo | MIG | TIG |
|---|---|---|
| Tipo de fuente de energía | Voltaje constante/alimentador de alambre | corriente constante |
| maquina extra | Alimentador de alambre y pistola | Antorcha; refrigeración por agua para ciclos de trabajo elevados |
| Consumibles | Bobinas de alambre, puntas de contacto, revestimientos. | Electrodo de tungsteno, varillas de relleno, vasos de gas. |
| Consumo de gas | 15 a 25 CFH de argón/CO2 | 10 a 20 CFH de argón puro |
| Costo del operador | Bajar con operadores menos experimentados | Mayor cuando se requieren soldadores capacitados |
Si la mano de obra es costosa y el rendimiento es crítico, MIG gana en la mayoría de los trabajos de acero y algunos de acero inoxidable. Si el retrabajo y la apariencia son los que impulsan el presupuesto, TIG a menudo resulta más barato por soldadura aceptable, aunque cueste más por hora.
Precalentamiento, control de gas y equipos alrededor de la soldadura
Incluso cuando la fusión real es MIG o TIG, la celda de trabajo nunca es solo la máquina de soldar. Un ejemplo típico es una pieza pesada de aluminio o de acero inoxidable gruesa que necesita precalentarse antes de pasar la raíz, para reducir el riesgo de agrietamiento de la soldadura y para que la piscina se asiente correctamente. Un soplete calentador compacto de oxiacetileno es una forma común de calentar la sección en el piso sin complicar la configuración de la soldadura.
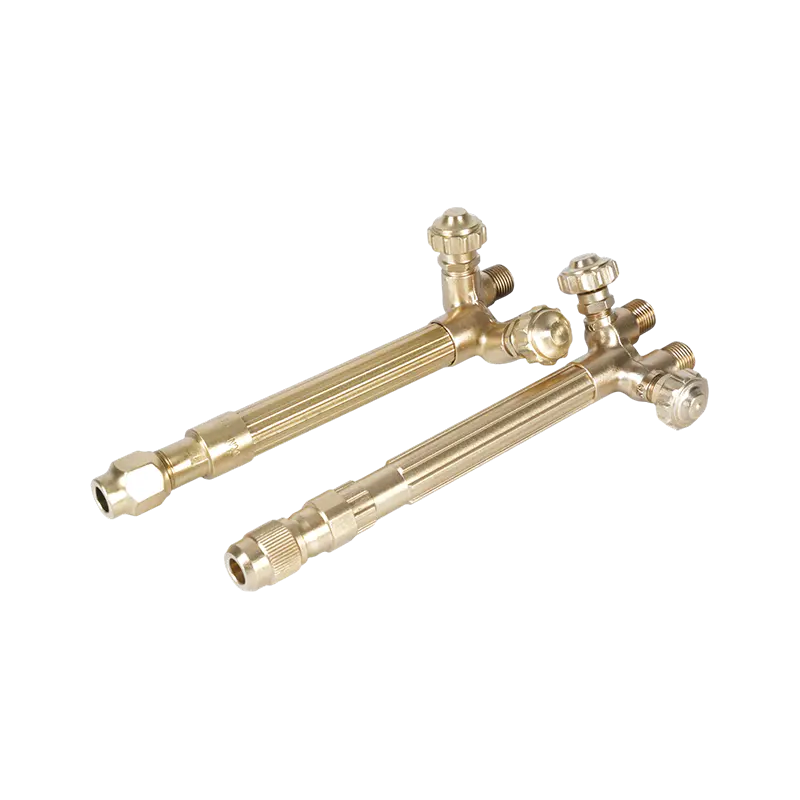
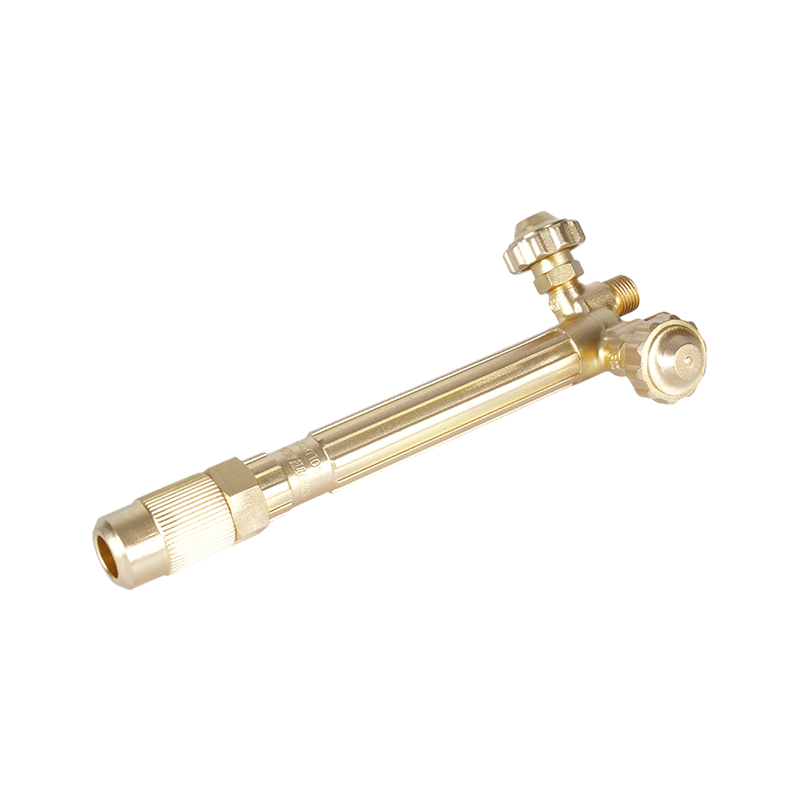
 Antorcha calefactora de oxiacetileno de alta resistencia HE-505 para precalentamiento y soldadura Este soplete compacto proporciona una llama controlada para precalentar metales gruesos antes de soldarlos, lo que reduce el riesgo de grietas. También se encarga de soldar, recocer, enderezar y descongelar, lo que lo convierte en una adición versátil a su celda de trabajo. Ver producto →
Los sopletes calefactores y los equipos de control de gas suelen ser suministrados por el mismo fabricante que fabrica los accesorios de corte, los mangos de los sopletes y los reguladores de presión. El proceso que usted elija no es la única decisión: las herramientas de soporte deben ser confiables cuando el cronograma es apretado.
Tomar la decisión: qué decirle a su equipo de compras
Elija MIG cuando el volumen de producción sea alto, el espesor del material sea superior a aproximadamente 3 mm, las salpicaduras sean aceptables y tenga un grupo limitado de operadores altamente capacitados. Elija TIG cuando la apariencia de la soldadura sea un requisito, el espesor de la pared sea bajo, el material sea sensible al calor o la junta terminada deba funcionar en un servicio corrosivo o mecánicamente exigente.
En un taller mixto, muchos equipos mantienen ambos procesos disponibles. TIG puede manejar el paso de raíz en tuberías y el trabajo de acero inoxidable que debe verse suave, mientras que MIG realiza las soldaduras de filete pesadas. La compensación no se trata de encontrar el proceso perfecto; se trata de hacer coincidir el proceso con la pieza, el volumen y el operador disponible.
Cuando se evalúa un proveedor de equipos de soldadura o corte para una línea de producción OEM, el valor está en encontrar un fabricante que controle todo el proceso de mecanizado y forjado. La capacidad de fabricar internamente mangos de antorcha, antorchas calefactoras y componentes de corte con gas personalizados es lo que hace que las adquisiciones sean más predecibles. Si está analizando un acuerdo de suministro personalizado, hable con nuestro equipo de ingeniería sobre sus planos y requisitos de producción.