Antes de encender un soplete, la decisión que más importa no es el color del mango ni el tamaño de la punta. Se trata de si la antorcha coincide con su suministro de gas, carga de corte y configuración de seguridad. Una antorcha bien construida con la boquilla adecuada y una protección adecuada contra el retroceso de llama cortará más limpiamente, durará más y mantendrá a su equipo más seguro que una unidad genérica que es simplemente rápida de agarrar. Es por eso que los fabricantes experimentados eligen una antorcha específica para un trabajo específico en lugar de depender de una herramienta todo en uno.
Qué es una antorcha de corte y cómo funciona
Un soplete de corte, comúnmente llamado soplete de corte manual, es una herramienta de oxicombustible que utiliza oxígeno y un gas combustible para cortar metal. El operador precalienta el acero con una llama, luego tira de la palanca de oxígeno de corte para crear una corriente de oxígeno a alta presión que elimina el óxido fundido. El resultado es un corte limpio que atraviesa completamente la placa.
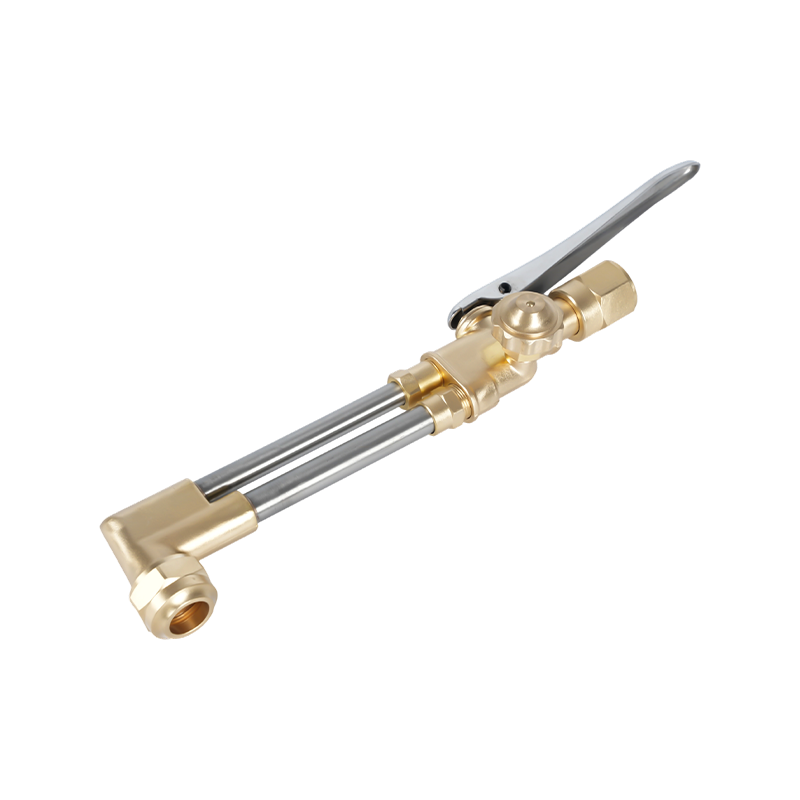
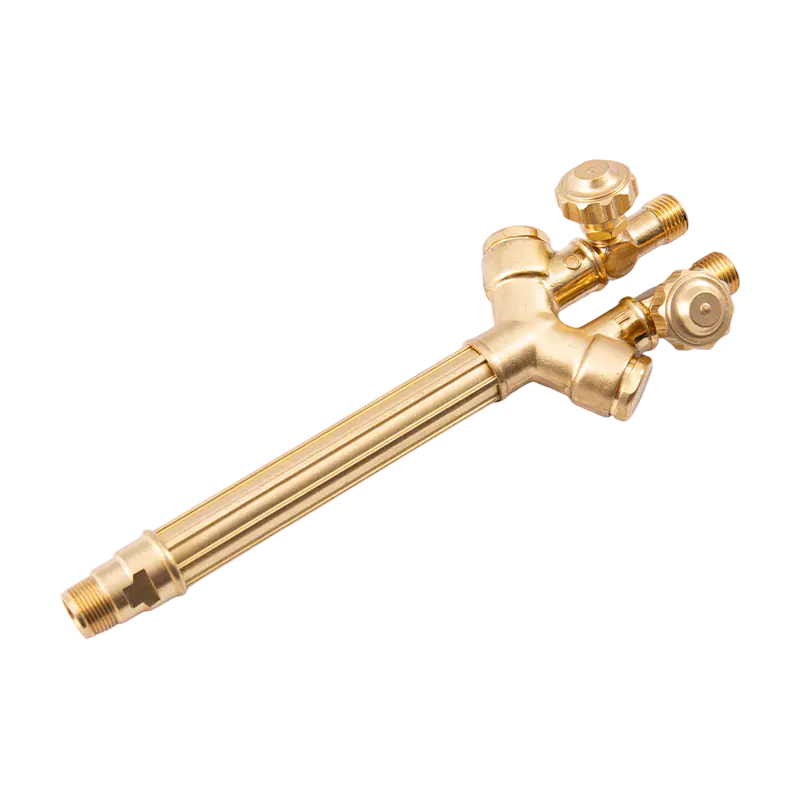
El cuerpo de la antorcha en sí es sólo una parte del sistema. También tienes el accesorio de corte o mango integrado, la punta o boquilla de corte, las válvulas de oxígeno y combustible y los supresores de llamas que protegen las mangueras y reguladores. Cada componente tiene un rango de tolerancia y las piezas que no coinciden pueden provocar inestabilidad en la llama, cortes deficientes o retrocesos de llama peligrosos.
Desde una perspectiva de fabricación, los sopletes de corte más confiables comparten tres características: cuerpos de latón o aluminio forjado que resisten la distorsión, pasajes de gas mecanizados con precisión que brindan un flujo constante y puntas de corte de alta calidad que están dimensionadas para las presiones de oxígeno y combustible que realmente utiliza.
Consideraciones clave antes de comprar un soplete de corte
Comience con la clase de servicio. Las antorchas de alta resistencia manejan placas más gruesas y cortes continuos más largos, mientras que los modelos medianos y livianos son más fáciles de manejar para metales delgados y trabajos ocasionales. Si elige un soplete liviano para acero estructural pesado, pasará más tiempo precalentando y correrá el riesgo de sobrecalentar el mango. Si elige un soplete pesado para chapa metálica, la punta más grande será ineficiente y difícil de controlar.
| Clase de servicio | Peso del mango | Rango de corte típico | Compatibilidad de gases | Material del mango |
|---|---|---|---|---|
| Servicio pesado | 500 a 900 gramos | Acero de 10 a 150 mm. | Oxiacetileno u oxipropano | Latón o aluminio |
| Servicio mediano | 300 a 500 gramos | Acero de 3 a 50 mm. | Oxiacetileno o propano | Latón |
| Servicio liviano | 150 a 300 gramos | Acero de 1 a 10 mm. | acetileno | Latón |
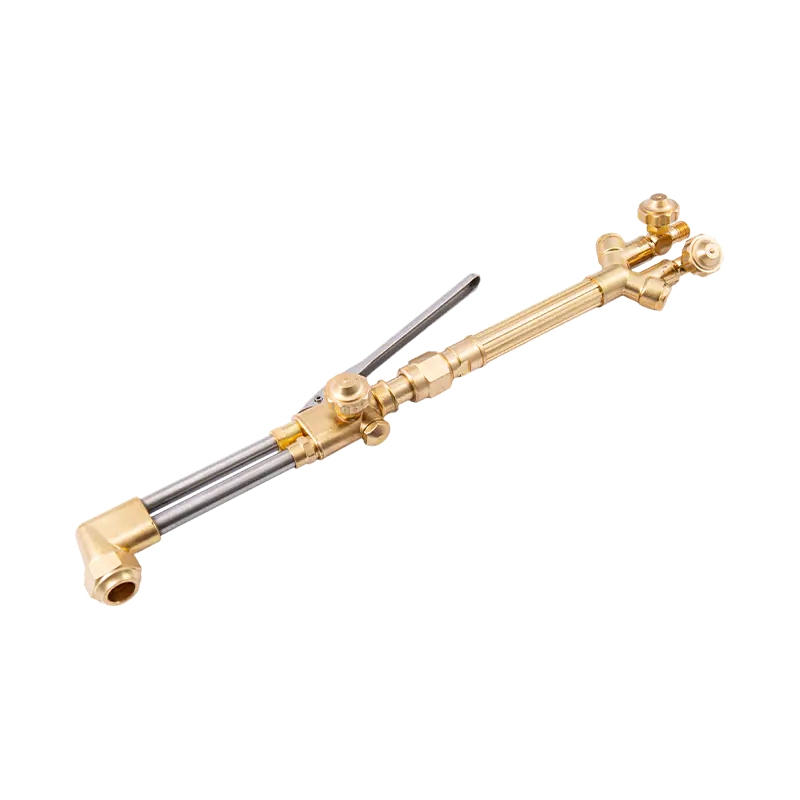
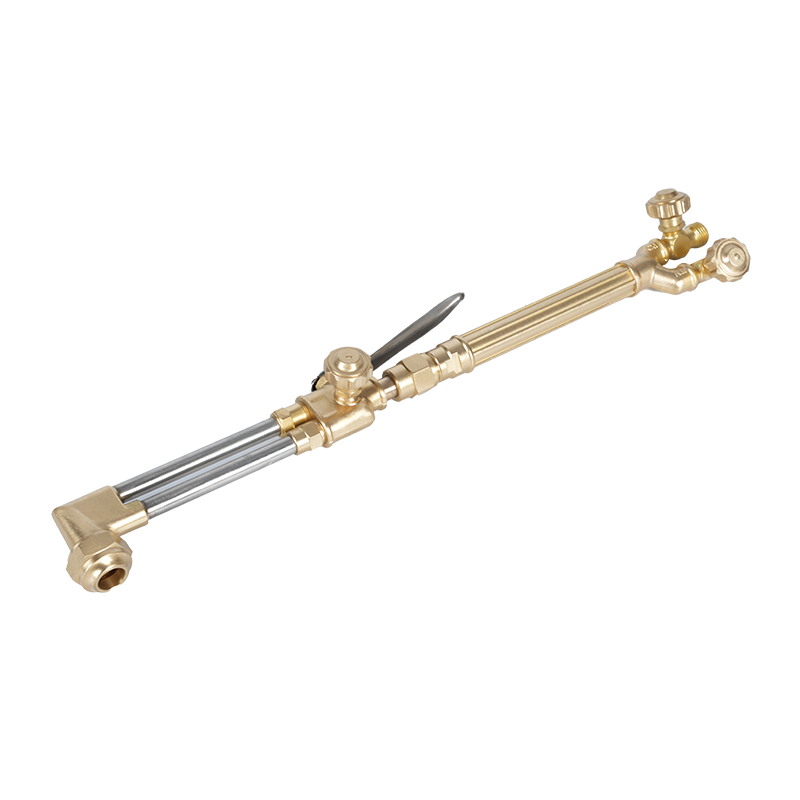
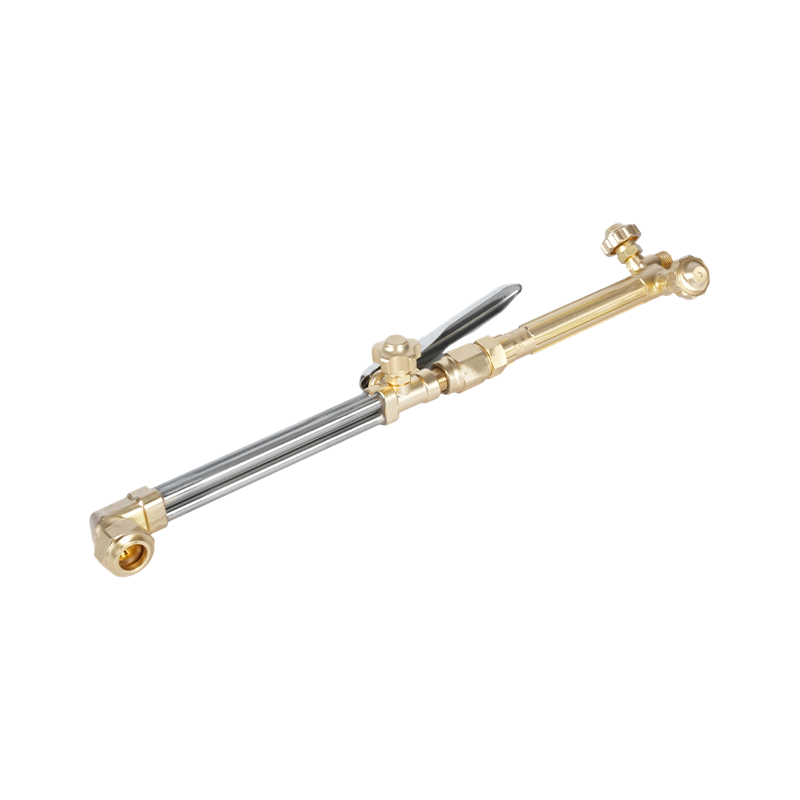
Para un corte sostenido de placas pesadas, un mango de latón forjado con una gran palanca de corte le brinda el agarre y la resistencia al calor que necesita. El soplete de corte de oxígeno y acetileno portátil de alta resistencia B400 está diseñado para este tipo de trabajo. Su diseño mantiene equilibrados los conductos de oxígeno y combustible, por lo que obtienes una llama estable incluso cuando empujas el oxígeno de corte durante carreras largas.
 Antorcha de corte portátil de oxígeno y acetileno para trabajo pesado B400 Esta antorcha de latón forjado con diseño de doble tubo ofrece una llama estable para cortes de placas pesadas y admite una profundidad de corte de hasta 300 mm. Acepta boquillas de acetileno y propano, lo que lo hace adecuado para trabajos industriales prolongados. Ver producto →
También hay que pensar en los estándares de los conectores. Los estilos americano, australiano, británico y japonés utilizan diferentes accesorios y estándares de rosca. Es esencial comprar una antorcha que coincida con las mangueras y reguladores existentes. Un desajuste en las roscas de entrada no es un inconveniente menor; puede provocar una fuga de gas que ponga en riesgo todo su taller.
Elegir entre oxiacetileno y oxipropano
El acetileno produce la llama más caliente, normalmente alrededor de 3100 grados Celsius, lo que lo hace ideal para precalentar rápidamente y cortar acero grueso y sucio. El propano se quema un poco más frío, alrededor de 2800 grados Celsius, pero es más estable, más barato y más seguro de almacenar a granel. La diferencia práctica es que el propano necesita una geometría de punta de corte diferente y un tiempo de precalentamiento ligeramente más largo, pero a menudo produce bordes de corte más suaves en acero al carbono.
Si su taller ya utiliza propano a granel, debe utilizar un soplete de oxígeno-propano. Si necesita la máxima intensidad de precalentamiento y su operación se basa en cilindros de acetileno, elija un modelo de oxiacetileno. No los mezcles. El gas combustible y la punta de corte deben coincidir; de lo contrario, se obtendrá una llama inestable y una calidad de corte inutilizable.
Para operaciones de oxipropano, el soplete de corte portátil de oxígeno-propano B500 es un compañero sólido para un sistema de propano a granel. Utiliza una cámara de mezcla interna diseñada específicamente que maneja la presión más baja del gas combustible y las diferentes características de combustión del propano.
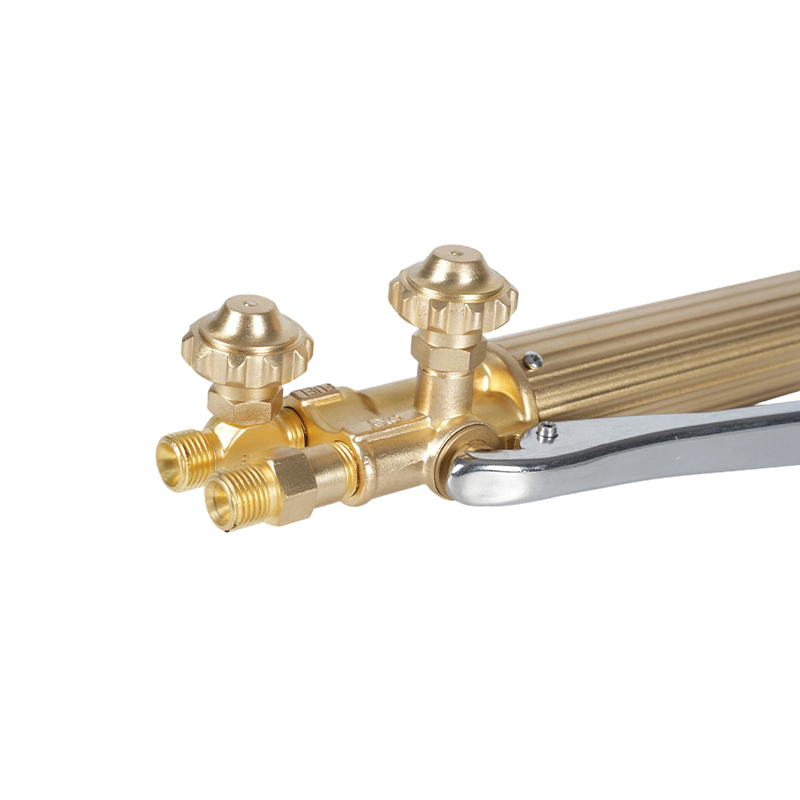 Antorcha de corte de propano y oxígeno portátil de alta resistencia B500 Diseñada para operaciones de oxipropano, esta antorcha cuenta con un cabezal de latón forjado y una cámara de mezcla interna para una presión más baja del propano. Garantiza un flujo de gas estable para un corte confiable en entornos exigentes. Ver producto →
Otra consideración es la presión de funcionamiento. El servicio de acetileno generalmente recomienda ajustes del regulador por debajo de 0,1 MPa en el lado del combustible para evitar la descomposición, mientras que el propano se puede utilizar a presiones de combustible más altas. La presión de corte del oxígeno varía según el tamaño de la punta y el grosor del metal, desde aproximadamente 0,3 MPa en puntas pequeñas hasta 0,7 MPa en puntas grandes. Siempre verifique la gama del fabricante para la boquilla específica que instale.
Consejos de corte y mantenimiento de las boquillas
La punta de corte es donde la antorcha realmente hace su trabajo. Una punta limpia y del tamaño adecuado proporciona un flujo de oxígeno intenso y un anillo de precalentamiento equilibrado. Una punta desgastada o tapada produce cortes irregulares, escoria excesiva y un alto riesgo de retroceso. Es por eso que todo fabricante debe tener puntas de repuesto a mano y limpiarlas con los limpiadores de puntas adecuados.
Existe una relación directa entre el tamaño de la punta y la capacidad de corte. Para una placa de 10 mm, es suficiente una punta pequeña con menos orificios de precalentamiento. Para una placa de 60 mm, necesita una punta más grande y con mayor capacidad de precalentamiento. Elegir una punta demasiado grande desperdicia gas y sobrecalienta la zona de corte. Elegir una punta demasiado pequeña te obliga a reducir la velocidad y corre el riesgo de derretir el borde superior.
Todas las puntas de corte no son intercambiables entre gases. Las puntas de acetileno tienen una geometría interna diferente a la de las puntas de propano, y usar la incorrecta puede hacer que la llama regrese a la cámara de mezcla. Cuando seleccione reemplazos, asegúrese de que el número de serie y el estilo coincidan con su antorcha. Puede explorar toda la gama de puntas de soplete de corte para que coincida con su servicio específico de antorcha y gas.
Supresores de flashback y prácticas de seguridad
Un supresor de retroceso de llama no es un accesorio opcional. Cuando un soplete falla, la llama puede retroceder hacia la manguera y el regulador. En el peor de los casos, podría hacer explotar la manguera o dañar el cilindro. Cada estación de corte del soplete debe tener protectores instalados en el soplete y en el regulador, o al menos en el extremo del regulador para sistemas comerciales.
El problema de seguridad más común que vemos es que los operadores desactivan el supresor porque restringe el flujo de gas. Esa es una economía falsa. Un supresor en funcionamiento solo limita ligeramente el flujo, mientras que un retroceso a través de una manguera puede provocar una falla catastrófica. Si experimenta repetidos retrocesos, deténgase e inspeccione el soplete. El problema suele ser una punta desgastada, una presión de gas incorrecta o un asiento dañado en la cámara de mezcla.
Para todos los trabajos de corte con gas, existen algunas reglas no negociables: purgue las mangueras antes de encenderlas, use un encendedor en lugar de un encendedor, mantenga las mangueras alejadas de chispas y nunca deje el soplete encendido sin supervisión. Para obtener un tutorial más detallado sobre los procedimientos de manejo y emergencia, consulte nuestro artículo sobre Precauciones de seguridad al utilizar sopletes .
Configuración, apagado e inspección diaria
Configurar correctamente un soplete de corte toma sólo unos minutos, pero la rutina previene la mayoría de los problemas operativos. Comience revisando las juntas tóricas y los asientos en el mango de la antorcha y el accesorio de corte. Luego cierre las válvulas de oxígeno y combustible, conecte las mangueras y asegúrese de que los supresores de retroceso de llama estén en su lugar. Abra este pedido y su jornada laboral comenzará con una llama predecible.
- Abra ligeramente la válvula de gas combustible en el soplete y abra la válvula del cilindro. Enciende la llama con un delantero.
- Aumente el flujo de combustible hasta que la llama sea un poco más larga que neutral.
- Abra la válvula de corte de oxígeno y ajuste el oxígeno y el combustible hasta que vea una llama neutra distinta con un cono interior corto.
- Cuando se complete el corte, primero cierre la válvula de combustible, luego la de oxígeno de corte y finalmente la de precalentamiento de oxígeno. Esta orden libera el gas de la cámara de mezcla de forma segura.
- Cierre las válvulas del cilindro, luego purgue las líneas abriendo y cerrando las válvulas del soplete hasta que las mangueras estén vacías.
La inspección diaria debe incluir la verificación de mangueras agrietadas, accesorios sueltos y juntas tóricas quemadas. Si una antorcha se ha caído, inspeccione cuidadosamente antes de volver a usarla. Las pequeñas grietas internas en el mango pueden filtrar oxígeno al conducto de combustible, lo que representa un peligro grave.
Para los talleres que necesitan un juego completo en el piso, un kit de antorcha listo para usar ahorra tiempo y reduce el riesgo de piezas incompatibles. El kit de soplete de corte a gas de alta resistencia A218 viene con un mango de alta resistencia, un accesorio de corte y un juego de puntas que cubren espesores de placas comunes.
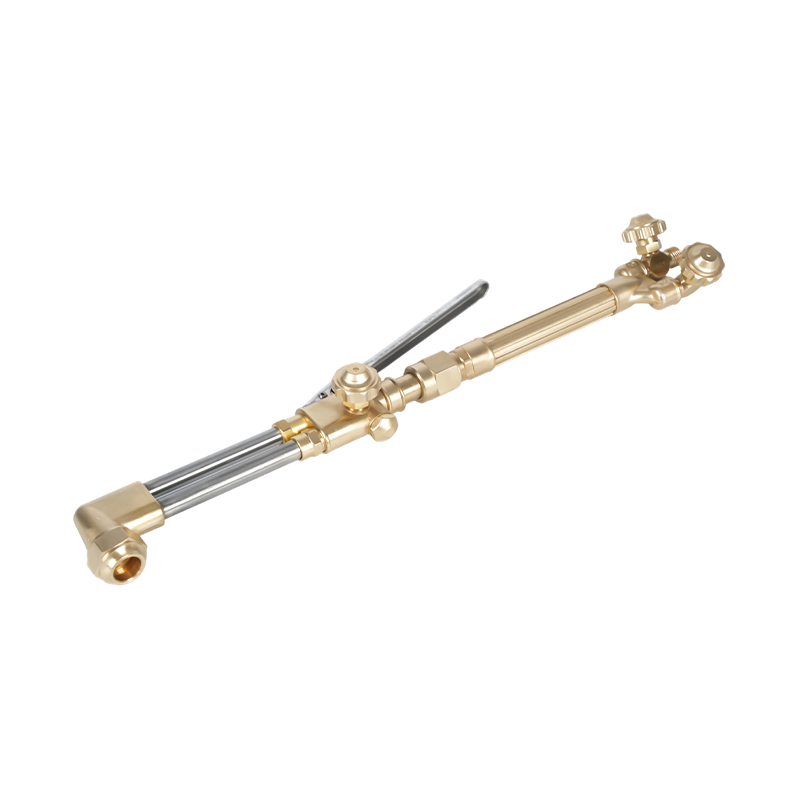 Kit de soplete de corte a gas de alta resistencia A218 Este kit completo incluye un mango resistente, un accesorio de corte y puntas para espesores de placas comunes. Funciona tanto con acetileno como con propano, corta hasta 200 mm y está diseñado para soportar alta presión y calor. Ver producto →
Al final, el mejor soplete de corte es el que se adapta a su gas, su metal y su programa de mantenimiento. Seleccione la clase de servicio que se ajuste a su trabajo más frecuente, elija la configuración de gas correcta, ya sea acetileno o propano, y tenga a mano un suministro de puntas de corte compatibles. Combine esto con una rutina de inspección diaria y supresores de retroceso de llama que funcionen, y su antorcha ofrecerá cortes consistentes durante años. Luego, tome la decisión final basándose en lo que se rompe menos, no en lo que parece nuevo.