Un taller tiene un lote de chapa de 20 mm esperando en la mesa de corte. El capataz ajusta los reguladores a las mismas presiones que funcionaron para la lámina de 6 mm el día anterior, enciende el soplete y realiza un corte que explota, chisporrotea y deja líneas de arrastre profundas. Intenta otro pequeño ajuste, luego otro, y cada corte es ligeramente peor.
El enfoque más rápido es dejar de realizar ajustes a ciegas y consultar la tabla de configuración del soplete de oxígeno y acetileno. La tabla vincula el tamaño de la punta, el grosor del metal y las presiones del regulador para que la antorcha esté configurada correctamente antes de encender la llama. Cuando la punta correcta combina con las presiones correctas, el corte es limpio, la escoria es ligera y la punta sobrevive mucho más tiempo.
Qué contiene realmente una tabla de configuración de la antorcha
Generalmente se imprime una tabla para el oxicorte en una tarjeta, un cartel o directamente en el mango de la antorcha. Enumera los números de puntas en una serie, el rango de espesor de material que cada punta puede manejar y las presiones recomendadas para cortar oxígeno y gas combustible. Algunas tablas también indican si la punta produce una llama de precalentamiento ligera, media o intensa, lo cual es importante cuando el acero tiene óxido, incrustaciones o pintura.
Los valores de presión sólo están garantizados para las series de puntas mencionadas en la tabla. Los sistemas de numeración de puntas difieren entre fabricantes e incluso dos puntas estampadas con el mismo número pueden tener diferentes tamaños de orificios. Trate un gráfico de una marca como una guía aproximada sólo cuando esté utilizando el consejo de otra marca.
Primero haga coincidir la punta con el grosor del metal
El número de la punta, normalmente estampado en el cuerpo hexagonal, controla el tamaño del orificio de oxígeno y la llama de precalentamiento. Instale la punta que coincida con el grosor del acero antes de tocar los reguladores. Una punta que es demasiado pequeña no puede suministrar suficiente oxígeno de corte para una placa gruesa, por lo que la corriente de corte pierde impulso a mitad de camino. Una punta demasiado grande abre un corte ancho, desperdicia gas y aumenta el riesgo de derretir el borde superior.
La siguiente tabla muestra los puntos de partida típicos para una serie de puntas de corte de oxiacetileno de servicio medio que trabajan en acero dulce. Los valores son cercanos a las cifras que se encuentran en las tablas comunes de los fabricantes, pero confírmelas siempre con la tabla que proporciona el fabricante de su antorcha.
| Tamaño de la punta | Espesor del material | Cortar oxígeno (psi) | Acetileno (psi) |
|---|---|---|---|
| 00 | Hasta 3mm | 20-25 | 3-5 |
| 0 | 3-10mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100 milímetros | 40-50 | 7-10 |
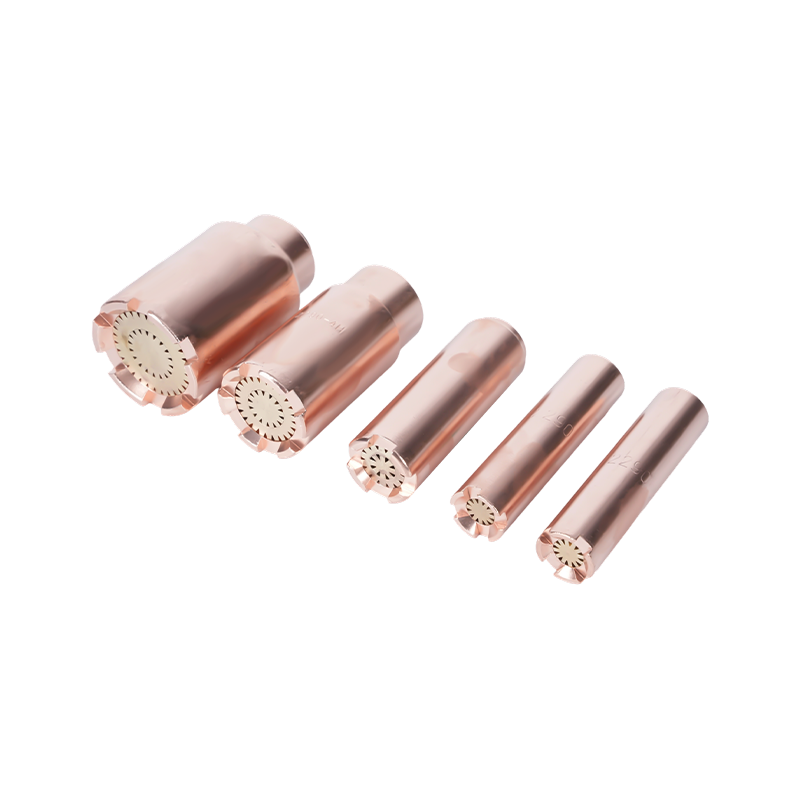
Si falta el gráfico, el número de punta estampado sigue siendo el punto de partida. Puntas de corte de acetileno serie 1101 cubren tamaños de taller comunes, desde láminas livianas hasta placas medianas y están marcados con suficiente claridad para identificarlos antes de ajustar los reguladores. Para obtener una visión más amplia de cómo el diseño de la punta afecta la configuración y la vida útil, consulte esta guía práctica para Selección, configuración y mantenimiento de la punta del soplete de corte. .
 Proveedores de puntas de antorcha de acetileno serie 1-101, empresa mayorista - NINGBO WELDMAN WELDMAN es el principal proveedor y empresa de puntas de antorcha de acetileno de la serie 1-101 de China, venta al por mayor de puntas de antorcha de acetileno de la serie 1-101, el 1 -... Ver producto →
Rangos de presión por operación
La tabla de corte es sólo una parte de la imagen. Se utiliza la misma configuración de antorcha para soldar, calentar y cortar, y cada trabajo requiere un equilibrio de presión diferente. La siguiente tabla resume los rangos que aparecen con mayor frecuencia en las tablas de los fabricantes para puntas pequeñas y medianas.
| Operación | Oxígeno (psi) | Acetileno (psi) |
|---|---|---|
| Soldadura, punta pequeña | 5-10 | 3-7 |
| Soldadura y calentamiento | 3-5 | 3-5 |
| Corte, punta pequeña | 20-40 | 5-10 |
| Punta cortante y pesada | 40-50 | 7-10 |
Tenga en cuenta que la presión de corte de oxígeno es siempre el valor más alto del conjunto. La corriente de oxígeno de corte realiza dos funciones: oxida el hierro en el corte y expulsa el óxido fundido del corte. Ningún trabajo se realiza correctamente si la presión es demasiado baja. El lado del acetileno permanece en una banda estrecha porque la llama de precalentamiento solo necesita suficiente gas combustible para mantener una pequeña área de metal a la temperatura de ignición.
Hay un límite estricto que se aplica a todas las configuraciones de acetileno. El acetileno se vuelve inestable por encima de aproximadamente 15 psi y puede descomponerse con fuerza explosiva. Las presiones del regulador por encima de ese valor son peligrosas, independientemente de lo que sugiera un gráfico. Si una punta requiere más presión de acetileno que el límite seguro, la punta es demasiado grande para el sistema de entrega o las mangueras son demasiado largas.
Por qué el gráfico es una referencia y no una garantía
Los gráficos se desarrollan con una punta nueva, un accesorio de corte limpio y mangueras razonablemente cortas. Las condiciones reales del taller difieren. Un regulador que se ha caído de un carro puede tener una lectura de 5 psi de alto. Un tramo largo de manguera reduce la presión entre el cilindro y el soplete, especialmente cuando la demanda de oxígeno es alta. Una punta con depósitos de carbón en el orificio produce una llama distorsionada incluso a la presión exacta que se muestra en la tabla.
Comience con el gráfico y luego ajústelo en pequeños pasos. Primero establezca una llama de precalentamiento neutra, sin oxígeno de corte, luego agregue la corriente de corte. Si el corte es lento o el borde superior se derrite, aumente el oxígeno de corte aproximadamente 5 psi. Si la escoria es difícil de eliminar, probablemente la punta sea demasiado grande o el acero tenga muchas incrustaciones. Documente lo que funciona para su equipo; Los operadores experimentados suelen escribir las presiones corregidas junto al gráfico en la pared del taller.
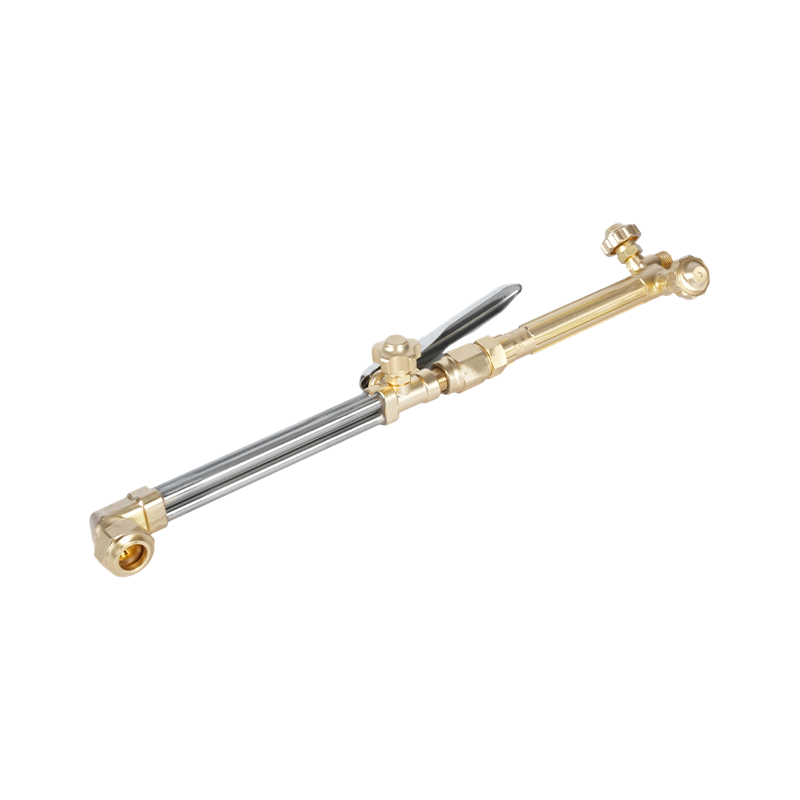
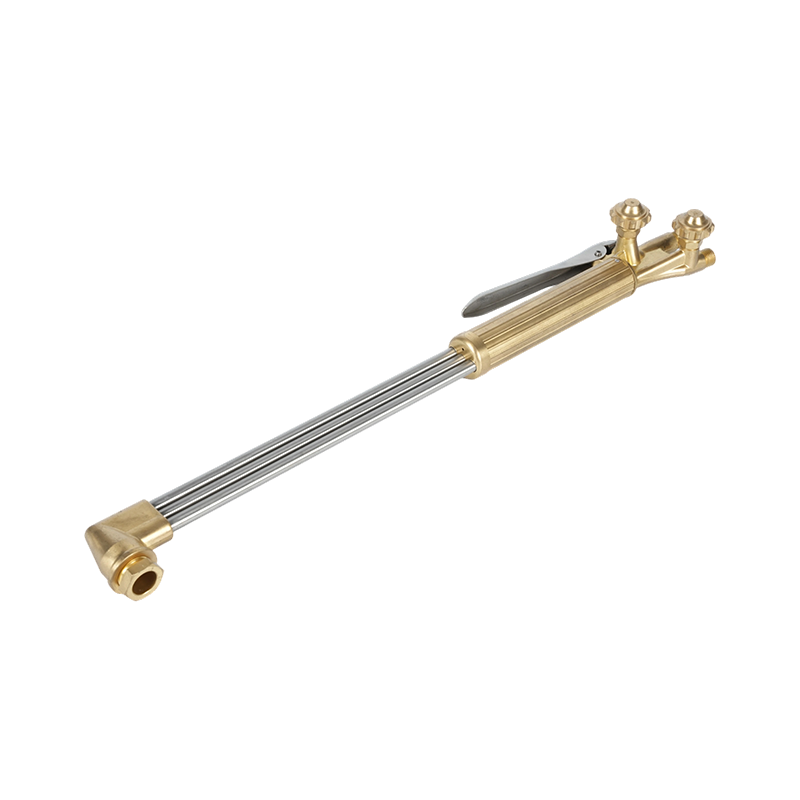
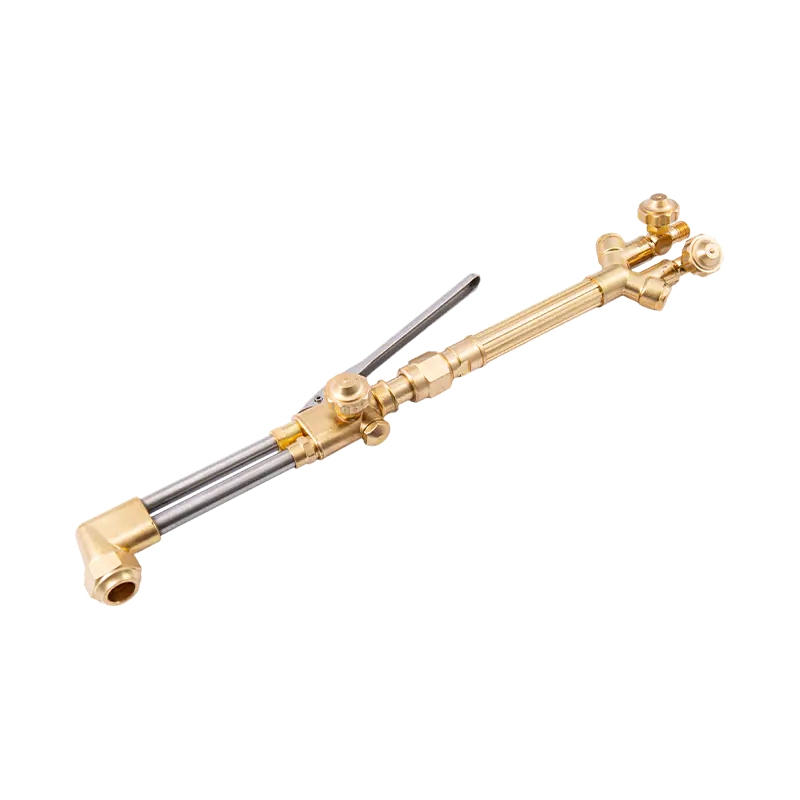
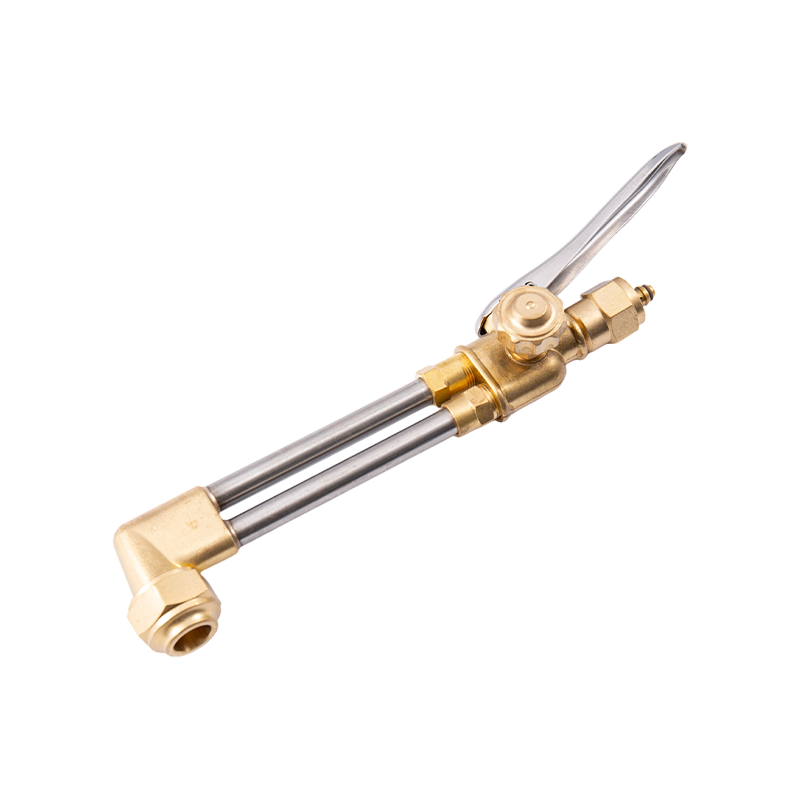
Cuando el accesorio de corte y el mango de la antorcha no coinciden, las presiones en el gráfico se vuelven más difíciles de reproducir. un Accesorio para soplete de corte de oxiacetileno y propano de alta resistencia. con respuesta limpia de válvula, como la A212, mantiene la llama predecible y facilita la reproducción de los ajustes del gráfico.
 Proveedores de accesorios para soplete de corte de oxiacetileno y propano de alta resistencia A212, enteros WELDMAN es el principal proveedor y empresa de accesorios para soplete de corte de oxiacetileno propano A212 de alta resistencia de China, venta al por mayor A212 Oxy A de servicio pesado... Ver producto →
Errores comunes que aparecen en el corte
La mayoría de los malos recortes se deben a uno de los pocos errores evitables. Verifíquelos antes de cambiar cualquier presión.
- Configurar acetileno por encima de 15 psi. Éste es el error más peligroso en el trabajo con oxicombustible y nunca mejorará el corte.
- Leer un gráfico de una serie de consejos diferente. Los sistemas de numeración de puntas no son universales entre los fabricantes.
- Configurar los reguladores mientras las válvulas del soplete están completamente cerradas. La lectura varía una vez que el gas comienza a fluir; establezca presiones con la antorcha abierta lo suficiente como para sentir un flujo ligero.
- Utilizando una punta demasiado pequeña para el plato. La llama de precalentamiento no puede elevar el borde a la temperatura de ignición y la corriente de corte pierde impulso antes de llegar al fondo del corte.
- Ignorando la condición del asiento de la punta y el orificio. Un asiento dañado pierde gas de precalentamiento a través de las roscas y un orificio sucio distorsiona el flujo de corte.
- Iniciar el corte antes de que el acero alcance la temperatura de ignición. Esperar un segundo más en el borde es más barato que un corte fallido.
La llama en sí es el mejor indicador en tiempo real. Una llama neutra, con un cono interior blanco afilado y sin plumas en el lado del acetileno, proporciona el corte más limpio en la mayoría del acero limpio. Si la llama regresa a la punta, deténgase, deje que la punta se enfríe e inspeccione el asiento y el orificio antes de volver a encenderla.
Ponga el gráfico a trabajar en su tienda
Incluso el mejor gráfico no puede compensar componentes que no coinciden. Un accesorio de corte con conos de válvula desgastados, un mango con roscas dañadas o una punta que no se asienta correctamente distorsionan las presiones en la llama. Seguir la serie de puntas de un solo fabricante y adaptar el accesorio de corte al mango reduce el número de variables.
Un conjunto completo como el Juego de soplete de corte de alta resistencia A217K Incluye el accesorio de corte, el equipo de oxígeno y las puntas compatibles en un solo paquete, por lo que las presiones de la tabla se pueden reproducir sin mezclar piezas de diferentes fuentes.
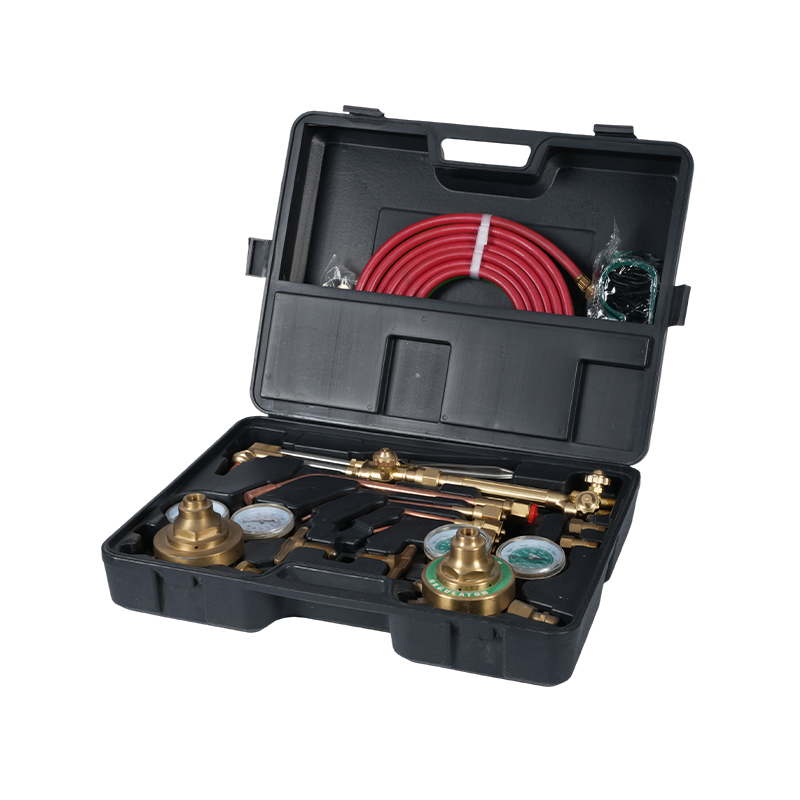 Juego de soplete de corte de alta resistencia A217K, accesorio de corte de propano, oxígeno, acetileno T WELDMAN es el principal proveedor y empresa de China A217K, juego de soplete de corte de servicio pesado, accesorio de corte de propano, kit de soplete de oxígeno y acetileno, todo... Ver producto →
Si su taller necesita ayuda para seleccionar una serie de puntas o un accesorio de corte para el espesor de placa que normalmente maneja, contáctanos con su modelo de antorcha y gama de materiales, y le indicaremos los componentes correctos.