La temperatura de la llama de un soplete de oxiacetileno
Un soplete de oxiacetileno que quema una llama neutra alcanza aproximadamente 5600 a 6300 °F (3100 a 3500 °C) en la punta del cono interior. Está lo suficientemente caliente como para fundir acero, hierro fundido y la mayoría de los metales no ferrosos en segundos, razón por la cual esta combinación de gases ha seguido siendo el estándar para cortar y soldar durante más de un siglo.
La cifra que la gente suele citar, alrededor de 6.000 °F, es precisa pero incompleta. Describe un punto específico de la llama, no la llama en su conjunto. La temperatura real desciende bruscamente cuanto más te alejas de ese cono interior.
Por qué la llama no tiene una sola temperatura
Una llama neutra de oxiacetileno tiene tres zonas visibles y cada una funciona con un nivel de calor diferente.
- Cono interior – la parte más brillante y apretada de la llama, justo en la punta. Aquí es donde la combustión es más completa y la temperatura alcanza un máximo de 5600 a 6300 °F.
- pluma de acetileno — una débil zona secundaria visible principalmente en las llamas de carburación, que funciona notablemente más fría que el cono interior.
- Sobre exterior – la llama suelta, teñida de azul, que rodea todo lo demás, descendiendo a alrededor de 2,300 °F en su borde exterior.
Este gradiente no es incidental. Los soldadores colocan el cono interior justo encima de la junta para fundir el metal, mientras que la envoltura exterior realiza el trabajo de precalentamiento en cada lado, calentando el metal base hasta cerca de su punto de fusión antes de que comience el corte o la soldadura.
Cómo se compara el oxiacetileno con otros gases combustibles
| Combinación de gases | Aprox. Temperatura máxima |
|---|---|
| Propano / Aire | 3.590°F (1.980°C) |
| Acetileno / Aire | 4000°F (2200°C) |
| Propano / Oxígeno | 4.087°F (2.253°C) |
| Oxy-hidrógeno | 5.072°F (2.800°C) |
| oxiacetileno | 6.300°F (3.500°C) |
La ventaja del acetileno se reduce a la química. Su triple enlace carbono-carbono almacena una cantidad inusual de energía, que se libera rápidamente cuando se quema en oxígeno puro en lugar de aire ambiente. Es también por eso que sigue siendo el único gas combustible común lo suficientemente caliente como para cortar acero estructural grueso de manera confiable. Las combinaciones de temperaturas más bajas, como propano/oxígeno, todavía tienen cabida, especialmente para trabajos que necesitan una llama más amplia y suave en lugar de un punto caliente concentrado, que es donde Sopletes calefactores adecuados para temperaturas de llama más bajas y extendidas. tienden a entrar.
Qué cambia la proporción de oxígeno a acetileno
La cifra de 6300°F supone una llama neutra, lo que significa que el oxígeno y el acetileno se suministran en un volumen aproximadamente igual. Cambie esa proporción y la temperatura y la química cambiarán.
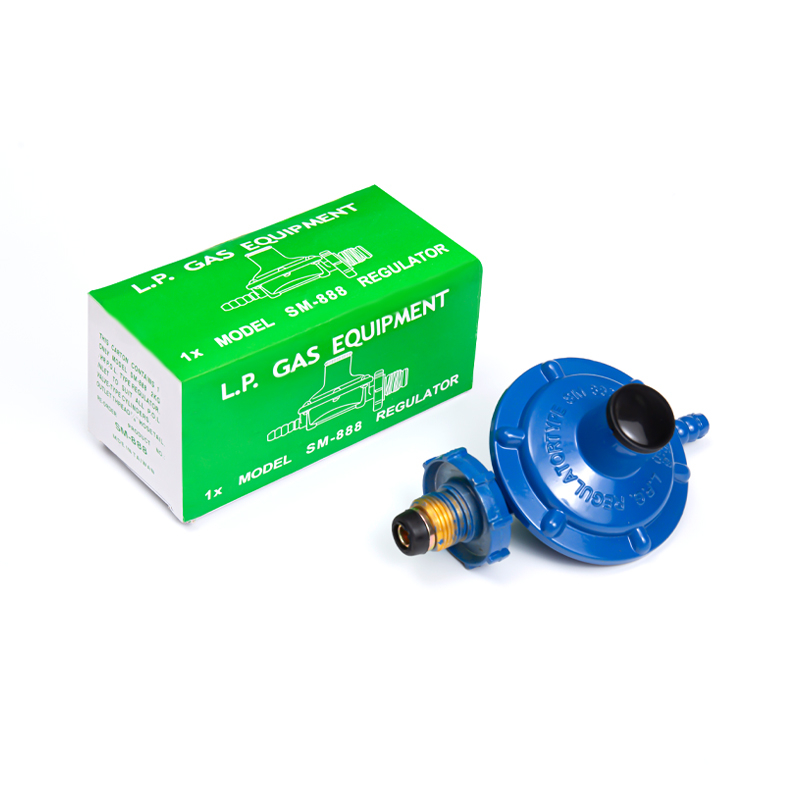
Una llama oxidante, con un poco más de oxígeno que el acetileno, arde más caliente y más aguda, útil para cortar pero lo suficientemente fuerte como para oxidar el baño de soldadura si se usa para soldar. Una llama de carburación, con exceso de acetileno, se enfría y transporta carbono sin quemar al metal, lo que se adapta a ciertas tareas de revestimiento duro y soldadura fuerte, pero no es apropiado para soldaduras estructurales. Mantener la relación estable es más importante de lo que la mayoría de la gente supone, y eso es en gran medida una función del equipo más que solo la habilidad del operador. Reguladores de presión de gas que mantienen constante la temperatura de la llama. hacen la mayor parte del trabajo de mantener ese equilibrio estable durante una larga sesión de corte o soldadura.
Adaptación de la temperatura al trabajo: antorchas, puntas y reguladores
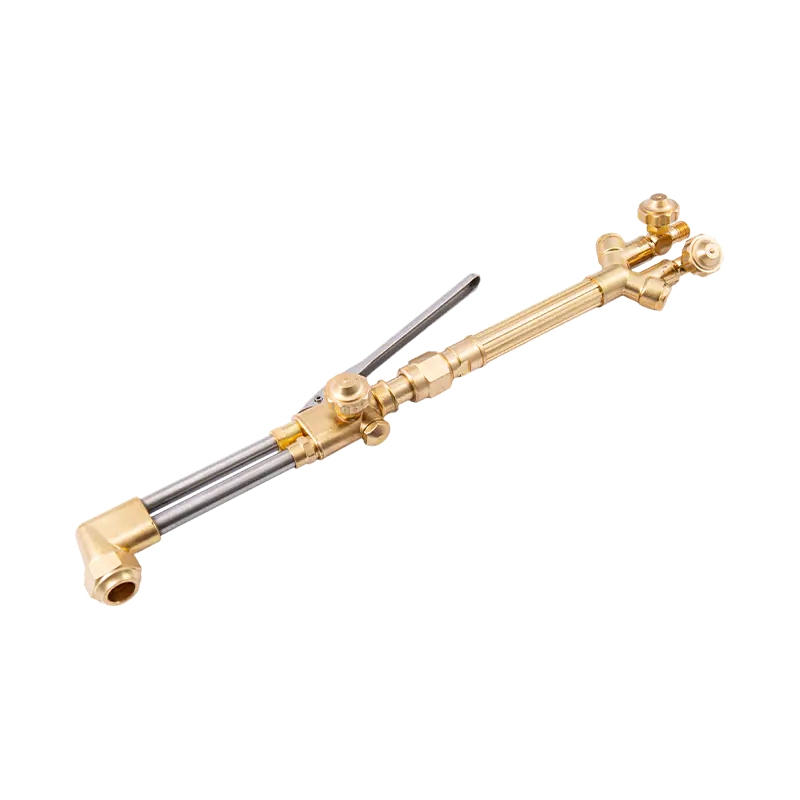
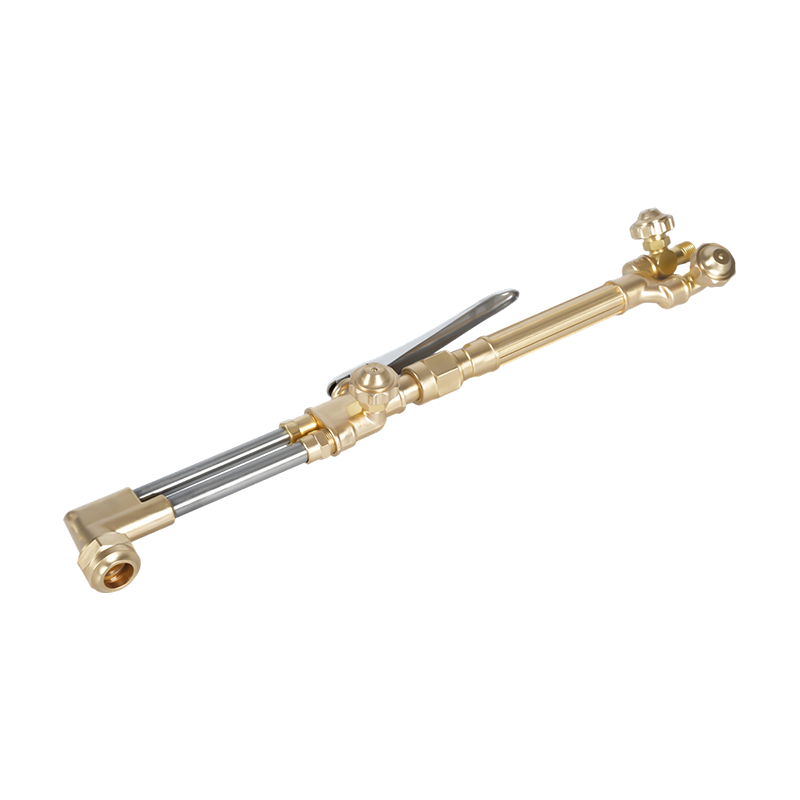
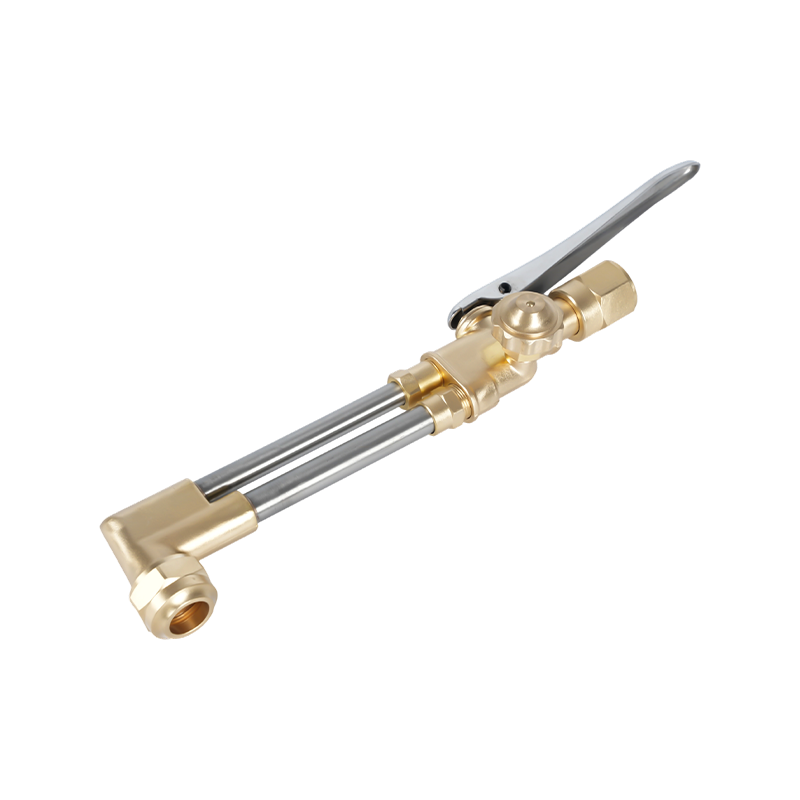
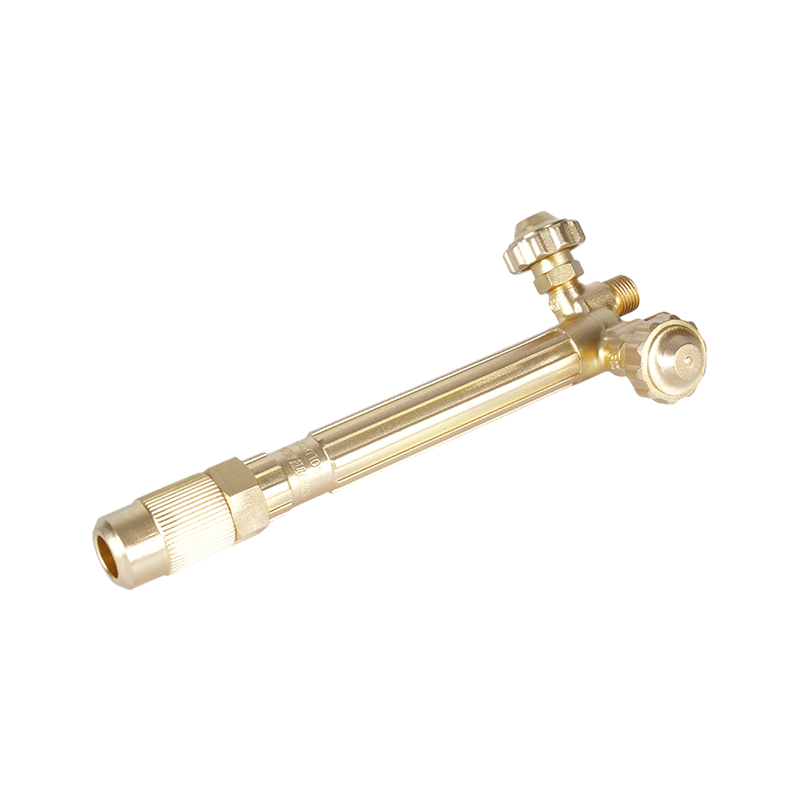
Una vez que la temperatura objetivo es clara, la decisión sobre el equipo se vuelve más sencilla. El acero estructural grueso y los trabajos de corte pesados requieren Antorchas de corte portátiles diseñadas para trabajos sostenidos a altas temperaturas. , combinado con un mango que mantiene estable la llama neutra durante recorridos largos. Mangos de antorcha diseñados para mantener una llama neutra estable. están construidos específicamente para esa consistencia.
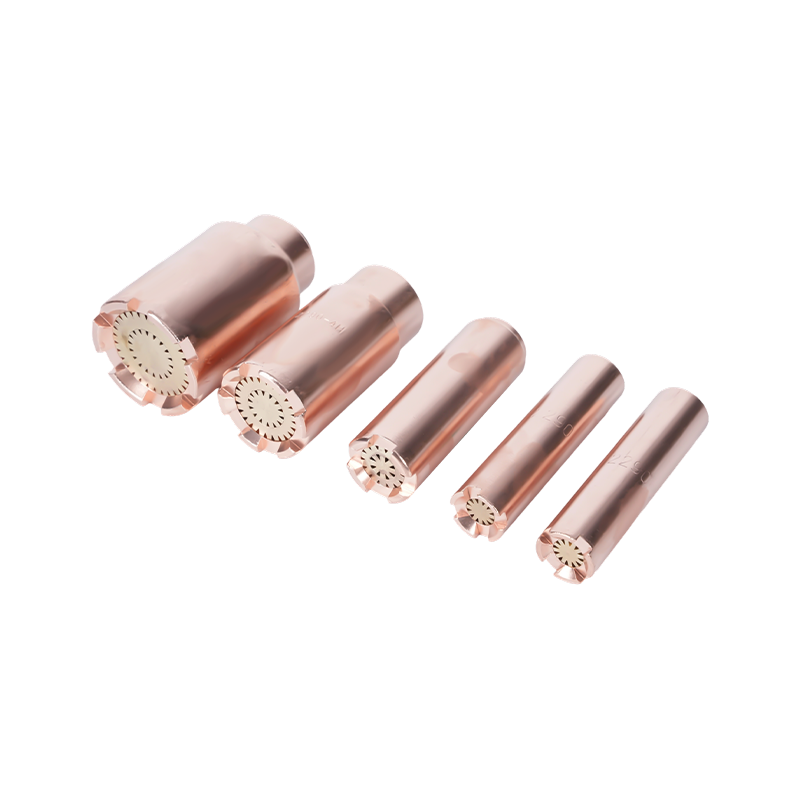
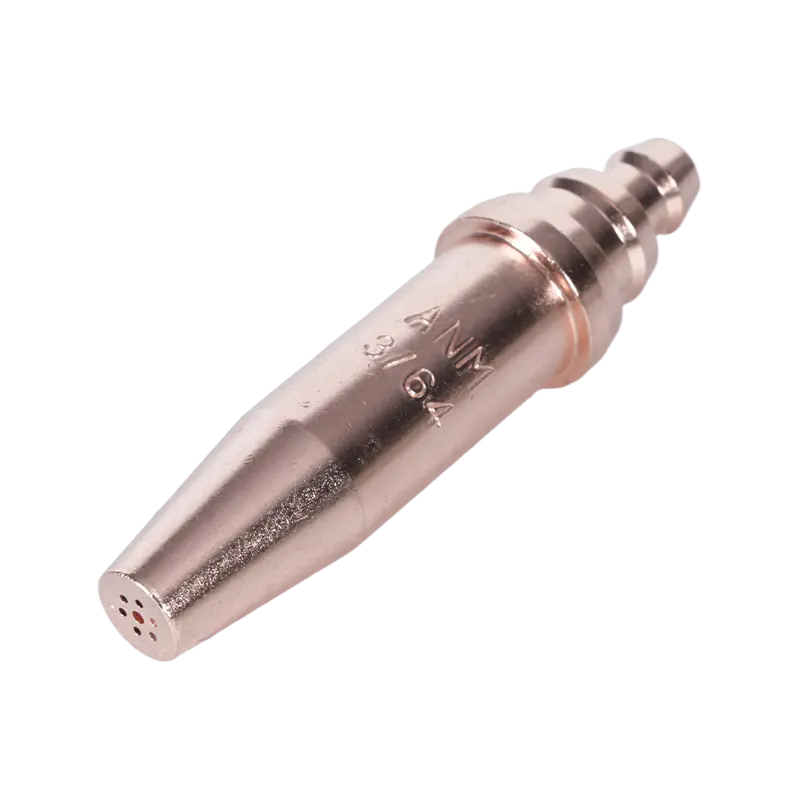
La selección de la punta es tan importante como la propia antorcha. Una punta que es demasiado pequeña para el grosor del metal obstruye el flujo de gas y reduce la temperatura de la llama en el punto exacto donde necesita alcanzar su punto máximo, mientras que una punta de gran tamaño desperdicia gas sin mejorar el corte. Puntas de soplete de corte de acetileno de tamaño adecuado para igualar la salida de llama. Por este motivo, se adaptan a rangos de espesor específicos. Para cualquiera que esté montando una configuración completa desde cero, kits completos de soplete de corte para configuraciones de oxiacetileno empaquete un mango, un accesorio y un juego de puntas ya combinados para que funcionen juntos.
Trabajar de forma segura a estas temperaturas
Una llama superior a 6000 °F no deja margen de error en el estado del equipo. Los cilindros de acetileno no deben funcionar a más de 15 psig, un límite establecido en Norma federal de OSHA para soldadura y corte con gas combustible y oxígeno , ya que el acetileno se vuelve inestable a presiones más altas.
Un retroceso, en el que la llama se quema hacia atrás en la manguera o el regulador, puede ocurrir en una fracción de segundo a estas temperaturas si una línea desarrolla una fuga o la proporción de gas se desvía. Supresores de retroceso de llama para líneas de oxiacetileno de alta temperatura son la protección estándar, instaladas entre el regulador y la manguera en los lados de oxígeno y acetileno, y no son equipos opcionales en ninguna configuración que funcione con una llama tan caliente.