Las dos funciones que desempeña cada gas de corte
Cada llama de corte con gas funciona con una asociación entre dos corrientes de gas separadas que realizan dos trabajos diferentes, no con un gas para todo uso. Un gas combustible se mezcla con una pequeña corriente de oxígeno para crear la llama de precalentamiento que eleva el metal a su temperatura de ignición. Una vez que se alcanza esa temperatura, una corriente separada mucho más grye de oxígeno puro se dispara a través del centro de la punta, reaccionyo con el metal caliente para oxidarlo y expulsar la escoria fundida del corte.
Confundir estos dos roles es la fuente de la mayoría de los errores de configuración. Agregar más gas combustible no corta más rápido, solo cambia el precalentamiento. El chorro de oxígeno realiza el corte real, y su pureza y caudal son los que realmente determinan qué tan limpio y rápido resulta el corte. Comprender esta división es el punto de partida para elegir los gases con sensatez y no por costumbre.
Opciones de gas combustible: acetileno, propano, gas natural, MAPP y propileno
Cinco gases combustibles cubren la abrumadora mayoría del trabajo de oxicorte, y cada uno de ellos negocia la temperatura de la llama con el costo y el manejo de una manera diferente.
acetileno arde a más temperatura que cualquiera de las alternativas, alcanzando aproximadamente 5800 a 6000 °F en una llama de oxiacetileno. Ese calor se concentra en un cono estrecho e intenso, lo que le permite precalentar el metal a la temperatura de corte más rápido que cualquier otro gas combustible, razón por la cual sigue siendo el predeterminado para soldar y cortar placas gruesas donde la velocidad de perforación es importante. La compensación es el costo por pie cúbico y requisitos de almacenamiento de cilindros más estrictos. un comparación más profunda entre acetileno y propano para corte desglosa exactamente dónde esa compensación de costos vale la pena y dónde no.
propano and gas natural quema notablemente más frío, más cerca de 5200 °F, y distribuye ese calor a través de una llama más amplia en lugar del cono apretado de acetileno. Esa llama más amplia es en realidad una ventaja para calentar áreas grandes o precalentar placas gruesas debajo de la superficie. Sin embargo, lo que atrae a la mayoría de las tiendas al propano no es el rendimiento: es la economía. El llenado de propano cuesta menos y sus reglas de almacenamiento son menos restrictivas que las del acetileno, razón por la cual los depósitos de chatarra y los talleres que utilizan un soplete durante horas seguidas a menudo lo utilizan por defecto.
gas MAP (una mezcla de metilacetileno y propadieno) se encuentra en el medio, produciendo una llama más caliente que el propano a alrededor de 2.976°C con una liberación de calor más cercana a la del acetileno en el cono primario. También puede funcionar a una presión más alta que el acetileno sin el mismo riesgo de disociarse en componentes explosivos, lo que lo convierte en una opción viable para el corte submarino en aguas profundas, una ventaja específica pero genuina que los otros gases combustibles no comparten.
propileno , un producto de gas líquido de petróleo, aterriza cerca de MAPP en la temperatura de la llama, pero comparte el alto requisito de relación oxígeno-combustible del propano, lo que significa que necesita proporcionalmente más flujo de oxígeno para quemar de manera eficiente. Es una opción menos común, pero aparece en las tiendas optimizando un equilibrio específico de calor y costo que el acetileno y el propano no logran.
Ninguno de estos gases combustibles es la mejor opción universal. El correcto depende del espesor de la placa, de la frecuencia con la que se utiliza el soplete y de si el taller también está soldando (y no sólo cortando) con el mismo suministro de gas.

Por qué la pureza del oxígeno lo cambia todo
El gas combustible recibe la mayor atención, pero la corriente de oxígeno de corte es lo que realmente determina la calidad y velocidad del corte. La pureza del oxígeno por debajo del 99,5 % tiene un efecto enorme: una caída de pureza de solo el 1 % normalmente reduce la velocidad de corte en aproximadamente un 25 % y aumenta el consumo de gas en un margen similar, ya que las impurezas diluyen la reacción de oxidación que realiza el corte real.
El diseño de la boquilla y la punta también importa aquí, ya que una punta mal diseñada permite que el aire ambiental se mezcle con la corriente de oxígeno antes de que llegue al metal, lo que reduce efectivamente la pureza en el punto que más importa. Esta es una de las razones por las que las puntas de los sopletes no son un componente único para todos: la geometría del paso dentro de una punta bien diseñada protege la corriente de oxígeno de ese tipo de dilución.
Cómo combinar puntas, reguladores y equipos de seguridad con su gas
Cada pieza del equipo posterior de un soplete de corte se construye alrededor del gas específico que fluye a través de él, y el intercambio de gases combustibles sin cambiar el equipo correspondiente es donde comienzan la mayoría de los problemas de configuración.
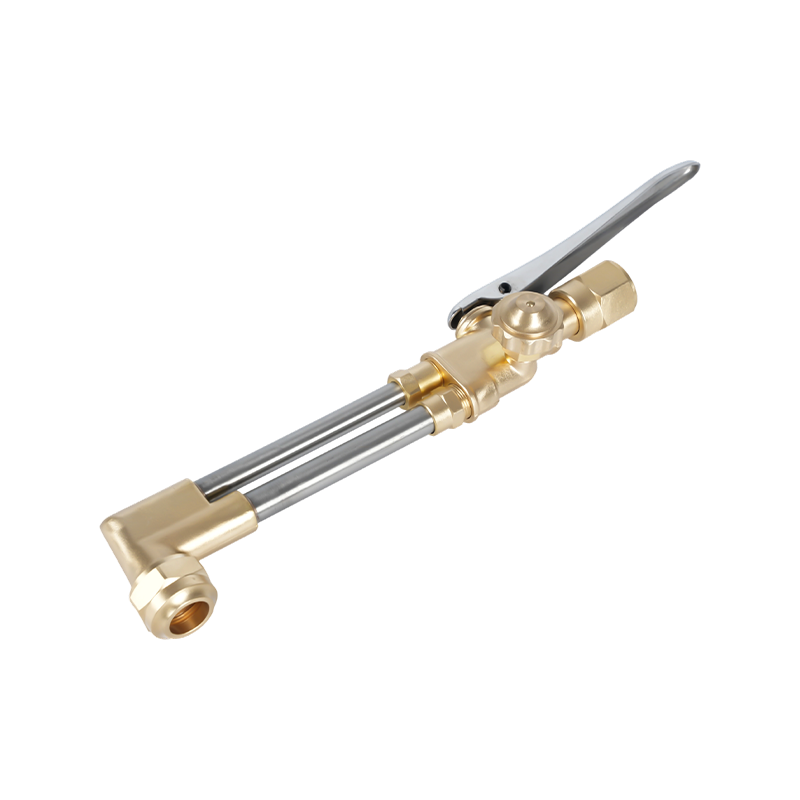
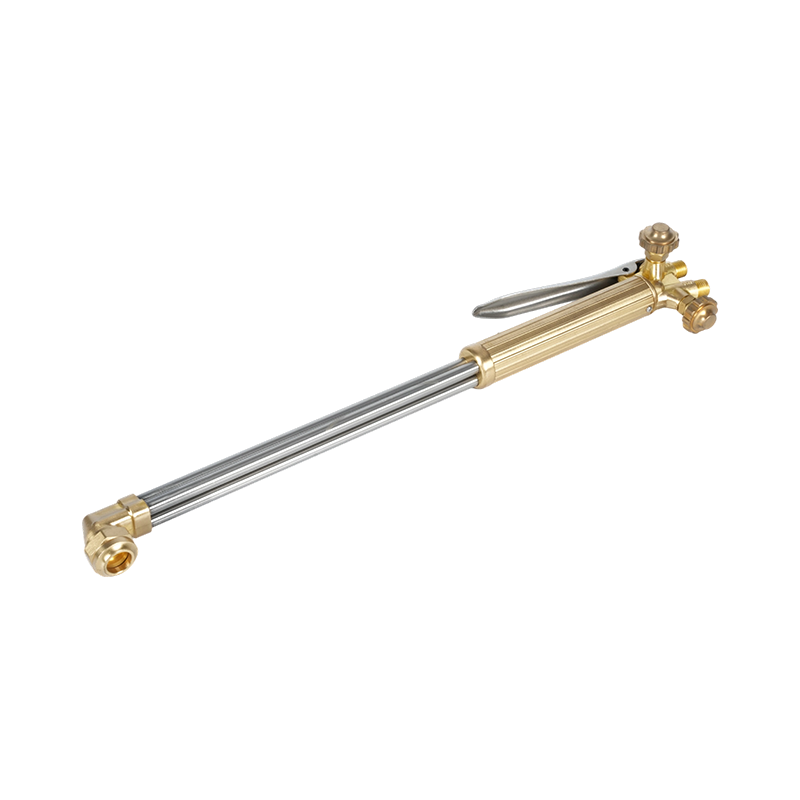
Las puntas de las antorchas son el ejemplo más claro. Las puntas de acetileno utilizan un diseño de premezcla, que mezcla combustible y oxígeno dentro de la punta antes de que la llama salga a través de orificios muy espaciados. En su lugar, las puntas de propano y gas natural utilizan un diseño de postmezcla, mezclando los gases justo fuera de la cara de la punta a través de un asiento más ancho, ya que estos gases necesitan más volumen de oxígeno en relación con el combustible y una distancia de mezcla adicional para estabilizarse. acetileno cutting torch tips engineered for premix flame delivery and Puntas de soplete de corte de propano diseñadas para mezcla de llama estilo postmezcla. reflejan esa diferencia estructural en lugar de ser variantes intercambiables de la misma pieza.
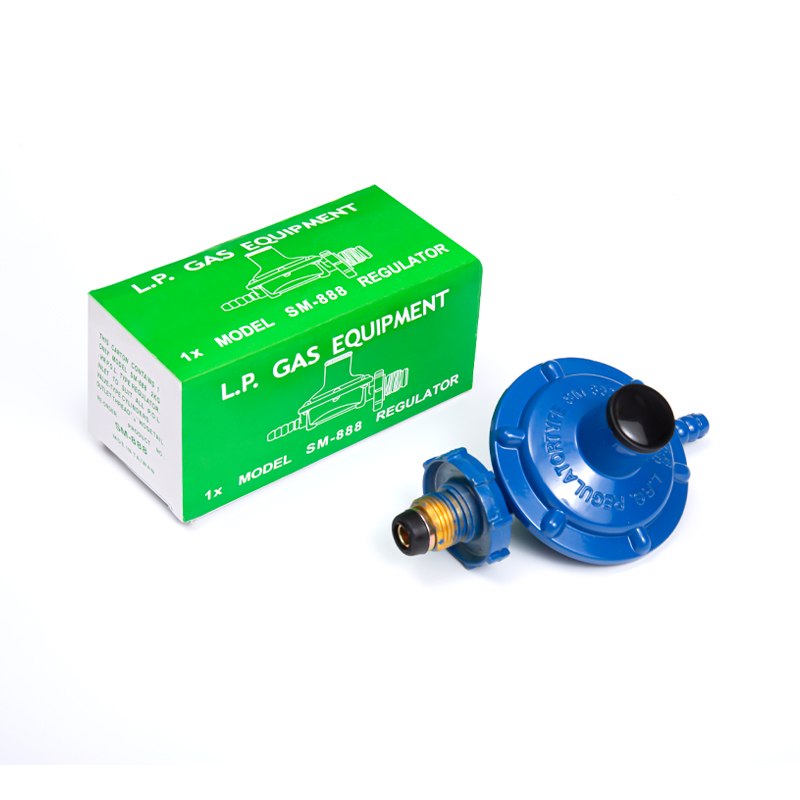
Los reguladores llevan la misma lógica específica del gas. Cada uno está calibrado para un rango de presión de gas particular y un estándar de ajuste, y hacer pasar el gas incorrecto a través de un regulador que no coincide corre el riesgo de generar una presión para la que el equipo posterior nunca fue calificado. Reguladores de presión de gas adaptados a tipos de gas combustible específicos tener en cuenta estas diferencias con respecto al equipamiento.
Los supresores de retroceso siguen la misma regla. Dado que los gases combustibles difieren en el rango de inflamabilidad y en la rapidez con la que un frente de llama puede viajar hacia atrás a través de una manguera, Supresores de retroceso de llama clasificados para el gas realmente en uso. Debe sentarse en los extremos de la línea del regulador y de la antorcha. Una mirada más cercana a la Datos de temperatura de la llama y características de combustión para cada gas combustible. muestra cuán diferente se comportan estos gases una vez encendidos, razón por la cual los equipos construidos a su alrededor no son intercambiables. el norma federal de seguridad para corte y soldadura con oxicombustible establece los requisitos básicos para el almacenamiento de cilindros y las especificaciones de mangueras que se aplican independientemente del gas que utilice un taller.
Elegir la combinación de gases adecuada para su taller
No existe una única respuesta correcta sobre qué gas de corte debe utilizar un taller; la decisión se reduce a un puñado de factores prácticos que superan por sí solos la temperatura de la llama.
- Grosor de la placa y velocidad de perforación. : La placa gruesa y el corte de producción favorecen el calor concentrado del acetileno y tiempos de perforación más rápidos.
- ciclo de trabajo : Los talleres que utilizan soplete durante períodos prolongados a menudo encuentran que el propano o el gas natural son más baratos de mantener durante un turno completo.
- Infraestructura existente : Un taller con gas por tubería ya se inclina por el gas natural simplemente para evitar la logística de los cilindros.
- Uso de doble propósito : Los talleres que sueldan y cortan generalmente tienen acetileno a mano, ya que el propano y el gas natural no pueden sustituir la soldadura con oxicombustible.
Muchos talleres terminan ejecutando más de una configuración de gas combustible y cambiando según el trabajo en cuestión. Lo que importa más que elegir un único ganador es asegurarse de que cada punta, regulador y supresor de retroceso de llama del soplete coincida con el gas que realmente está conectado; los equipos que no coinciden es donde comienzan los problemas de calidad de la llama y los riesgos de seguridad.