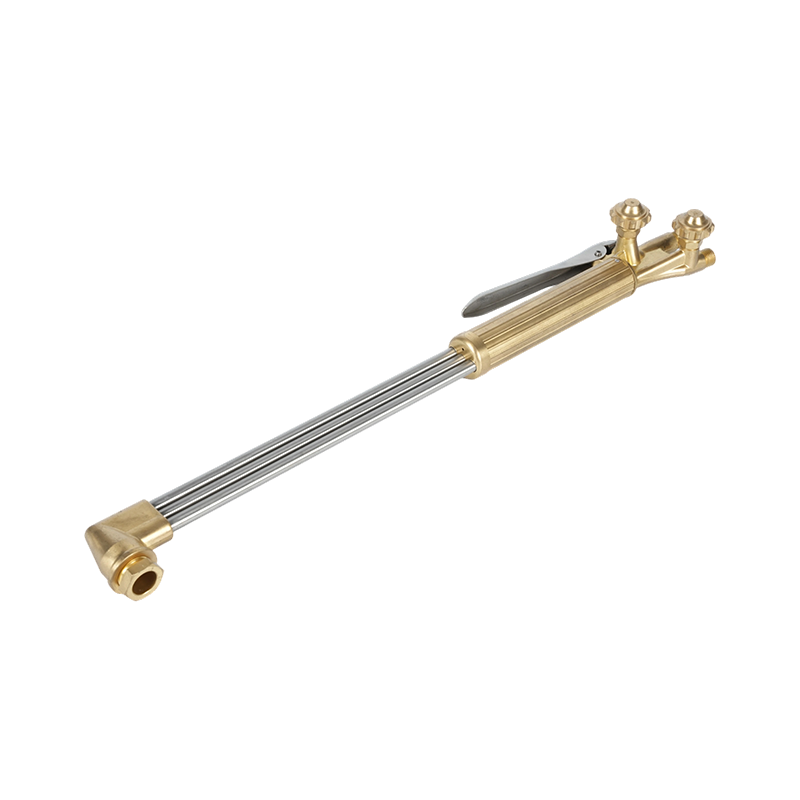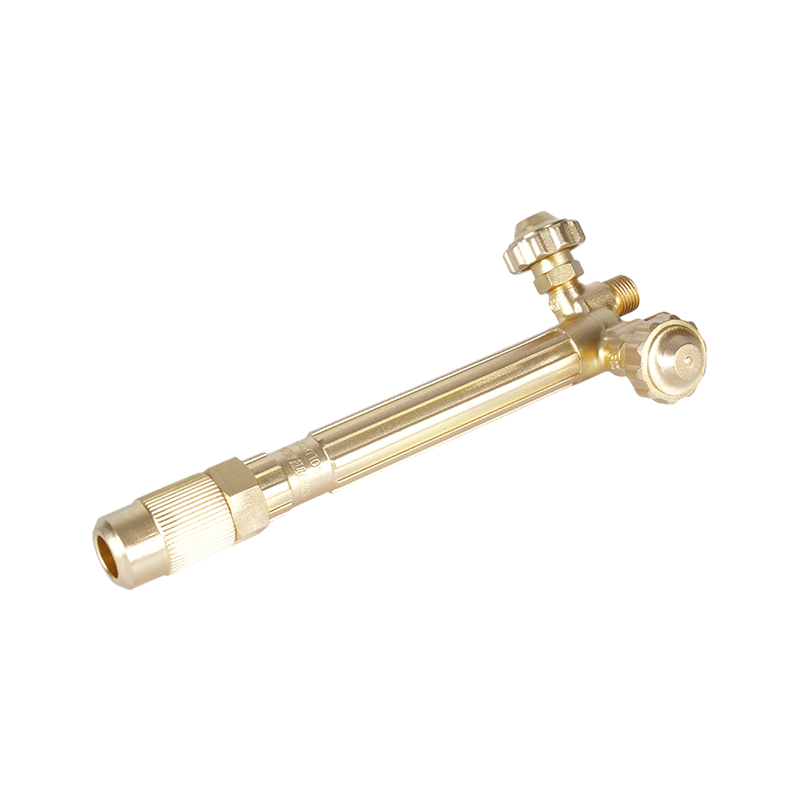
Lo que realmente hace un soplete de soldadura de oxiacetileno
La llama de una antorcha que quema acetileno en oxígeno puro alcanza aproximadamente 6,000°F , lo suficientemente caliente como para fundir acero, hierro fundido y la mayoría de las aleaciones no ferrosas en segundos. El calor proviene de un proceso de combustión de dos etapas: el cono interior arde más caliente donde el oxígeno y el combustible se mezclan en la punta, mientras que la envoltura exterior finaliza la combustión en el aire ambiente. Ese cono interior es donde ocurre la soldadura real: la varilla de relleno se funde en un charco fundido compartido cuando el operador mueve el soplete a lo largo de la junta.
A diferencia de los procesos de arco, no interviene ningún circuito eléctrico. Es precisamente por eso que el equipo sigue siendo relevante en lugares de trabajo sin acceso a energía eléctrica, en camiones de reparación móviles y en talleres que realizan soldadura fuerte o conformado de metales donde el control de la llama es más importante que la velocidad de deposición. La desventaja es el tamaño de la zona afectada por el calor: el oxiacetileno funciona a mayor temperatura y más lento que un arco MIG o TIG, por lo que se adapta mejor a secciones más delgadas y trabajos de reparación que la soldadura de producción de alto volumen.
Anatomía de la antorcha: mango, puntas y accesorios
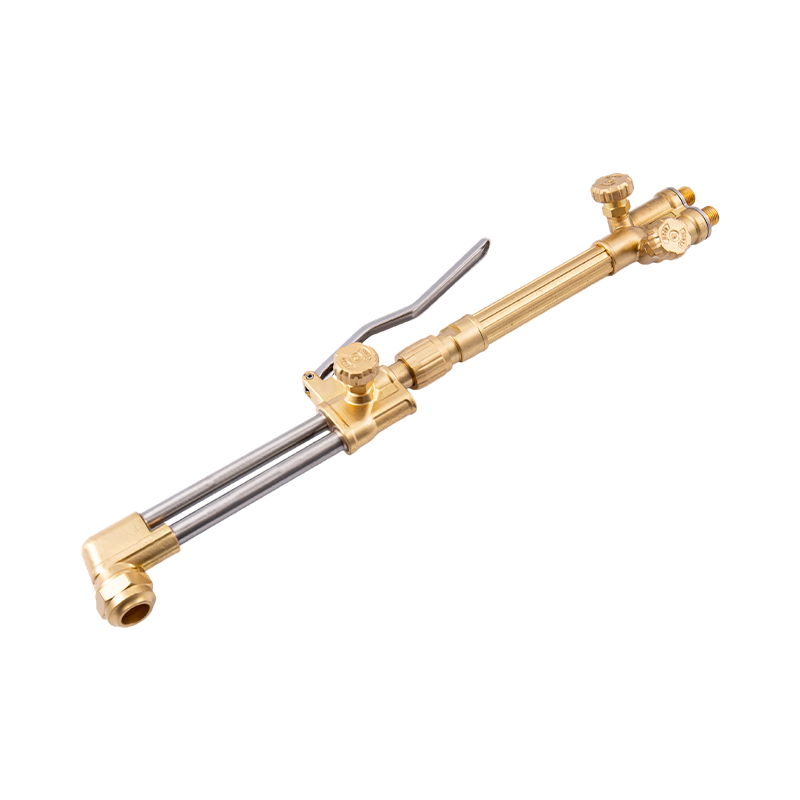
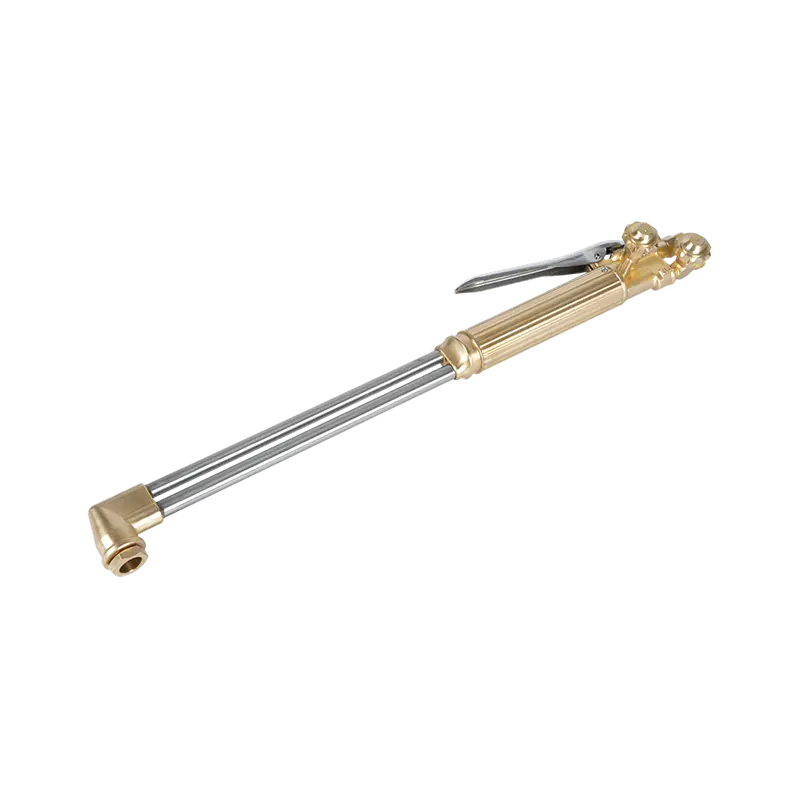
Cada configuración comienza con el mango de la antorcha, el cuerpo que mezcla oxígeno y acetileno antes de llegar a la punta. Los mangos vienen en clasificaciones de servicio liviano, mediano y pesado, y la clasificación debe coincidir con el rango de espesor que realmente corta o suelda: un mango de tamaño insuficiente obstruye el flujo de gas en material grueso, mientras que uno de gran tamaño desperdicia combustible en trabajos finos. La construcción de latón es estándar porque resiste el efecto corrosivo del acetileno mejor que la mayoría de las alternativas y disipa el calor de la mano del operador durante el uso prolongado.
Para talleres que utilizan múltiples tamaños de juntas a través de la misma configuración, Mangos de latón para soplete de soldadura fabricados para uso continuo de acetileno. Se mantienen mejor en ciclos de encendido repetidos que las alternativas más ligeras, ya que los asientos de las válvulas se desgastan menos con el tiempo.
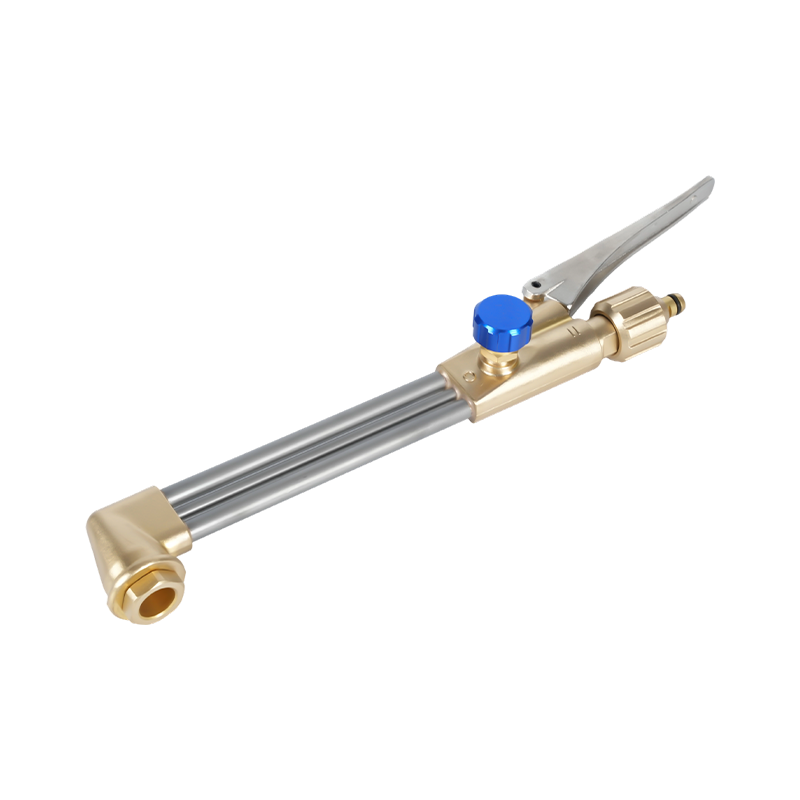
Los accesorios se intercambian en el mango para cambiar de función: una punta de soldadura para trabajos de fusión, un accesorio de corte con un disparador de oxígeno o una punta de capullo de rosa para calentar un área amplia. Cada accesorio se enrosca en el mismo cuerpo del mango, por lo que un mango puede cubrir trabajos de soldadura, corte y calentamiento con un cambio de piezas en lugar de un cambio de equipo.
Elegir la punta de antorcha adecuada para el trabajo
El tamaño de la punta determina el caudal de gas, y el caudal de gas determina cuánto calor llega a la pieza de trabajo. No existe un sistema de numeración único para toda la industria entre los fabricantes, por lo que los tamaños de las puntas generalmente coinciden según el grosor del metal en lugar de un número universal: la tabla de un proveedor convierte el grosor en el tamaño de orificio correcto para esa familia de puntas específica. Utilizar una punta demasiado pequeña para el material priva de calor a la soldadura y produce una fusión deficiente; ejecutar uno demasiado grande sobrecalienta el caldo fino y se quema.
- Hoja delgada (menos de 1/16"): punta más pequeña disponible, menor presión de trabajo
- Placa mediana (1/16" a 1/4"): punta de rango medio, presión moderada en ambos gases
- Placa pesada (más de 1/4"): punta más grande clasificada para el mango, mayor flujo de oxígeno
El material de la punta y el diseño del orificio también afectan la estabilidad de la llama. puntas de soplete de soldadura de alta resistencia diseñadas para un control estable de la llama resista los estallidos y los efectos contraproducentes a los que son propensas las puntas de tamaño insuficiente o desgastadas, especialmente en procesos de soldadura más largos donde la consistencia de la llama es más importante.
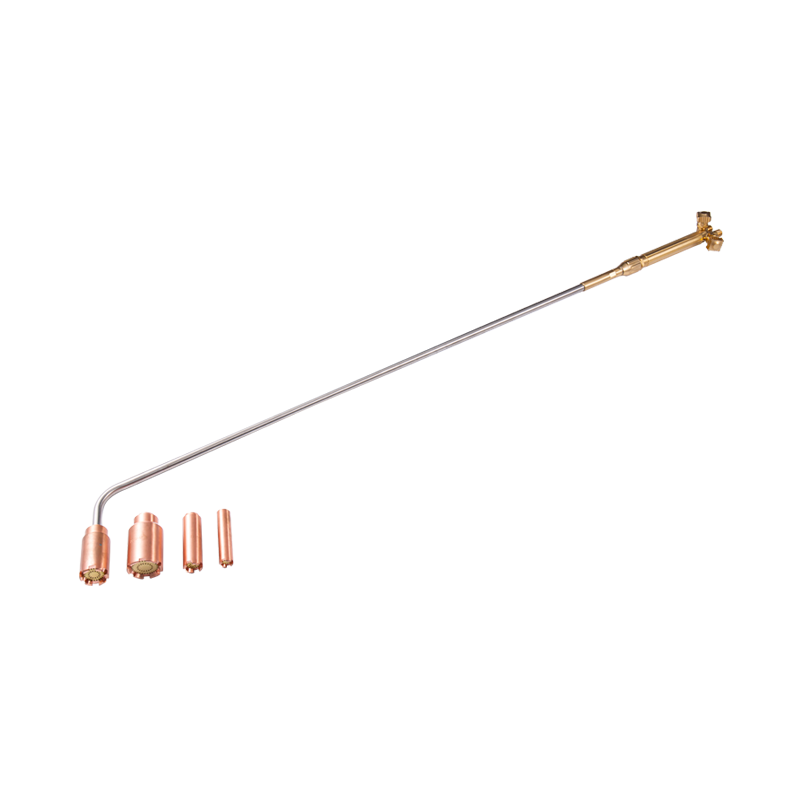
Para soldar, precalentar sujetadores oxidados o doblar material, un soplete calefactor dedicado supera a una punta de soldadura estándar porque está diseñado para una llama más amplia y de menor velocidad en lugar de un chorro de corte o fusión concentrado. un Antorcha calefactora compacta adecuada para tareas de soldadura fuerte y precalentamiento. Proporciona una distribución del calor más uniforme en un área más amplia que reutilizar una punta de soldadura para el mismo trabajo.
Configurar y encender la antorcha de forma segura
Antes de que algo se conecte al soplete, abra brevemente la válvula de cada cilindro para expulsar el polvo de la salida. Conecte los reguladores con una llave, nunca con alicates, y verifique que las conexiones de las mangueras asienten completamente; los accesorios de oxígeno y los accesorios de acetileno usan diferentes direcciones de rosca específicamente para evitar conexiones cruzadas.
La presión del regulador debe ajustarse según la tabla del fabricante de la punta, no adivinarse. La presión de trabajo para el oxiacetileno es más baja de lo que la mayoría de los operadores esperan, y el acetileno nunca debe exceder los 15 psig bajo ninguna circunstancia; al aumentarlo, se corre el riesgo de descomponerse dentro del cilindro. Un regulador estable de dos etapas mantiene esa configuración a través de caídas de presión a medida que el cilindro se vacía, lo que en trabajos prolongados es más importante de lo que la mayoría de los operadores creen. Reguladores de doble etapa diseñados para un control estable de la presión de oxiacetileno. Reduce la fluencia de presión que hace que el carácter de la llama se desvíe a mitad de la soldadura.
Para encender la antorcha: abra ligeramente la válvula de acetileno, encienda con un encendedor (nunca un encendedor o cerillas cerca de la punta), luego abra lentamente la válvula de oxígeno mientras ajusta el flujo de acetileno hasta que la llama deje de dejar humo negro. Una llama neutra correctamente sintonizada muestra un cono interior afilado y bien definido sin plumas en su borde; esa es la llama con la que se suelda para la mayoría de los trabajos en acero.
Backfire vs Flashback: conozca la diferencia
Estos dos términos se usan indistintamente en los lugares de trabajo, pero describen fallas diferentes con consecuencias diferentes. un contraproducente es un chasquido o chasquido momentáneo en la punta: la llama se apaga o se vuelve a encender instantáneamente, generalmente debido a que la punta toca la pieza de trabajo, un orificio parcialmente bloqueado o una presión incorrecta. Es sorprendente, pero generalmente no es peligroso si la llama se restablece normalmente.
A flashback Es mucho más grave: la llama viaja hacia atrás, hacia el cuerpo del soplete, la manguera o el regulador, produciendo a menudo un silbido agudo o un silbido. Esto sucede cuando la velocidad interna del gas cae por debajo de la velocidad de combustión de la llama, lo que permite que la combustión se propague aguas arriba. Si no se controla, un retroceso puede encender la manguera o alcanzar el cilindro. Los supresores de retroceso de llama son la defensa principal: las válvulas de retención por sí solas detienen el flujo inverso de gas pero no detienen el frente de llama, por lo que ambos dispositivos cumplen propósitos distintos en una configuración compatible.
Supresores de retroceso de llama que bloquean el viaje inverso de la llama hacia la manguera. debe ubicarse en el extremo del regulador de las líneas de oxígeno y gas combustible, no solo en el mango del soplete, para una protección total a lo largo de toda la manguera.
Los límites de presión de acetileno y los requisitos de equipos de protección para sistemas de oxicombustible se establecen en regulaciones federales de corte y soldadura con gas oxígeno-combustible , que los talleres deben tratar como base para la configuración y la capacitación, no como una referencia opcional.
Mantenimiento que prolonga la vida útil de la antorcha
La mayoría de los problemas de la antorcha se deben a una punta sucia o dañada. Las salpicaduras y la acumulación de carbón estrechan el orificio y distorsionan la forma de la llama mucho antes de que una punta falle por completo, por lo que se debe limpiar con un limpiador de puntas del tamaño adecuado (no con una broca, que agranda y redondea el orificio) con regularidad, no sólo cuando la llama se ve obviamente mal.
Más allá de la punta en sí, hay tres hábitos que mantienen una antorcha funcionando de manera confiable durante años:
- Purgue las mangueras de gas residual antes y después de cada uso para evitar la acumulación de contaminación.
- Inspeccione las mangueras en busca de grietas o puntos blandos, especialmente cerca de las conexiones donde la flexión concentra el desgaste.
- Guarde el soplete y los reguladores en un espacio seco con las válvulas cerradas y la presión liberada, no simplemente apagados.
Una antorcha que ha sido cuidada de esta manera mantiene su calibración por mucho más tiempo, lo cual es importante porque una llama flotante a menudo se confunde con un problema de presión cuando en realidad se trata de un asiento desgastado o una punta parcialmente obstruida.
Oxiacetileno frente a otros métodos de soldadura
El oxiacetileno se gana la vida allí donde la portabilidad y el control de la llama importan más que la velocidad. No requiere energía eléctrica, maneja trabajos de reparación de calibre delgado con más tolerancia que los procesos de arco y también funciona como herramienta de calentamiento y soldadura fuerte sin cambiar el equipo. Para reparaciones agrícolas, fabricación móvil y trabajos generales de taller, esa versatilidad es difícil de igualar.
Lo que falla es la velocidad de producción y el tipo de metal. El aluminio y el acero inoxidable no responden bien a una llama de oxicombustible como lo hacen con TIG o plasma, ya que ambos se oxidan antes de que la llama pueda fusionar adecuadamente la unión. En placas de aproximadamente dos pulgadas, el corte por plasma y láser produce bordes más limpios a mayor velocidad, y la soldadura MIG supera a la oxiacetileno en cualquier trabajo donde el volumen importa más que la precisión de la llama.
La regla práctica que siguen la mayoría de los talleres: mantener una configuración de oxiacetileno para las tareas de reparación, soldadura fuerte y calentamiento de acero, y recurrir a equipos de arco o plasma cuando el trabajo requiera aluminio, acero inoxidable, placas gruesas o una producción de alto volumen.