Pregúntele a cualquier fabricante qué tan caliente se calienta un soplete de oxicorte y escuchará diferentes respuestas dependiendo de si están hablando de la llama, el acero o el corte en sí. La respuesta directa es que una llama de oxígeno-acetileno alcanza aproximadamente 3160 °C (5720 °F) en el cono interior, mientras que una llama de oxígeno-propano alcanza un máximo de alrededor de 2828 °C (5120 °F). La respuesta práctica es más útil: la temperatura que realmente produce un corte limpio es menor, porque el oxicorte es impulsado por una reacción oxígeno-acero, no por la llama que derrite el material.
Temperatura de llama por gas combustible
Los valores de temperatura a continuación asumen una llama neutra, gases secos y una antorcha en buenas condiciones. Son puntos de referencia, no valores garantizados para cada boquilla en cada mango.
| gas combustible | Temperatura máxima de llama en oxígeno | Uso típico |
|---|---|---|
| acetileno | aproximadamente 3160°C (5720°F) | Corte, soldadura, soldadura fuerte; calor concentrado |
| propano | aproximadamente 2.828°C (5.120°F) | Corte, calentamiento, escarpado; precalentamiento más grande |
| propileno | aproximadamente 2.850°C (5.160°F) | Corte, soldadura fuerte; buen equilibrio |
| gas MAP | aproximadamente 2900°C (5250°F) | Soldar, cortar, soldar |
| gas natural | aproximadamente 2.770°C (5.020°F) | Corte de plantas de gran volumen |
El acetileno todavía ocupa la primera posición en cuanto a suministro de calor concentrado. El propano produce una llama más amplia, que puede precalentar un área más amplia pero reduce la temperatura máxima. Es por eso que muchos talleres mantienen ambos: acetileno para corte fino y soldadura, propano para precalentamiento pesado y corte de producción general.
Leyendo el cono interior
El cono interior de una llama neutra de oxiacetileno es la región más caliente. Cuando ajustas el soplete de una llama de carburación a una llama neutra, el cono interior se define claramente y la temperatura sube cerca del máximo. Un cono blando y desigual significa que la mezcla no es correcta y la temperatura de corte efectiva cae aunque la presión del gas no haya cambiado.
Acetileno versus propano en la práctica
La tabla explica por qué se utiliza acetileno cuando se necesita una fuente de calor concentrada. El propano cuesta menos y produce una llama más suave y más grande. Para cortar placas de acero, cualquiera de los dos gases puede funcionar, pero el diseño de la punta debe coincidir con el gas. Una punta del tamaño de acetileno no producirá la estructura de llama adecuada con propano y viceversa.
Por qué la temperatura de corte no es la temperatura de la llama
El oxicorte no derrite el acero. Utiliza la llama de precalentamiento para llevar el acero con bajo contenido de carbono a su temperatura de ignición y luego dirige una corriente de oxígeno a alta presión hacia la zona calentada. El hierro se oxida rápidamente, liberando calor que sostiene la acción de corte debajo de la superficie.
Precalentamiento y corriente de oxígeno de corte.
Para el acero con bajo contenido de carbono, el precalentamiento solo necesita llevar una pequeña zona a aproximadamente 870 °C a 930 °C (1600 °F a 1700 °F). Una vez que fluye el oxígeno de corte, la reacción de oxidación suministra la mayor parte del calor que mantiene el corte en movimiento. Esta es la razón por la que un soplete puede cortar una placa gruesa, aunque la llama por sí sola no puede derretir esa misma placa rápidamente.
Por qué una llama más caliente no siempre es un corte más rápido
Una llama demasiado caliente puede derretir el borde superior antes de que la corriente de oxígeno pueda establecer un corte limpio. El resultado es un borde superior redondeado, escoria pesada y una velocidad de desplazamiento más lenta. El enfoque correcto es establecer una llama neutra, usar el tamaño de punta adecuado para el grosor de la placa y moverse a una velocidad que mantenga el oxígeno de corte por delante de la línea de fusión.
La pureza del oxígeno fija el techo
Para el oxicorte, la pureza del oxígeno es parte de la ecuación de la temperatura. El oxígeno de corte industrial normalmente es del 99,5% o mejor. Si la pureza disminuye, la reacción de oxidación se ralentiza, el corte se vuelve desigual y el corte requiere más precalentamiento. Un soplete puede mostrar una temperatura de llama correcta pero aun así cortar mal cuando el suministro de oxígeno está contaminado.
Esto también explica por qué el oxicorte funciona bien en acero con bajo contenido de carbono pero no en acero inoxidable o aluminio. Esos metales forman óxidos que no mantienen la misma reacción, por lo que una temperatura de llama más alta no los hace más fáciles de cortar.
Práctica selección de antorcha y punta
Los números de temperatura son más importantes cuando están conectados al equipo. El gas combustible establece el techo de calor, pero la punta del soplete controla dónde se entrega ese calor y qué tan estable permanece la llama en condiciones de corte.
Tamaño de la punta y forma de la llama.
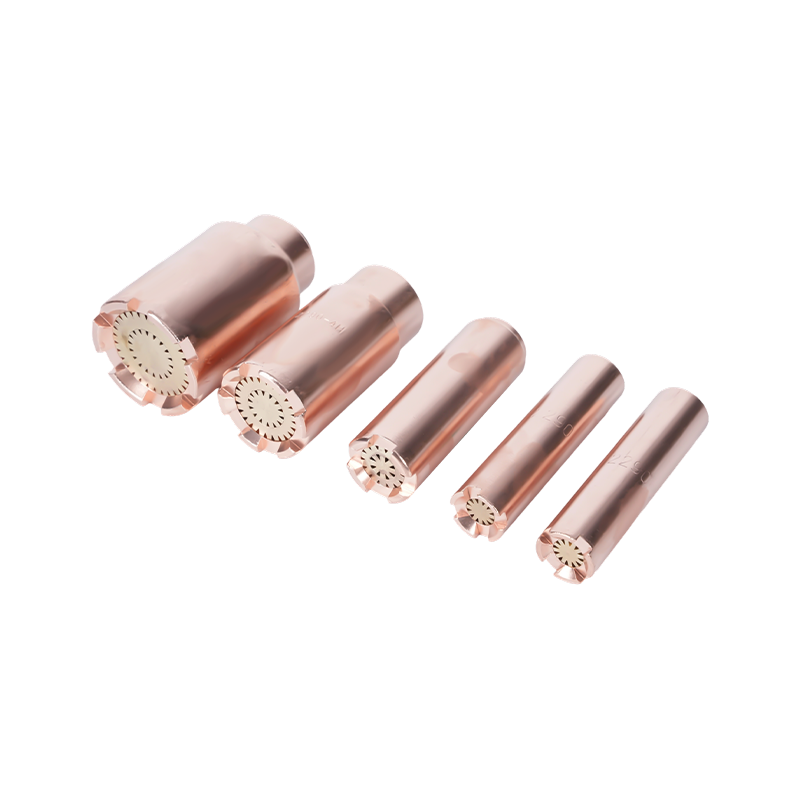
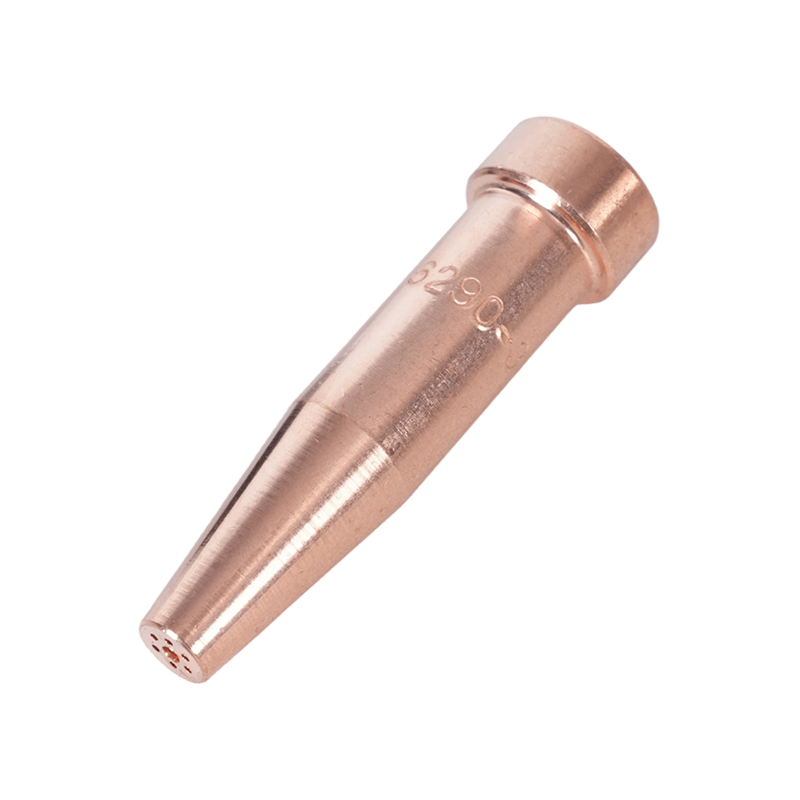
La selección de la punta es el primer lugar donde los operadores sienten las diferencias en el control de temperatura. Si la punta es demasiado pequeña, la llama de precalentamiento carece del aporte de calor necesario para mantener la temperatura de ignición por delante del corte. Si es demasiado grande, la llama sobrecalienta el borde superior y ensancha el corte. Para las antorchas de estilo americano, un punto de partida confiable es una punta que coincida tanto con el mango de la antorcha como con el gas combustible, como Puntas de corte de acetileno serie 6290 para sopletes estilo americano . Estas puntas mantienen la estabilidad del cono interno que mantiene la temperatura de corte concentrada donde pertenece.
 Boquilla de punta de corte de acetileno serie 6290 para suministro de soplete de corte de estilo americano WELDMAN es el principal proveedor y empresa de boquillas de punta de corte de acetileno de la serie 6290 de China para sopletes de corte de estilo americano, venta al por mayor de la serie 6290... Ver producto →
Cuerpo de la antorcha y clasificación de servicio
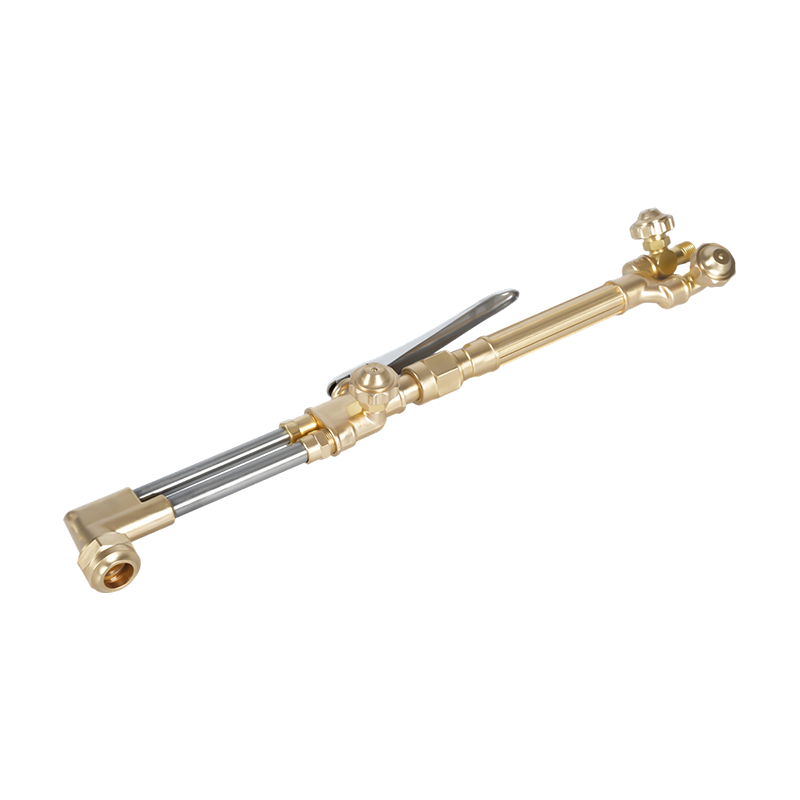
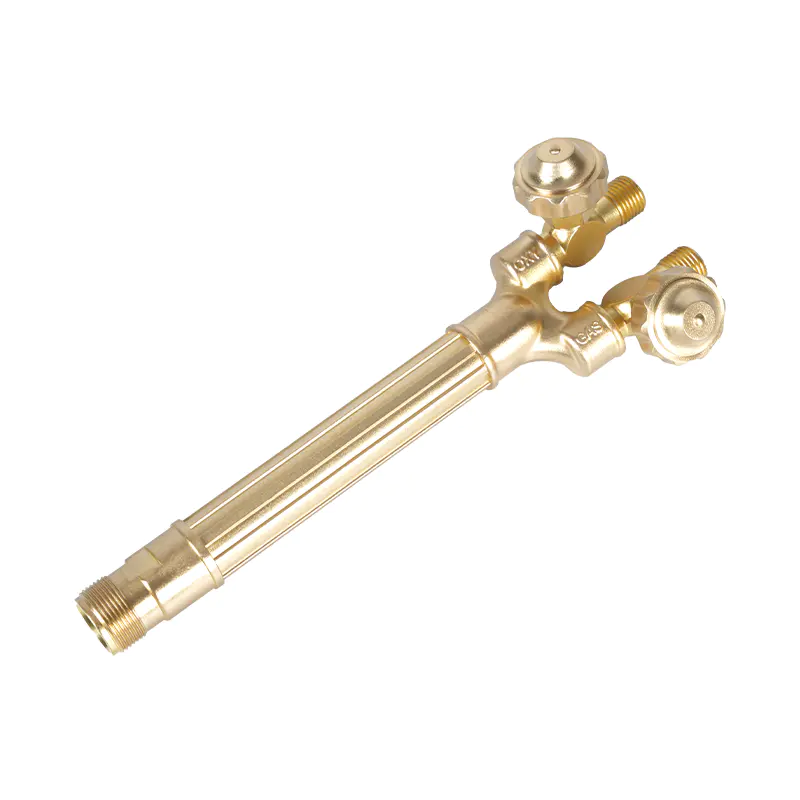
El cuerpo de la antorcha también cambia la sensación de temperatura en las manos del operador. Una antorcha liviana puede resultar cómoda para trabajos cortos, pero para cortes prolongados en placas, un diseño resistente mantiene el mismo ángulo de punta con menos fatiga del operador y se mantiene más fresco cerca de las válvulas. un Soplete de corte de oxiacetileno de mano de alta resistencia con tubos correctamente alineados es más fácil de controlar, lo que a su vez produce una temperatura de corte más consistente en toda la longitud de la placa.
 Proveedores de soplete de corte de acetileno y oxígeno portátil de alta resistencia B400, venta al por mayor WELDMAN es el principal proveedor y empresa de soplete de corte de acetileno y oxígeno portátil B400 de alta resistencia de China, mayorista de sopletes de corte de acetileno y oxígeno de mano B400... Ver producto →
Configuración del regulador y suministro de gas.
El regulador forma parte de la cadena de temperatura. Un regulador que se desplaza o se arrastra cambiará la velocidad del gas y la forma de la llama aunque la punta permanezca igual. Comience con las presiones indicadas para el tamaño de la punta, configure una llama neutra y luego ajústela hasta que el cono interior esté crujiente. Para conocer la secuencia completa de comprobaciones, comience con nuestro Guía de selección, configuración y mantenimiento de puntas de antorcha de corte , que cubre tamaños de boquillas, superficies de asiento y errores de configuración comunes.
Seguridad y manejo de gases.
La misma temperatura alta que hace práctico el oxicorte puede provocar un incendio grave en segundos. Unos pocos gramos de aceite en un conector de oxígeno, una manguera rota o la falta de un supresor de llamas pueden convertir un corte normal en una emergencia en el taller.
Presión, protección contra retroceso de llama y mangueras
Una temperatura de llama alta sólo es segura cuando el gas combustible no puede fluir hacia atrás hacia la manguera de oxígeno. Las válvulas de retención por sí solas no detienen el retroceso. Un supresor de retroceso de llama de oxiacetileno adecuado, como el Supresor de retroceso de llama de oxiacetileno serie B288 detiene la reacción antes de que avance más en la línea. Los operadores también deben inspeccionar periódicamente las mangueras, los accesorios de los cilindros y las conexiones del regulador. El conjunto completo de reglas está cubierto en nuestro resumen de Precauciones de seguridad para el soplete de oxígeno y combustible , pero la versión corta es: ni aceite, ni mangueras dañadas, ni reparaciones improvisadas.
 Proveedores de supresores de retroceso de oxiacetileno serie B288, empresa mayorista - NING WELDMAN es el principal proveedor y empresa de supresores de retroceso de oxiacetileno serie B288 de China, venta al por mayor de dispositivos de retroceso de oxiacetileno serie B288... Ver producto →
Poner a trabajar la temperatura del soplete de corte
Cuando elija una configuración de corte, utilice la tabla de temperaturas como punto de partida, no como respuesta final. El gas combustible determina el techo de calor, el diseño de la punta controla dónde se entrega ese calor y el equipo de seguridad decide si el sistema es utilizable. Si desea hacer coincidir la configuración de la antorcha, el mango y el gas con el espesor de su placa y el ciclo de trabajo, póngase en contacto con nuestro equipo de ingeniería con sus condiciones de operación.